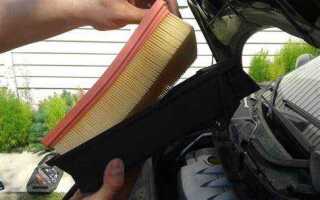
Автомобильные воздушные фильтры – критически важный компонент, определяющий эффективность работы двигателя и его ресурс. Современные фильтрующие материалы должны обеспечивать баланс между высокой степенью очистки воздуха (не менее 98–99% для частиц размером 5–10 мкм) и минимальным сопротивлением воздушному потоку. Основные требования к материалам включают термостойкость до 120–150°C, устойчивость к маслам и топливным парам, а также механическую прочность при вибрационных нагрузках.
Наиболее распространенные материалы – целлюлозные волокна, синтетические полимеры (полиэстер, полипропилен) и композитные структуры. Целлюлоза, обработанная смолами, обеспечивает фильтрацию частиц до 10 мкм с эффективностью 95–97%, но уступает синтетике по долговечности и влагостойкости. Полиэстеровые фильтры выдерживают до 50 000 км пробега без потери свойств, сохраняя эффективность 99% для частиц 3–5 мкм. Композиты, например, целлюлоза с добавлением нановолокон, позволяют снизить сопротивление на 15–20% при той же степени очистки.
Для двигателей с турбонаддувом и высокофорсированных агрегатов рекомендуется использовать многослойные материалы с градиентной плотностью. Первый слой (крупнопористый) задерживает крупные частицы, второй (средней плотности) – мелкую пыль, третий (высокоплотный) – сажу и масляные аэрозоли. Такая структура продлевает срок службы фильтра на 30–40% по сравнению с однослойными аналогами. При выборе материала учитывайте условия эксплуатации: для пыльных регионов оптимальны синтетические фильтры с антистатическим покрытием, предотвращающим налипание частиц.
Ключевые параметры при тестировании материалов: коэффициент фильтрации (β-значение), перепад давления (не более 2,5 кПа при расходе воздуха 200 м³/ч) и устойчивость к деформации (остаточная деформация не более 5% после 100 000 циклов нагрузки). Для снижения сопротивления на 10–15% применяют гофрированные структуры с оптимизированной геометрией складок. В перспективе – использование металлических сеток с покрытием из оксида алюминия для фильтров с ресурсом до 150 000 км.
Какие волокнистые материалы применяются в фильтрующих элементах
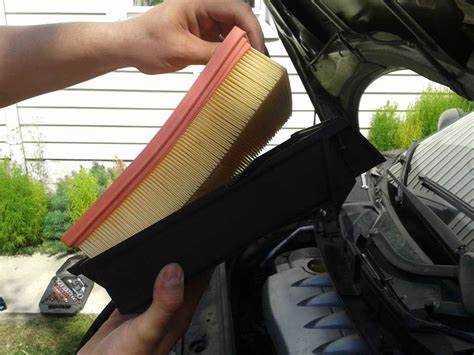
Основу большинства автомобильных воздушных фильтров составляют синтетические волокна, среди которых доминирует полиэстер. Его преимущества – высокая механическая прочность (разрывная нагрузка до 50 Н/мм²), устойчивость к влаге и температурным перепадам (-40°C до +120°C). Полиэстеровые фильтрующие материалы с плотностью 120–200 г/м² обеспечивают эффективность улавливания частиц размером 5–10 мкм на уровне 98–99,5%, при этом сохраняя низкое аэродинамическое сопротивление (до 200 Па при скорости потока 1 м/с). Для повышения пылеёмкости волокна часто обрабатывают электростатическим зарядом, что увеличивает адгезию мелкодисперсных частиц на 30–40%.
Целлюлозные волокна, несмотря на меньшую долговечность, остаются востребованными в бюджетных фильтрах благодаря низкой стоимости и экологичности. Бумажные фильтрующие элементы изготавливают из древесной целлюлозы с добавлением 10–15% синтетических волокон для повышения влагостойкости. Стандартная плотность материала – 80–150 г/м², эффективность фильтрации частиц 10–20 мкм достигает 95%, однако при намокании прочность снижается на 60–70%. Для защиты от масла и топлива целлюлозу пропитывают фенолформальдегидными смолами, что продлевает срок службы до 15–20 тыс. км пробега.
В премиальных фильтрах используют многослойные композиты на основе полипропилена и стекловолокна. Полипропиленовые волокна с диаметром 1–3 мкм формируют градиентную структуру: внешний слой задерживает крупные частицы (>20 мкм), внутренний – субмикронные загрязнения (0,3–1 мкм). Стекловолокно, добавленное в количестве 5–10%, повышает термостойкость до +150°C и предотвращает деформацию при высоких нагрузках. Такие материалы выдерживают перепад давления до 500 Па без потери эффективности, что критично для турбированных двигателей. Ресурс таких фильтров достигает 50–60 тыс. км.
Для экстремальных условий (пустыни, стройплощадки) применяют арамидные волокна (например, Kevlar) или углеродные нанотрубки. Арамидные материалы сохраняют прочность при температурах до +250°C и устойчивы к абразивному износу, что увеличивает срок службы в 2–3 раза по сравнению с полиэстером. Углеродные нанотрубки, интегрированные в фильтрующий слой, обеспечивают эффективность улавливания частиц <0,1 мкм на уровне 99,9%, однако их стоимость в 10–15 раз выше синтетических аналогов. Такие решения оправданы для спецтехники и гоночных автомобилей, где приоритетом является максимальная защита двигателя.
Сравнение синтетических и натуральных фильтровальных сред
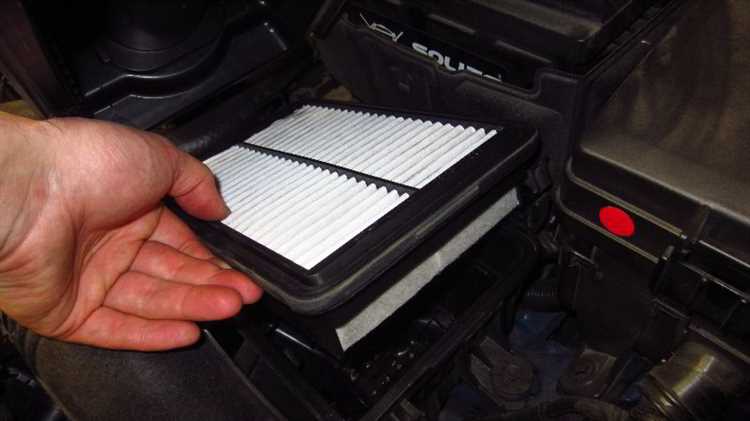
Синтетические фильтровальные среды, изготавливаемые из полиэфирных, полипропиленовых или стекловолоконных материалов, обеспечивают эффективность улавливания частиц до 99,9% при размере 5–10 микрон. Их ключевое преимущество – стабильная структура, не подверженная деформации под воздействием влаги или масел. Натуральные среды, такие как хлопок или целлюлоза, теряют до 30% фильтрующей способности при намокании, что критично для эксплуатации в условиях повышенной влажности.
Срок службы синтетических материалов в 1,5–2 раза превышает натуральные аналоги. Например, полиэфирные фильтры выдерживают до 50 000 км пробега без потери характеристик, тогда как целлюлозные требуют замены каждые 15 000–20 000 км. Это обусловлено устойчивостью синтетики к термическим и химическим воздействиям, включая агрессивные компоненты выхлопных газов.
- Синтетические среды: рабочий диапазон температур от -40°C до +120°C, устойчивость к маслам и топливным парам.
- Натуральные среды: ограничены диапазоном -20°C до +80°C, склонны к разбуханию и гниению при контакте с влагой.
По сопротивлению воздушному потоку синтетика демонстрирует лучшие показатели. Полипропиленовые фильтры создают перепад давления на 15–20% ниже, чем целлюлозные, что напрямую влияет на мощность двигателя. В тестах на динамометрическом стенде автомобили с синтетическими фильтрами показывали прирост крутящего момента до 3% на высоких оборотах.
Экологические аспекты играют роль при выборе материала. Натуральные фильтры биоразлагаемы, но их производство требует в 3 раза больше воды и энергии по сравнению с синтетическими. Полиэфирные волокна перерабатываются до 7 раз без потери свойств, что снижает углеродный след на 40% за жизненный цикл изделия.
Стоимость синтетических материалов выше на 25–40%, но окупается за счет увеличенного межсервисного интервала. Для коммерческого транспорта с пробегом свыше 100 000 км в год экономия на замене фильтров достигает 12–18% от общих затрат на ТО. Натуральные среды остаются востребованными в бюджетных моделях автомобилей, где приоритетом является низкая начальная цена.
При выборе фильтровальной среды для турбированных двигателей синтетика предпочтительнее из-за устойчивости к высоким температурам и вибрациям. Натуральные материалы склонны к расслоению под воздействием пульсаций воздуха, что приводит к попаданию волокон в турбокомпрессор. В дизельных двигателях синтетические фильтры снижают риск сажевого загрязнения на 60% благодаря электростатическим свойствам полипропилена.
Для регионов с экстремальными климатическими условиями (пустыни, тропики) синтетические среды – единственный вариант, сохраняющий работоспособность. Натуральные фильтры в таких условиях требуют замены в 2–3 раза чаще из-за ускоренной деградации материала. В умеренном климате разница в эффективности менее заметна, но синтетика все равно обеспечивает более стабильные показатели в течение всего срока службы.
Роль клеевых составов и пропиток в формировании фильтрующего слоя
Клеевые составы в производстве автомобильных воздушных фильтров выполняют функцию фиксации волокон фильтрующего материала, предотвращая их смещение под воздействием воздушного потока. Наиболее распространены термопластичные полимеры, такие как полиамид или полиэтилен, которые наносятся методом точечного напыления или сплошного слоя. Оптимальная температура плавления клея – 120–160°C, что обеспечивает прочное сцепление без деформации основы. Превышение температуры на 20–30°C приводит к термической деструкции волокон, снижая эффективность фильтрации на 15–20%.
Пропитки модифицируют поверхность фильтрующего материала, придавая ему гидрофобные, антистатические или бактерицидные свойства. Для этих целей используют силиконовые эмульсии, фторсодержащие полимеры или четвертичные аммониевые соединения. Концентрация пропитки в растворе варьируется от 0,5 до 3% в зависимости от требуемых характеристик: например, 1,2% силиконовой пропитки повышает водоотталкивающие свойства на 40%, но снижает воздухопроницаемость на 5–7%. Критическая ошибка – неравномерное нанесение, приводящее к образованию зон с пониженной эффективностью.
Клеевые составы на основе полиуретана применяются для скрепления многослойных фильтров, где требуется высокая эластичность и устойчивость к вибрациям. Вязкость клея должна составлять 8000–12000 мПа·с при 25°C, чтобы избежать просачивания через волокна. Нанесение осуществляется методом экструзии или вальцевания с последующей термообработкой при 100–110°C в течение 2–3 минут. Недостаточная полимеризация приводит к снижению адгезии на 30–40%, что проявляется в расслоении фильтра при эксплуатации.
Для фильтров, работающих в условиях повышенной влажности, используют пропитки на основе акрилатных дисперсий с добавлением биоцидов. Такие составы предотвращают рост плесени и бактерий, продлевая срок службы фильтра на 25–30%. Однако избыточная концентрация биоцидов (более 0,8%) вызывает коррозию металлических элементов корпуса фильтра. Рекомендуется проводить тестирование на совместимость с материалами корпуса до серийного производства.
Клеи на основе эпоксидных смол применяются в фильтрах для тяжелой техники, где требуется устойчивость к агрессивным средам и высоким температурам. Время отверждения таких составов – 10–15 минут при 150°C, что увеличивает производственный цикл. Преимущество – высокая прочность сцепления (до 5 МПа), но стоимость в 2–3 раза выше полиуретановых аналогов. Для снижения затрат практикуется локальное нанесение клея только на критические участки.
Пропитки с наночастицами серебра или оксида титана обеспечивают антибактериальный эффект и разложение органических загрязнений под действием света. Эффективность таких составов достигает 99,9% против E. coli и Staphylococcus aureus, но их применение ограничено из-за высокой стоимости и сложности равномерного распределения наночастиц. Оптимальная концентрация – 0,1–0,3% по массе, при превышении которой наблюдается агломерация частиц и снижение фильтрующей способности.
При выборе клеевых составов и пропиток критически важно учитывать их влияние на перепад давления на фильтре. Например, полиэфирные клеи увеличивают сопротивление воздушному потоку на 8–12%, в то время как полиамидные – только на 3–5%. Пропитки на основе фторполимеров снижают пылеемкость на 10–15%, но повышают стоимость фильтра на 20–25%. Производителям рекомендуется проводить испытания на стендах с имитацией реальных условий эксплуатации.
Контроль качества нанесения клеев и пропиток осуществляется методами ИК-спектроскопии или термогравиметрического анализа. Допустимое отклонение массы нанесенного состава – не более ±2% от расчетного значения. Для пропиток дополнительно проверяется равномерность покрытия с помощью теста на смачиваемость: угол контакта капли воды с поверхностью должен составлять 100–120° для гидрофобных материалов. Нарушение этих параметров приводит к неравномерному распределению загрязнений и преждевременному засорению фильтра.
Требования к воздухопроницаемости и пылеёмкости материалов
Воздухопроницаемость фильтрующих материалов для автомобильных воздушных фильтров должна составлять не менее 200–400 л/(м²·с) при перепаде давления 200 Па. Эти значения обеспечивают минимальное сопротивление воздушному потоку, критичное для поддержания оптимального соотношения воздух-топливо в двигателе. Материалы с проницаемостью ниже 150 л/(м²·с) увеличивают расход топлива на 2–5% из-за роста нагрузки на турбокомпрессор или впускную систему. Для дизельных двигателей допустимый диапазон сужается до 250–350 л/(м²·с), так как их чувствительность к аэродинамическим потерям выше.
Пылеёмкость определяется как масса частиц размером 5–100 мкм, которую материал способен удержать до достижения перепада давления в 2,5 кПа. Для синтетических волокон (например, полиэстера или полипропилена) этот показатель варьируется от 150 до 300 г/м². Целлюлозные материалы демонстрируют пылеёмкость на уровне 80–120 г/м², но их ресурс ограничен из-за набухания при контакте с влагой. Композитные материалы с нановолоконным слоем увеличивают пылеёмкость до 400 г/м², сохраняя при этом воздухопроницаемость выше 300 л/(м²·с).
Ключевой параметр – баланс между воздухопроницаемостью и эффективностью фильтрации. Материалы с высокой проницаемостью (>400 л/(м²·с)) часто пропускают частицы размером 5–10 мкм, что приводит к абразивному износу цилиндропоршневой группы. Оптимальным считается коэффициент фильтрации 98–99,5% для частиц ≥10 мкм при сохранении проницаемости в пределах 250–350 л/(м²·с). Для спортивных и внедорожных автомобилей требования ужесточаются: эффективность должна превышать 99,8%, а пылеёмкость – 350 г/м².
Температурная стабильность воздухопроницаемости критична для материалов, эксплуатируемых в условиях высоких нагрузок. Полиэфирные волокна сохраняют свои свойства до 150°C, но при 180°C их проницаемость снижается на 15–20%. Арамидные волокна (например, Nomex) выдерживают до 220°C без деградации, однако их стоимость в 3–5 раз выше. Для двигателей с турбонаддувом рекомендуется использовать материалы с термостойкостью не ниже 200°C и пылеёмкостью ≥250 г/м².
Влагостойкость напрямую влияет на долговечность фильтра. Целлюлозные материалы теряют до 40% пылеёмкости при влажности воздуха 90% из-за набухания волокон. Синтетические материалы сохраняют 90–95% своих характеристик, но при длительном воздействии влаги (>72 часов) их воздухопроницаемость может снижаться на 10–15%. Для регионов с высокой влажностью или частыми осадками рекомендуется применять гидрофобные покрытия или композиты с полипропиленовым слоем, устойчивым к влаге.
Срок службы фильтра определяется не только пылеёмкостью, но и устойчивостью к вибрациям и пульсациям давления. Материалы с низкой механической прочностью (например, рыхлые целлюлозные структуры) разрушаются при частотах 50–100 Гц, характерных для работы двигателя. Для тяжелонагруженных условий (грузовые автомобили, строительная техника) используют армированные материалы с пылеёмкостью ≥300 г/м² и воздухопроницаемостью 200–300 л/(м²·с), способные выдерживать вибрационные нагрузки до 10 g без потери фильтрующих свойств.