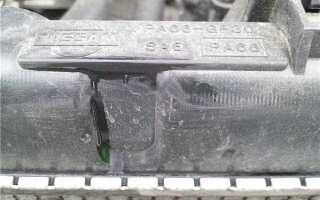
Пластиковые радиаторы охлаждения, изготовленные из полипропилена (PP) или полиамида (PA), подвержены механическим повреждениям и термическим нагрузкам. Трещины чаще всего возникают в местах соединения бачков с сердцевиной или на швах из-за вибраций, ударов или перепадов температур. Ремонт требует точного подбора клеящего состава, так как стандартные эпоксидные смолы или суперклеи не обеспечивают достаточной адгезии к пластику и не выдерживают рабочих температур (до 120°C).
Для восстановления герметичности подходят двухкомпонентные клеи на основе метилметакрилата (MMA) или полиуретановые составы с добавками, улучшающими сцепление с полимерами. Пример – Loctite 3090 или Permatex Plastic Weld, которые сохраняют эластичность после отверждения и устойчивы к антифризу. Перед нанесением поверхность обезжиривают ацетоном или изопропиловым спиртом, а затем зачищают наждачной бумагой (зернистость P120–P240) для создания микрорельефа.
Альтернативой клеям служат паяльные стержни для пластика, совместимые с материалом радиатора. Для полипропилена используют стержни PP-210, для полиамида – PA-66. Паяльник разогревают до 250–280°C, расплавляют стержень и заполняют трещину, формируя шов с запасом прочности. После остывания шов шлифуют и проверяют на герметичность под давлением 1,5–2 атм. Временное решение – холодная сварка типа Poxipol, но она недолговечна при постоянном контакте с горячим антифризом.
При выборе метода учитывайте локализацию трещины: для труднодоступных мест (например, у основания патрубков) подходит инъекционный клей, наносимый через шприц. Если повреждение превышает 5 см или расположено на несущей части бачка, радиатор рекомендуется заменить – ремонт не гарантирует надежности при длительной эксплуатации.
Какие материалы подходят для ремонта пластикового радиатора

Для ремонта пластиковых радиаторов используют специализированные клеи и составы, адаптированные к высоким температурам и агрессивным средам. Наиболее эффективны двухкомпонентные эпоксидные смолы, такие как *Permatex Plastic Weld* или *J-B Weld PlasticWeld*, которые выдерживают температуры до +150°C и устойчивы к антифризу. Альтернативой служат полиуретановые клеи, например *3M Scotch-Weld DP8005*, обеспечивающие гибкость шва и стойкость к вибрациям. Для временного ремонта подойдут термоклеи на основе полиамида, но их применение ограничено температурой до +100°C и низкой механической прочностью.
При работе с полипропиленовыми (PP) или полиэтиленовыми (PE) радиаторами требуются составы с адгезией к неполярным пластикам. Здесь оптимальны цианоакрилатные клеи с активаторами, такие как *Loctite 406* в сочетании с *Loctite 770*, или метилметакрилатные композиции типа *Devcon Plastic Steel*. Для усиления сцепления поверхность предварительно обрабатывают абразивом и обезжиривают ацетоном или изопропиловым спиртом. Важно: универсальные суперклеи на основе этилцианоакрилата не подходят – они разрушаются при контакте с антифризом и нагреве.
В профессиональном ремонте применяют сварку пластика горячим воздухом с использованием присадочного прутка из того же материала, что и радиатор. Для PP и PE подходят прутки *PP-300* или *PE-500* соответственно, а для ABS – *ABS-200*. Температура сварки варьируется от 220°C для PE до 280°C для PP. Метод требует навыков, но обеспечивает герметичность и долговечность, сопоставимую с заводской. При отсутствии оборудования альтернативой служит пайка паяльником с насадкой для пластика, но прочность такого соединения ниже.
Как подготовить поверхность радиатора перед склейкой
Обезжирьте поверхность повторно, используя специализированный очиститель для пластиков (например, Loctite SF 7063 или Permatex Plastic Cleaner). Нанесите состав обильно, дайте ему испариться в течение 2–3 минут – это удалит микрочастицы и улучшит адгезию. Если пластик радиатора относится к типу PP (полипропилен) или PE (полиэтилен), обработайте зону склейки праймером для пластика (например, 3M Plastic & Paint Prep) – это повысит прочность соединения на 30–40%.
Перед нанесением клея прогрейте поверхность строительным феном до 40–50°C – теплый пластик лучше впитывает адгезив. Убедитесь, что на участке нет влаги: даже капля воды снизит эффективность склейки на 70%. Работайте в хорошо проветриваемом помещении, так как пары очистителей и клеев токсичны. Если трещина шире 0,5 мм, расширьте ее бормашиной или надфилем под углом 45° – это увеличит площадь контакта и предотвратит дальнейшее растрескивание.
Пошаговая инструкция по заклейке трещины эпоксидным клеем
Смешайте эпоксидный клей в пропорции, указанной на упаковке (обычно 1:1 или 2:1). Для пластиковых радиаторов подходят составы с маркировкой «для пластика» или универсальные двухкомпонентные эпоксидки, например, «Poxipol», «Devcon Plastic Steel» или «UHU Plus Endfest 300». Нанесите клей на трещину тонким слоем, используя шпатель или деревянную палочку, слегка вдавливая его в зазоры. При глубине трещины более 1 мм усилите заплатку армирующей сеткой из стекловолокна или кусочком пластика аналогичного типа (например, PP или PE).
Оставьте радиатор на 24 часа при температуре не ниже +18°C для полной полимеризации клея. Перед установкой на автомобиль проверьте герметичность, заполнив систему водой и создав давление в 1,5 атм с помощью компрессора или насоса. Если протечек нет, слейте воду и залейте охлаждающую жидкость. Избегайте перегрева двигателя в первые 100 км пробега – это снизит риск разрушения клеевого шва из-за термических нагрузок.
Использование холодной сварки для ремонта пластикового радиатора

Холодная сварка – двухкомпонентный эпоксидный состав, затвердевающий при комнатной температуре. Для пластиковых радиаторов подходят марки с пометкой «для пластика» или «универсальные», например, *Poxipol*, *Done Deal DD6580*, *Weicon Plastic Repair*. Перед применением поверхность обезжиривают ацетоном или спиртом, зачищают наждачной бумагой (зернистость 120–240) для улучшения адгезии. Трещину расширяют под углом 45° на глубину 1–2 мм, чтобы состав заполнил полость и создал механическую связь.
Смешивание компонентов проводят строго по инструкции: соотношение смолы и отвердителя обычно 1:1, время жизнеспособности смеси – 3–10 минут. Наносят состав шпателем или пальцем в перчатке, вдавливая в трещину и формируя слой толщиной 2–3 мм. Для усиления ремонта поверх заплатки накладывают армирующую сетку из стекловолокна или кусок пластика аналогичного типа (например, PP или PE), предварительно прогрев его феном до 60–80°C для лучшего сцепления.
Полная полимеризация холодной сварки занимает 12–24 часа при температуре 20–25°C. После отверждения заплатку шлифуют наждачной бумагой (зернистость 400–600), удаляя излишки и выравнивая поверхность. Перед установкой радиатора проверяют герметичность: заполняют систему охлаждения водой, создают давление 1,5 атм и выдерживают 30 минут. Протечки устраняют дополнительным слоем холодной сварки.
Холодная сварка выдерживает температуру до 150°C и давление до 3 атм, но не подходит для ремонта мест с высокими динамическими нагрузками (например, креплений бачка). Для долговечного результата избегают резких перепадов температур в первые 48 часов после ремонта. При выборе состава обращают внимание на стойкость к антифризу: не все эпоксидные композиции устойчивы к этиленгликолю.
Как выбрать герметик для временного устранения течи
Для пластиковых радиаторов подходят только полимерные герметики на основе полиуретана, силикона или эпоксидных смол. Избегайте металлосодержащих составов – они провоцируют электрохимическую коррозию алюминиевых деталей системы охлаждения. Оптимальный выбор: герметики с пометкой «для пластика» или «универсальные», например, *Liqui Moly Kuhler-Dichter* (работает при температурах до +120°C) или *Hi-Gear Radiator Stop Leak* (содержит волокна для армирования трещин). Проверяйте совместимость с антифризом: некоторые составы теряют свойства при контакте с этиленгликолем.
Обращайте внимание на время полимеризации и условия применения. Быстродействующие герметики (например, *ABRO SL-624*) схватываются за 5–10 минут, но требуют прогретого двигателя и циркуляции жидкости под давлением. Для холодного ремонта выбирайте составы с отвердителем (эпоксидные), которые застывают при комнатной температуре за 1–2 часа. Не используйте герметики с высоким содержанием растворителей – они размягчают пластик радиатора, усугубляя повреждения.
Проверка герметичности радиатора после ремонта

После заклейки трещины на пластиковом радиаторе проверка герметичности – обязательный этап, исключающий риск утечки охлаждающей жидкости. Начните с визуального осмотра: заполните радиатор водой комнатной температуры, не превышая рабочее давление (обычно 1,2–1,5 бар для легковых автомобилей). Осмотрите место ремонта на предмет капель или влажных пятен. Если вода просачивается, повторно обработайте трещину эпоксидным составом или специализированным герметиком для пластика, выдержав время полимеризации согласно инструкции производителя.
Для точной диагностики используйте метод избыточного давления. Подключите насос с манометром к горловине радиатора, создайте давление на 0,2–0,3 бар выше рабочего (например, 1,7 бар для системы с номинальным давлением 1,4 бар). Выдержите 10–15 минут, контролируя показания манометра: падение давления более чем на 0,1 бар за этот период указывает на негерметичность. При обнаружении утечки локализуйте её с помощью мыльного раствора – пузырьки укажут точное место.
Альтернативный способ – погружение радиатора в воду. Заполните ёмкость водой так, чтобы радиатор был полностью покрыт, и подайте воздух под давлением 1,0–1,2 бар через штуцер. Наблюдайте за появлением пузырьков: их отсутствие в течение 5 минут подтверждает герметичность. Учтите, что этот метод не подходит для радиаторов с большими габаритами или сложной геометрией – используйте его только для компактных моделей.
После успешной проверки промойте радиатор дистиллированной водой, чтобы удалить остатки герметика или эпоксидной смолы, которые могут засорить каналы. Залейте охлаждающую жидкость, соответствующую спецификации производителя (например, антифриз на основе этиленгликоля с пакетом присадок G12+), и запустите двигатель. Прогрейте его до рабочей температуры (85–95°C), включите отопитель на максимум и проверьте уровень жидкости в расширительном бачке. Долейте при необходимости, но не превышайте отметку «MAX».
- Не используйте для проверки давление выше 2,0 бар – это может повредить пластиковые элементы радиатора.
- Избегайте проверки герметичности горячим антифризом: высокая температура искажает результаты и создаёт риск ожогов.
- При повторном ремонте учитывайте совместимость герметиков: например, анаэробные составы неэффективны на пористых поверхностях, а эпоксидные смолы требуют тщательной подготовки (обезжиривание, шлифовка).
Финальный этап – контроль в реальных условиях. Совершите поездку на 20–30 км, периодически проверяя температуру двигателя по датчику и уровень охлаждающей жидкости. Обратите внимание на запах антифриза в салоне или под капотом – это признак утечки. Если все параметры в норме, радиатор готов к эксплуатации. Храните данные о проведённом ремонте (дата, используемые материалы, давление при проверке) для отслеживания состояния системы в будущем.
Типичные ошибки при заклейке трещин и как их избежать

Первая и самая распространённая ошибка – недостаточная подготовка поверхности. Остатки масла, антифриза или грязи на пластике радиатора сводят адгезию клея к нулю. Даже микроскопические загрязнения становятся барьером, из-за которого заплатка отваливается через несколько дней. Перед нанесением клея поверхность нужно обезжирить спиртом или ацетоном, затем зачистить наждачной бумагой с зернистостью P120–P240 для создания шероховатости. Не используйте бензин или растворители на основе нефтепродуктов – они разъедают пластик и ухудшают его структуру. После зачистки протрите участок сухой безворсовой салфеткой, чтобы удалить пыль.
Другие критические ошибки:
- Неправильный выбор клея. Эпоксидные составы типа «холодной сварки» не подходят для полипропилена (PP) или полиэтилена (PE) – они не обеспечивают эластичность и трескаются при температурных перепадах. Для радиаторов из PP/PE используйте специализированные клеи на основе цианоакрилата (например, Loctite 406) или двухкомпонентные полиуретановые составы (Terostat 9220). Проверяйте совместимость клея с материалом радиатора по технической документации.
- Игнорирование температурного режима. Наносить клей при температуре ниже +15°C бессмысленно – большинство составов не полимеризуются должным образом. Оптимальный диапазон: +20…+25°C. Если ремонт проводится в холодном гараже, прогрейте радиатор строительным феном до +30°C, но не перегревайте – пластик деформируется при температуре выше +60°C.
- Недостаточное время выдержки. Даже быстросохнущие клеи требуют полной полимеризации. Например, цианоакрилат схватывается за 30 секунд, но набирает прочность 24 часа. Не заливайте антифриз и не запускайте двигатель раньше указанного в инструкции срока – это приведёт к разгерметизации.
- Заклейка без армирования. Для трещин длиннее 2 см используйте стеклоткань или металлическую сетку. Нанесите первый слой клея, уложите армирующий материал, затем покройте вторым слоем. Без армирования трещина продолжит расходиться под давлением.