Проверка клапанов керосином – один из самых надежных способов выявления микротрещин и неплотностей в металлических деталях. Время выдержки зависит от толщины материала, его пористости и условий испытаний. Для стандартных стальных клапанов толщиной до 10 мм оптимальный срок составляет 15–30 минут. При толщине свыше 15 мм время увеличивается до 1–2 часов, так как керосин должен проникнуть в глубинные дефекты.
Метод основан на капиллярном эффекте: керосин, обладая низким поверхностным натяжением, просачивается в мельчайшие поры. Для ускорения процесса рекомендуется предварительно нагреть деталь до 40–60°C – это снижает вязкость керосина и улучшает его проникающую способность. После нанесения керосина поверхность протирают насухо и наносят слой меловой суспензии. Появление темных пятен на меле указывает на дефекты.
При проверке чугунных или литых клапанов время выдержки увеличивают на 30–50% из-за повышенной пористости материала. В условиях низких температур (ниже +10°C) керосин густеет, поэтому сроки проверки продлевают до 2–3 часов. Для критически важных узлов, например, клапанов высокого давления, применяют двойную проверку: сначала выдержка 1 час, затем повторное нанесение керосина и контроль через 30 минут.
Неправильный выбор времени приводит к ложным результатам. Слишком короткая выдержка не выявит мелкие трещины, а чрезмерная – может вызвать растекание керосина по поверхности, маскируя дефекты. После проверки керосин удаляют растворителем или горячей водой, чтобы избежать коррозии. Для ускорения процесса допускается использование ультразвуковой ванны с керосином – время проверки сокращается до 5–10 минут.
Сколько времени проверять клапан керосином: методы и сроки
Проверка клапана керосином – метод, применяемый для выявления микротрещин и неплотностей в металлических деталях. Стандартное время выдержки составляет 15–30 минут при комнатной температуре (20–25°C). Для тонкостенных изделий или при подозрении на скрытые дефекты срок увеличивают до 1–2 часов. Керосин, обладая высокой проникающей способностью, заполняет даже капиллярные трещины, что позволяет визуально обнаружить просачивание через 10–15 минут после нанесения.
При проверке клапанов высокого давления (например, в топливных системах) время выдержки рекомендуется продлить до 3–4 часов. Это связано с необходимостью компенсировать возможное сопротивление остаточного давления в полостях. Если керосин наносится в условиях низких температур (ниже +10°C), время проверки увеличивают на 30–50%, так как вязкость жидкости замедляет проникновение.
Метод погружения клапана в керосин эффективен для деталей сложной формы. В этом случае минимальное время экспозиции – 2 часа, оптимальное – 4–6 часов. После извлечения деталь протирают насухо и осматривают под ультрафиолетовым светом (при использовании флуоресцентных добавок) или через 5–10 минут после нанесения мелового покрытия на обратную сторону. Светлые пятна на меле указывают на дефекты.
Для ускорения процесса применяют вакуумный метод: клапан помещают в камеру с керосином и создают разрежение 0,05–0,08 МПа. Время проверки сокращается до 10–15 минут, так как воздух из трещин удаляется принудительно, ускоряя проникновение жидкости. Метод требует специального оборудования, но исключает ложные результаты из-за воздушных пробок.
При проверке сварных швов клапанов время выдержки зависит от толщины металла. Для швов толщиной до 5 мм достаточно 30 минут, для 10–20 мм – 2–3 часа. Керосин наносят кистью или распылителем с интервалом 10–15 минут для поддержания влажности поверхности. Сухие участки могут маскировать дефекты.
После завершения проверки керосин удаляют растворителем (например, уайт-спиритом) или промывкой горячей водой с моющим средством. Остатки жидкости на поверхности могут вызвать коррозию или исказить результаты последующих испытаний. Для алюминиевых клапанов используют только нейтральные растворители, чтобы избежать окисления.
Контрольные испытания проводят не реже 1 раза в 6 месяцев для клапанов, работающих в агрессивных средах, и 1 раза в год для стандартных условий. При обнаружении дефектов повторную проверку выполняют после ремонта с увеличением времени выдержки на 25–30%. Документирование результатов обязательно: фиксируют время, температуру, метод нанесения и визуальные признаки просачивания.
Какие клапаны можно тестировать керосином и почему этот метод выбирают

Керосин применяют для проверки герметичности запорной арматуры с металлическими уплотнениями: шаровых, пробковых, дисковых и игольчатых клапанов, работающих в системах с давлением до 10 МПа. Метод эффективен для деталей с посадочными поверхностями из нержавеющей стали, титана, бронзы и легированных сплавов, где требуется выявление микротрещин шириной от 0,01 мм. Керосин не разрушает резиновые и полимерные уплотнения, но его использование нецелесообразно для клапанов с эластомерными седлами (например, EPDM или фторопласт), так как эти материалы нечувствительны к проникновению углеводородов.
Метод выбирают из-за высокой проникающей способности керосина – его поверхностное натяжение (24–28 мН/м) в 2,5 раза ниже, чем у воды, что позволяет выявлять дефекты, недоступные для гидроиспытаний. Время выдержки зависит от толщины стенки: для клапанов с толщиной до 5 мм достаточно 15–20 минут, для деталей свыше 20 мм – до 2 часов. Керосин не вызывает коррозии черных металлов при кратковременном контакте, но после испытаний требуется обезжиривание поверхностей ацетоном или спиртом для предотвращения образования масляной пленки.
Особенно востребован метод при контроле клапанов для криогенных систем, где герметичность должна сохраняться при температурах до -196°C. Керосин не замерзает и не теряет проникающих свойств в таких условиях, в отличие от воды, которая кристаллизуется и маскирует дефекты. Для повышения контрастности результатов в керосин добавляют люминофоры (например, 0,1% флуоресцеина), что позволяет визуализировать протечки под ультрафиолетовым освещением с чувствительностью до 0,005 мл/мин.
Экономическая эффективность метода обусловлена низкой стоимостью керосина (в 5–7 раз дешевле гелиевых течеискателей) и отсутствием необходимости в сложном оборудовании. Однако для клапанов, работающих с кислородом или агрессивными средами (хлор, фтор), керосин не применяют из-за риска возгорания или химической реакции. В таких случаях используют инертные газы или специальные жидкости на основе фторуглеродов.
Необходимые инструменты и материалы для проверки клапана керосином
Для проверки герметичности клапана керосиновым методом потребуется технический керосин марки КТ-1 или КТ-2 с температурой вспышки не ниже 40°C. Использование авиационного или осветительного керосина недопустимо из-за низкой вязкости и повышенной летучести, что искажает результаты. Объем зависит от габаритов клапана: для стандартных промышленных образцов диаметром до 100 мм достаточно 0,5–1 литра, для крупногабаритных – до 3 литров. Хранить керосин следует в металлической емкости с герметичной крышкой, исключая контакт с прямыми солнечными лучами.
Основной инструмент – манометр с диапазоном измерения 0–1,6 МПа и классом точности не ниже 1,5. Для клапанов высокого давления (свыше 1 МПа) рекомендуется использовать образцовые манометры с ценой деления 0,01 МПа. Дополнительно понадобятся: штуцер с резьбой, соответствующей посадочному месту клапана (обычно М14×1,5 или М20×1,5), набор переходников для подключения к различным типам арматуры, а также уплотнительная лента ФУМ или паронитовые прокладки толщиной 0,5–1 мм для исключения утечек в местах соединений.
Для визуального контроля утечек применяют мелкодисперсный порошок мела или талька, наносимый тонким слоем на поверхность клапана после заполнения керосином. Альтернатива – флуоресцентный индикатор (например, состав на основе антрацена), видимый под ультрафиолетовой лампой с длиной волны 365 нм. Лампа должна иметь мощность не менее 10 Вт и питание от сети 220 В или аккумулятора. При работе в условиях низкой освещенности используют переносной светильник с защитой от взрыва (класс IP65).
Вспомогательные приспособления включают: динамометрический ключ с диапазоном 20–150 Н·м для равномерной затяжки резьбовых соединений, щетку из нержавеющей стали для очистки поверхностей от окислов, а также секундомер с погрешностью не более 0,1 с для фиксации времени выдержки. При проверке клапанов с электроприводом необходим мультиметр с функцией измерения сопротивления изоляции (до 1000 МОм) для контроля целостности обмоток. Все инструменты должны быть аттестованы и проходить периодическую поверку не реже одного раза в год.
Пошаговая инструкция: как правильно наносить керосин на клапан

Перед началом работы подготовьте чистую емкость объемом не менее 200 мл, технический керосин с температурой +15…+25°C и безводный растворитель (например, ацетон или уайт-спирит). Клапан должен быть демонтирован, очищен от нагара и масляных отложений – используйте металлическую щетку или пескоструйную обработку. Проверьте поверхность на отсутствие трещин и сколов: керосин проникнет в дефекты менее 0,01 мм, искажая результаты проверки.
Нанесение керосина выполняйте в следующей последовательности:
- Установите клапан в вертикальное положение, тарелкой вниз, на подставку из неабсорбирующего материала (например, стекло или пластик).
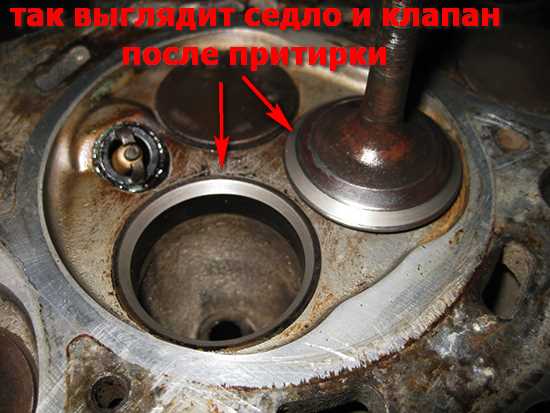
- Смочите безворсовую ткань или кисть керосином и равномерно нанесите его на проверяемую поверхность – фаску седла или направляющую часть. Расход: 0,3–0,5 мл на 1 см².
- Для клапанов с диаметром тарелки свыше 50 мм используйте пульверизатор с давлением 0,2–0,3 МПа, удерживая сопло на расстоянии 15–20 см от поверхности.
- Выдержите керосин на клапане 5–10 минут при температуре +20°C. При пониженной температуре (+5…+10°C) увеличьте время до 15–20 минут.
После нанесения удалите излишки керосина сухой тканью, не допуская растекания по необрабатываемым участкам. Осмотрите поверхность под углом 45° при ярком освещении (не менее 500 люкс): просачивание керосина через микротрещины проявится в виде темных пятен или тонких линий. Для повышения контрастности используйте мел или тальк – нанесите их тонким слоем на сухую поверхность после удаления керосина.
Зафиксируйте результаты: отметьте дефектные участки маркером, сфотографируйте с масштабной линейкой. При обнаружении течи замените клапан или проведите повторную проверку после шлифовки фаски. Храните использованный керосин в герметичной таре не более 30 суток – со временем он теряет проникающую способность из-за испарения легких фракций.
Минимальное и максимальное время выдержки керосина для разных типов клапанов
Для запорных клапанов с металлическим уплотнением (например, шаровых или задвижек) минимальное время выдержки керосина составляет 15–30 минут. Максимальный срок – 2 часа, если диаметр условного прохода превышает 100 мм. При проверке клапанов с эластомерными уплотнениями (резина, фторопласт) время сокращается до 5–10 минут, так как керосин быстрее проникает через микродефекты. Превышение 30 минут для таких типов нецелесообразно – риск ложных результатов из-за набухания материала.
Обратные клапаны с пружинным механизмом требуют выдержки не менее 20 минут для DN ≤ 50 мм и до 1 часа для DN 50–200 мм. Керосин наносится на седло и зону контакта тарелки с корпусом. Для клапанов с гравитационным закрытием (без пружины) время увеличивается на 20–30%, так как герметичность зависит только от веса затвора. Проверка свыше 1,5 часов не дает дополнительной информации, но может привести к коррозии незащищенных поверхностей.
Регулирующие клапаны с многоступенчатым уплотнением (например, игольчатые или мембранные) проверяются керосином от 40 минут до 3 часов. Минимальное время актуально для клапанов с DN < 25 мм, максимальное – для DN 100–300 мм. Особое внимание уделяется зонам сальникового уплотнения и направляющим втулкам. При температуре окружающей среды ниже +5°C время выдержки увеличивается на 15–20% из-за повышения вязкости керосина.
Предохранительные клапаны с пружинной нагрузкой требуют выдержки 10–15 минут для DN ≤ 25 мм и до 45 минут для DN 25–100 мм. Керосин наносится на сопряжение золотника и седла. Для клапанов с рычажно-грузовым механизмом время сокращается на 30%, так как герметичность обеспечивается статическим давлением груза. Превышение 1 часа не рекомендуется – возможна деформация уплотнительных поверхностей под длительным воздействием керосина.
Как определить утечку керосина и что делать при её обнаружении

Для точной локализации используйте пенетранты или люминесцентные добавки. Нанесите на подозрительные участки (сварные швы, фланцы, прокладки) состав на основе керосина с флуоресцентным красителем (например, Fluorescent Leak Detection Dye). Под УФ-лампой (длина волны 365 нм) утечка проявится ярко-зелёным или жёлтым свечением. Метод эффективен при скорости утечки от 0,5 мл/час. Альтернатива – мыльный раствор (10 г мыла на 100 мл воды): пузырьки образуются при расходе керосина от 1 мл/мин.
При обнаружении утечки немедленно перекройте подачу керосина запорной арматурой. Если клапан негерметичен, замените его или установите временную заглушку с уплотнением из фторопласта. Для сбора пролитого керосина используйте сорбенты: вермикулит (поглощает до 8 л/кг), полипропиленовые маты (до 12 л/кг) или специализированные гранулы (например, Oil-Dri). Избегайте песка – он не впитывает керосин, а лишь маскирует пятно. Проливы свыше 5 л требуют уведомления аварийных служб согласно ГОСТ Р 22.8.05-99.
После устранения утечки проведите опрессовку системы азотом или воздухом под давлением, превышающим рабочее на 25–30%. Для клапанов с условным проходом до 50 мм достаточно 1,5-кратного давления, свыше 50 мм – 1,25-кратного. Выдержите давление 30 минут: падение более 5% свидетельствует о неполном устранении дефекта. При повторной утечке замените уплотнительные элементы (резина NBR для температур до +100°C, фторкаучук FKM – до +200°C) или проведите механическую обработку посадочных поверхностей.
Храните собранный керосин в герметичных металлических ёмкостях с антистатическим покрытием (например, сталь с эпоксидным напылением). Утилизируйте сорбенты как опасные отходы (класс 3 по ФККО) через лицензированные организации. Запрещается сжигать керосин на месте – это приводит к выбросу токсичных веществ (бензол, толуол) с превышением ПДК в 15–20 раз. Для профилактики утечек проводите гидравлические испытания каждые 6 месяцев при эксплуатации в нормальных условиях и каждые 3 месяца – при температуре выше +80°C или вибрационных нагрузках.