Притирка клапанов на Mitsubishi Lancer 9 (двигатели 4G15, 4G18, 4G93) – процедура, требующая аккуратности и соблюдения технологических допусков. Износ фасок клапанов и седел приводит к падению компрессии, перегреву и повышенному расходу масла. Для работы потребуются: притирочная паста ГОИ №10–15 или аналог (например, Permatex 80037), пневматическая дрель с регулировкой оборотов (до 300 об/мин), резиновый присос, микрометр и набор щупов 0,03–0,05 мм.
Перед началом снимите головку блока цилиндров (ГБЦ), очистите её от нагара и промойте керосином. Проверьте биение стержней клапанов – допуск не более 0,02 мм. Седла обработайте фрезой под углом 45° (для впускных) и 45°/30° (для выпускных), соблюдая ширину фаски 1,2–1,5 мм. Нанесите пасту тонким слоем на фаску клапана, установите его в направляющую и закрепите присос на тарелке.
Притирку выполняйте короткими возвратно-поступательными движениями с периодическим подъёмом клапана на 5–10 мм для равномерного распределения пасты. Время обработки одного клапана – 2–3 минуты. После завершения удалите остатки пасты, промойте детали и проверьте герметичность: залейте керосин в камеру сгорания и выдержите 5 минут – утечка недопустима. Сборку проводите с новыми маслосъёмными колпачками и прокладкой ГБЦ.
Типичные ошибки: чрезмерное давление на клапан (приводит к искажению фаски), использование крупнозернистой пасты (оставляет риски), игнорирование проверки биения стержней. Для двигателей с пробегом свыше 150 000 км рекомендуется заменить направляющие втулки – износ свыше 0,05 мм ухудшает теплоотвод и снижает ресурс клапанов.
Необходимые инструменты и материалы для притирки клапанов
Для притирки клапанов на Mitsubishi Lancer 9 потребуется набор специализированных инструментов, без которых процесс будет невозможен или крайне затруднён. Основной инструмент – притирочная паста с абразивностью 120–220 грит для черновой обработки и 400–600 грит для финишной. Паста должна быть предназначена именно для клапанов, так как универсальные составы не обеспечивают нужной точности. Пример подходящих марок: *ABRO*, *Permatex* или *Done Deal*.
Обязателен рассухариватель клапанов, совместимый с двигателем 4G18/4G15. Для Лансера 9 подойдёт универсальный рассухариватель с регулируемым упором или специализированный для моторов Mitsubishi. Без него снятие сухарей превратится в многочасовую борьбу с пружинами. Дополнительно понадобятся магнитная указка или пинцет с тонкими губками для извлечения сухарей – они часто теряются в головке блока.
Притирочная присоска с резиновым наконечником и металлическим стержнем диаметром 6–8 мм – ключевой инструмент для вращения клапана. Важно, чтобы присоска плотно прилегала к тарелке клапана, иначе при вращении она будет соскальзывать. Альтернатива – ручная дрель с регулировкой оборотов и специальной насадкой, но это требует большей осторожности, чтобы не перегреть седло.
Для очистки деталей от старой пасты и нагара используйте безворсовую ветошь и очиститель карбюратора на основе ацетона или спирта. Агрессивные растворители вроде уайт-спирита могут повредить резиновые уплотнения. Также пригодится щётка с латунной щетиной для удаления нагара с седел и направляющих втулок – стальная щетина оставит царапины на поверхностях.
Микрометр или штангенциркуль с точностью 0,01 мм необходим для проверки износа стержней клапанов. Предельно допустимый износ для двигателей 4G18/4G15 – 0,03 мм от номинального диаметра (5,475–5,490 мм для впускных, 5,460–5,475 мм для выпускных). Если износ больше, клапан подлежит замене. Для проверки биения тарелки клапана используйте индикатор часового типа с магнитной стойкой.
Новые маслосъёмные колпачки – обязательный расходник при притирке. На Лансере 9 используются колпачки с маркировкой *MD342936* (впускные) и *MD342937* (выпускные). Устанавливайте их только после притирки, чтобы избежать повреждения рабочей кромки. Для монтажа колпачков понадобится оправка подходящего диаметра – использование молотка приведёт к деформации детали.
Динамометрический ключ с диапазоном 10–100 Н·м критически важен для затяжки болтов головки блока и крепления распредвалов. Моменты затяжки для Лансера 9: болты ГБЦ – 78 Н·м + доворот на 90°, болты распредвалов – 12 Н·м. Без точного соблюдения моментов возможна деформация головки или обрыв болтов. Также пригодится набор торцевых головок с удлинителями для доступа к труднодоступным болтам.
Подготовка двигателя и снятие головки блока цилиндров

Перед началом работ слейте охлаждающую жидкость через нижний патрубок радиатора, открутив сливную пробку на блоке цилиндров (ключ на 14). Отсоедините минусовую клемму аккумулятора и демонтируйте воздушный фильтр в сборе с корпусом, отключив датчик массового расхода воздуха. Снимите топливную рампу, предварительно сбросив давление в системе: отсоедините шланг подачи топлива и запустите двигатель до остановки. Отключите все электрические разъемы на головке блока – датчики положения распредвала, температуры охлаждающей жидкости, клапана системы рециркуляции отработавших газов.
Для доступа к головке блока цилиндров (ГБЦ) демонтируйте:
- ремень ГРМ вместе с натяжным и обводным роликами (метки на шкивах коленвала и распредвала должны совпадать);
- клапанную крышку, открутив 10 болтов (ключ на 10) и сняв прокладку;
- впускной и выпускной коллекторы (по 8 болтов на каждом, ключ на 12);
- термостат и патрубки системы охлаждения, предварительно ослабив хомуты.
Зафиксируйте распредвалы от проворачивания, используя специальный держатель или упор через шестерни.
Открутите болты крепления ГБЦ в строгой последовательности: начинайте с крайних болтов, двигаясь к центру по спирали. Используйте динамометрический ключ и схему затяжки из руководства по ремонту (для 4G18/4G15 момент затяжки – 78–88 Н·м). Болты снимайте в обратном порядке, аккуратно поддевая головку монтажной лопаткой, чтобы не повредить привалочные поверхности. Проверьте состояние болтов – если длина превышает 108,2 мм (для 4G18), замените их новыми.
После снятия ГБЦ очистите поверхности блока и головки от остатков старой прокладки, используя пластиковый скребок и растворитель. Осмотрите плоскости на наличие задиров, коробления (допуск – не более 0,05 мм) и трещин. Проверьте герметичность масляных каналов: заглушите отверстия ветошью и залейте керосин в рубашку охлаждения – просачивание жидкости укажет на микротрещины. При необходимости замените прокладку ГБЦ на оригинальную (артикул MD342175 для Лансер 9 1.6).
Демонтаж клапанов и очистка посадочных мест

Перед снятием клапанов снимите распредвалы, предварительно пометив их положение относительно шестерен. Используйте съемник пружин клапанов (например, модель OTC 6490) или самодельное приспособление с рычагом, чтобы сжать пружины и извлечь сухари. Работайте поочередно с каждым клапаном, удерживая толкатель от проворачивания – на Лансер 9 впускные клапаны имеют диаметр 33,5 мм, выпускные – 29,0 мм, что важно для правильной установки новых деталей.
После демонтажа осмотрите стержни клапанов на наличие задиров или износа. Допустимый люфт в направляющих втулках – не более 0,05 мм для впускных и 0,07 мм для выпускных клапанов. При превышении этих значений замените втулки, используя развертку соответствующего диаметра (для впускных – 6,000–6,015 мм, для выпускных – 6,010–6,025 мм). Очистите канавки под сухари от нагара – здесь часто скапливаются отложения, мешающие правильной фиксации.
Посадочные места клапанов в головке блока очищайте только механическим способом. Применяйте шарошку с углом 45° (для выпускных клапанов) и 30° (для впускных) – это стандартные углы фасок на Лансер 9. Работайте на малых оборотах дрели, избегая перегрева металла. После обработки проверьте ширину фаски: она должна составлять 1,2–1,5 мм для впускных и 1,5–1,8 мм для выпускных клапанов. Узкая фаска приведет к прогару, слишком широкая – к снижению компрессии.
Нагар с тарелок клапанов удаляйте абразивной пастой (например, Permatex 22000) и войлочным кругом. Не используйте металлические щетки – они оставляют риски, ускоряющие повторное образование отложений. Особое внимание уделите выпускным клапанам: на них часто образуется твердый слой сажи, который не поддается химическим очистителям. После шлифовки промойте клапаны в керосине и продуйте сжатым воздухом, чтобы удалить абразивные частицы.
Перед установкой проверьте плоскостность головки блока – допустимое отклонение не более 0,05 мм на длине 100 мм. Используйте лекальную линейку и щуп. При необходимости притрите поверхность на плите с абразивной пастой зернистостью 400–600. После очистки всех деталей обезжирьте посадочные места ацетоном или специальным очистителем (например, CRC Brake Cleaner) – остатки масла или нагара ухудшат герметичность после притирки.
Проверка состояния клапанов и седел на износ
- рисок глубиной более 0,05 мм (допустимый предел для двигателей 4G13/4G18 – 0,03 мм);
- выработки в виде кольцевых канавок (при ширине более 0,2 мм требуется шлифовка);
- прогара или деформации кромки (зазор между тарелкой и стержнем свыше 0,02 мм – брак).
Измерьте диаметр стержня микрометром: номинал для впускных клапанов – 5,475–5,490 мм, выпускных – 5,455–5,470 мм. Отклонение более 0,02 мм от нижнего предела требует замены. Седла проверяйте на глубину посадки: при утопании клапана в головке более 0,5 мм (замеряется щупом через направляющую втулку) необходима фрезеровка седел с последующей притиркой.
Для оценки герметичности используйте керосин или специальный тестер. Залейте жидкость в камеру сгорания через свечное отверстие, установив клапаны в закрытое положение. Просачивание керосина в коллектор в течение 5 минут указывает на недопустимый износ седел или фасок. Альтернативный метод – пневмотестер: при давлении 0,6 МПа утечка воздуха через клапан не должна превышать 15% за 10 секунд. При превышении нормы седла фрезеруются под углом 45° (основной), 30° и 60° (корректирующие фаски), а клапаны шлифуются на станке с последующей проверкой биения (допуск – не более 0,02 мм).
Выбор и нанесение притирочной пасты на клапаны
Для притирки клапанов Mitsubishi Lancer 9 используйте пасты с абразивностью от 80 до 220 мкм на начальном этапе и 10–20 мкм для финишной доводки. Оптимальные составы: *ABRO GP-201* (грубая), *Permatex 80038* (средняя), *Done Deal DD6735* (тонкая). Избегайте универсальных паст с крупными частицами (>250 мкм) – они повреждают фаски седел и тарелок клапанов. При выборе учитывайте материал клапанов: для стальных (впускные) подойдет стандартная паста, для выпускных (жаропрочные сплавы) – специализированные составы с термостойкими добавками, например *Loctite 3106*. Храните пасту в герметичной таре при температуре +5…+25°C, чтобы избежать высыхания и потери абразивных свойств.
Наносите пасту тонким слоем (0,3–0,5 мм) на фаску клапана с помощью деревянной лопатки или пластикового шпателя, избегая попадания на стержень – это предотвратит задиры направляющих втулок. Для равномерного распределения выполните 3–5 вращательных движений клапаном в седле без нажима, затем приступайте к притирке. После каждого цикла (10–15 секунд) очищайте поверхности безворсовой салфеткой, смоченной в керосине, и проверяйте качество контакта по матовой полосе шириной 1,5–2 мм. Излишки пасты удаляйте сразу – засохшие частицы снижают эффективность притирки и могут попасть в масляные каналы.
Техника ручной притирки клапанов с помощью приспособлений
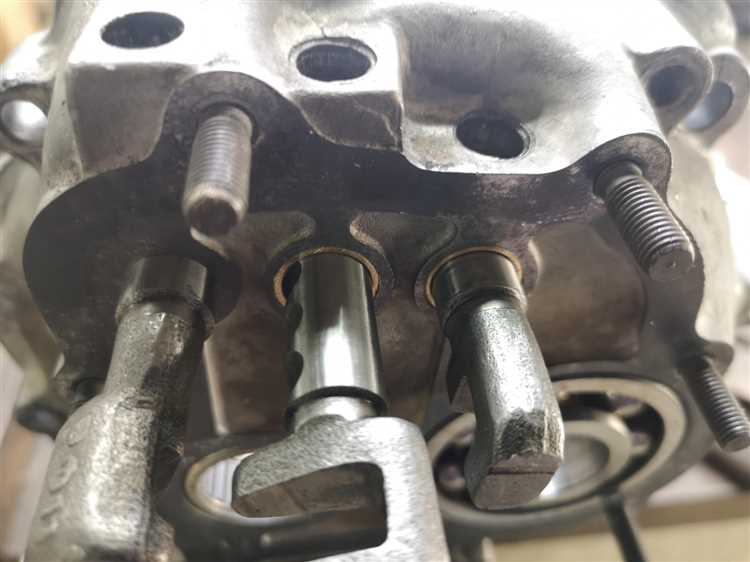
Контролируйте процесс по следующим признакам:
- Притирочная паста должна темнеть и приобретать однородную консистенцию – это указывает на эффективное снятие металла.
- Избегайте чрезмерного давления: излишнее усилие приводит к образованию кольцевых рисок на фаске, нарушающих герметичность.
- После черновой обработки замените пасту на мелкозернистую и повторите процедуру, сократив количество оборотов до 5–7 в каждую сторону.
- Промывайте клапан и седло керосином после каждой смены пасты, чтобы удалить абразивные частицы.
- Для проверки герметичности нанесите на фаску клапана тонкий слой краски (например, берлинской лазури) и прижмите к седлу – отпечаток должен быть сплошным по всей окружности.
Используйте динамометрический ключ для затяжки сухарей с моментом 18–22 Н·м, чтобы избежать деформации тарелки клапана. После сборки проведите опрессовку головки блока сжатым воздухом (давление 0,6–0,8 МПа) для подтверждения герметичности.
Проверка качества притирки и герметичности клапанов

После завершения притирки клапанов на Mitsubishi Lancer 9 первым этапом проверки становится визуальный осмотр рабочих поверхностей. На фаске клапана и седле не должно быть рисок, задиров или неравномерных матовых участков. Притирочная паста оставляет характерный серый след шириной 1,5–2 мм по всей окружности – если полоса прерывистая или смещена, притирка выполнена некачественно. Для точной оценки используйте лупу с 5-кратным увеличением.
Следующий метод – проверка на керосин. Установите головку блока цилиндров (ГБЦ) вверх камерами сгорания, залейте в них керосин до уровня седел клапанов. Оставьте на 10–15 минут. Просачивание жидкости через закрытые клапаны указывает на негерметичность. Допускается появление не более 2–3 капель за этот период – превышение нормы требует повторной притирки. Для ускорения проверки можно создать избыточное давление в 0,2–0,3 бар с помощью компрессора.
Используйте пневматический тестер для количественной оценки утечек. Подключите прибор к впускному и выпускному каналам, создайте давление 6–8 бар. Нормативные значения утечек: 5–10 см³/мин для впускных клапанов, 10–15 см³/мин для выпускных. Превышение этих показателей на 20% и более свидетельствует о необходимости доработки. Замеры проводите при температуре ГБЦ 20–25°C – нагрев искажает результаты.
Проверка на вакуум позволяет выявить микроскопические неплотности. Соберите ГБЦ с клапанами, подключите вакуумный насос к каналу и создайте разрежение 0,5–0,7 бар. Падение давления более чем на 0,1 бар за 30 секунд указывает на дефект. Метод эффективен для обнаружения деформаций клапанов или седел, не видимых при визуальном осмотре. Для точности повторите тест трижды, фиксируя среднее значение.
Оцените равномерность прилегания клапана с помощью краски. Нанесите тонкий слой маркировочной пасты (например, Prussian Blue) на фаску седла, установите клапан и проверните его на 1/4 оборота. Снимите клапан – на его фаске должен остаться равномерный отпечаток по всей окружности. Ширина отпечатка должна составлять 60–70% от ширины фаски клапана. Смещение или разрывы в отпечатке требуют корректировки угла седла.
Проверка компрессии в цилиндрах после сборки двигателя – финальный этап. Разница в показаниях между цилиндрами не должна превышать 0,5 бар. Для Lancer 9 с двигателем 4G18 нормативный диапазон – 12–14 бар. Падение компрессии на 15% и более от нормы при исправных поршневых кольцах и прокладке ГБЦ указывает на негерметичность клапанов. Используйте компрессометр с адаптером для свечных колодцев.
Акустический метод помогает выявить стук клапанов на работающем двигателе. Запустите мотор, прослушайте его стетоскопом в зоне ГБЦ. Характерный металлический стук на холостых оборотах (800–900 об/мин) с частотой 10–15 Гц свидетельствует о неполном закрытии клапанов. Проверку проводите при температуре охлаждающей жидкости 80–90°C. Для точной локализации дефекта используйте фонендоскоп с узкой насадкой.
При отсутствии специального оборудования используйте метод «дымогенератора». Подключите устройство к впускному коллектору, создайте давление 0,3–0,5 бар. Выход дыма через выпускной коллектор или свечные колодцы указывает на негерметичность клапанов. Метод позволяет обнаружить утечки даже при минимальных зазорах. Для повышения чувствительности закройте все отверстия в ГБЦ, кроме проверяемого канала.
Сборка головки блока цилиндров и установка на двигатель
Перед сборкой головки блока цилиндров (ГБЦ) на Mitsubishi Lancer 9 убедитесь, что все поверхности прилегания – плоскость ГБЦ, блок цилиндров и прокладка – абсолютно чистые и обезжирены. Установите новую прокладку ГБЦ, ориентируясь по направляющим втулкам, без применения герметика, если это не предусмотрено регламентом для вашего двигателя (4G18/4G13). Затяните болты крепления ГБЦ в три этапа: сначала моментом 20 Н·м, затем доверните на 90°, и окончательно – ещё на 90°, соблюдая последовательность от центра к краям. Используйте динамометрический ключ с калибровкой не старше года, так как отклонение даже на 5% приведёт к неравномерному прижиму и прогару прокладки.
При установке ГБЦ на двигатель проверьте совпадение меток на распредвалах и коленвале – на шкиве коленвала метка должна совпадать с риской на крышке ГРМ, а на шестернях распредвалов – с ответными метками на задней крышке. Установите ремень ГРМ, натянув его с усилием 3,5–4,5 кгс по указателю натяжного ролика, затем проверните коленвал на два оборота и убедитесь в отсутствии смещения меток. Подключите все разъёмы датчиков, топливные магистрали и вакуумные шланги, строго следуя схеме из сервисного мануала, чтобы избежать ошибок при первом запуске.
Запуск двигателя и проверка работы после притирки
Перед первым запуском убедитесь, что все клапаны установлены на свои места, а ГБЦ затянута с моментом 90–100 Н·м в последовательности от центра к краям. Залейте свежее масло в двигатель (для 4G18 – 4,3 л с фильтром) и охлаждающую жидкость до уровня между MIN и MAX на расширительном бачке. Подключите аккумулятор, проверьте отсутствие подтеков масла или антифриза под головкой блока. При первом пуске прокрутите стартер 5–7 секунд без подачи топлива (отключите разъем топливного насоса или форсунок), чтобы прокачать масло по системе смазки.
После успешного запуска дайте двигателю поработать на холостых оборотах 10–15 минут, контролируя давление масла по датчику (должно быть не ниже 0,5 кг/см² на прогретом моторе). Проверьте герметичность соединений: отсутствие пузырьков в расширительном бачке, утечек масла из-под прокладки ГБЦ и сальников распредвала. Прислушайтесь к шуму клапанов – равномерный стук без металлических призвуков указывает на правильную регулировку зазоров. Если обороты плавают или двигатель троит, заглушите его и проверьте метки ГРМ: на Лансер 9 сдвиг даже на один зуб приведет к нестабильной работе. После прогрева выполните тестовый заезд на 20–30 км с плавным набором оборотов до 3000–3500 об/мин, избегая резких ускорений. Повторно осмотрите двигатель на предмет утечек и перегрева.