

Сухие гильзы цилиндров – ключевой элемент двигателей внутреннего сгорания, обеспечивающий износостойкость и теплоотвод. Их производство требует точного соблюдения технологических параметров, так как отклонения в геометрии или материале приводят к снижению ресурса двигателя на 30–50%. Основные материалы – серый чугун с пластинчатым графитом (марки СЧ25–СЧ35) или высокопрочный чугун с шаровидным графитом (ВЧ50–ВЧ70), реже – алюминиевые сплавы с керамическими покрытиями. Выбор материала зависит от термических нагрузок: для дизельных двигателей предпочтителен чугун с содержанием углерода 3,2–3,6%, для бензиновых – сплавы с добавками никеля и хрома.
Первый этап – литье заготовок. Применяют методы центробежного литья (для чугуна) или литья под давлением (для алюминия). Центробежное литье обеспечивает плотность структуры до 7,2 г/см³ и минимальную пористость (менее 0,5%), но требует контроля скорости вращения формы (800–1200 об/мин) и температуры заливки (1350–1450°C для чугуна). Алюминиевые гильзы отливают при 700–750°C с последующим термическим упрочнением (закалка при 530°C и старение при 170°C). Критический параметр – толщина стенки: для легковых автомобилей – 1,5–2,5 мм, для грузовых – 3–5 мм.
Механическая обработка включает черновое и чистовое точение, хонингование и финишную доводку. Черновое точение проводят на станках с ЧПУ с точностью ±0,05 мм, используя резцы из твердого сплава (марки ВК8 или Т15К6). Хонингование – ключевой этап, формирующий микрорельеф поверхности с параметрами Ra 0,2–0,4 мкм и глубиной рисок 5–10 мкм. Для этого применяют алмазные или керамические бруски с зернистостью 120–220 мкм. Финишная доводка (суперфиниширование) снижает шероховатость до Ra 0,05–0,1 мкм, что критично для уменьшения трения и износа поршневых колец.
Контроль качества – неотъемлемая часть процесса. Геометрию проверяют на координатно-измерительных машинах (КИМ) с погрешностью ±0,002 мм, а твердость – по методу Бринелля (HB 180–250 для чугуна, HB 90–120 для алюминия). Дефекты структуры выявляют ультразвуковым контролем (частота 5–10 МГц) или магнитопорошковой дефектоскопией. Допустимый уровень дефектов – не более 2% площади поверхности. Для повышения износостойкости применяют покрытия: хромирование (толщина слоя 0,05–0,1 мм) или плазменное напыление карбидов вольфрама (WC-Co).
Сборка гильз в блок цилиндров требует соблюдения натяга 0,02–0,05 мм для чугунных гильз и 0,01–0,03 мм для алюминиевых. Превышение этих значений приводит к деформации гильзы и ухудшению теплоотвода. Для алюминиевых блоков используют метод «мокрой» запрессовки с предварительным охлаждением гильзы до –40°C. После установки проводят гидравлические испытания под давлением 0,6–0,8 МПа для проверки герметичности.
Производство сухих гильз цилиндров: технологии и этапы
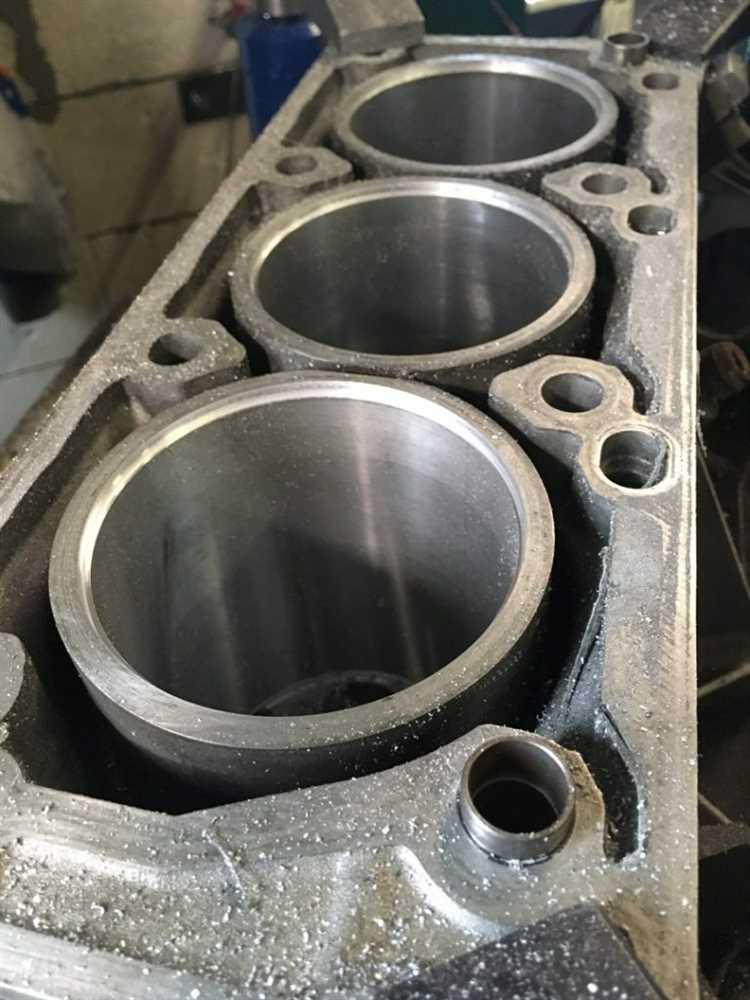
Сухие гильзы цилиндров изготавливаются преимущественно из чугуна с высоким содержанием легирующих элементов (Cr, Ni, Mo) или алюминиевых сплавов с керамическими покрытиями. Оптимальный состав чугуна: 3,2–3,6% углерода, 1,8–2,2% кремния, 0,5–0,8% марганца и до 0,3% фосфора. Для алюминиевых гильз используют сплавы типа AlSi17Cu4Mg с последующим плазменным напылением оксида алюминия толщиной 0,1–0,3 мм. Выбор материала зависит от требований к теплопроводности, износостойкости и совместимости с блоком цилиндров.
Первичная заготовка формируется методами центробежного литья или горячей штамповки. Центробежное литьё обеспечивает плотность структуры до 7,2 г/см³ и минимальную пористость (менее 0,5%), но требует последующей механической обработки с припуском 2–3 мм. Штампованные заготовки из алюминиевых сплавов имеют более равномерное распределение зерна, но уступают по твёрдости чугунным аналогам (HB 120–150 против HB 220–260).
- Термическая обработка: нормализация при 850–900°C для чугуна с охлаждением на воздухе или закалка в масле для алюминиевых сплавов (500–550°C).
- Отпуск при 200–250°C для снятия внутренних напряжений и стабилизации размеров.
- Контроль твёрдости: для чугуна – HRC 45–55, для алюминия – HB 130–160.
Механическая обработка включает черновое и чистовое точение, шлифование и хонингование. Черновое точение выполняется резцами из твёрдого сплава ВК8 с подачей 0,3–0,5 мм/об и скоростью резания 80–120 м/мин. Чистовое точение – алмазными резцами с подачей 0,05–0,1 мм/об. Шлифование проводится кругами из белого электрокорунда зернистостью 40–60 мкм при скорости 30–40 м/с. Хонингование – алмазными брусками с зернистостью 15–25 мкм для достижения шероховатости Ra 0,1–0,2 мкм.
Ключевой этап – нанесение антифрикционных покрытий. Для чугунных гильз применяют фосфатирование (толщина слоя 5–10 мкм) или никель-фосфорное покрытие (10–20 мкм). Алюминиевые гильзы обрабатывают методом микродугового оксидирования (МДО) с образованием слоя Al₂O₃ толщиной 50–100 мкм. Альтернатива – плазменное напыление молибдена или карбида вольфрама (толщина 0,05–0,15 мм). Покрытия проверяются на адгезию методом решётчатого надреза (ISO 2409) и износостойкость на машине трения (коэффициент трения не выше 0,12).
- Контроль геометрии: допуск на диаметр – ±0,01 мм, овальность – не более 0,005 мм, конусность – 0,002 мм на 100 мм длины.
- Проверка толщины стенки: минимальная толщина – 1,5 мм для чугуна, 2,0 мм для алюминия; контроль ультразвуковым толщиномером.
- Испытания на герметичность: гидростатическое давление 10 МПа в течение 5 минут без утечек.
- Микроструктурный анализ: отсутствие графитовых включений размером более 100 мкм в чугуне, равномерное распределение кремния в алюминиевых сплавах.
Финальная обработка включает промывку в ультразвуковой ванне с щелочным раствором (pH 9–10) при 60°C, сушку горячим воздухом (120°C) и консервацию ингибированной бумагой или масляной плёнкой. Упаковка – индивидуальные пенопластовые вкладыши в картонных коробках с влагопоглотителем (силикагель). Хранение при температуре 10–30°C и влажности не выше 60% для предотвращения коррозии.
Выбор материалов для изготовления сухих гильз цилиндров
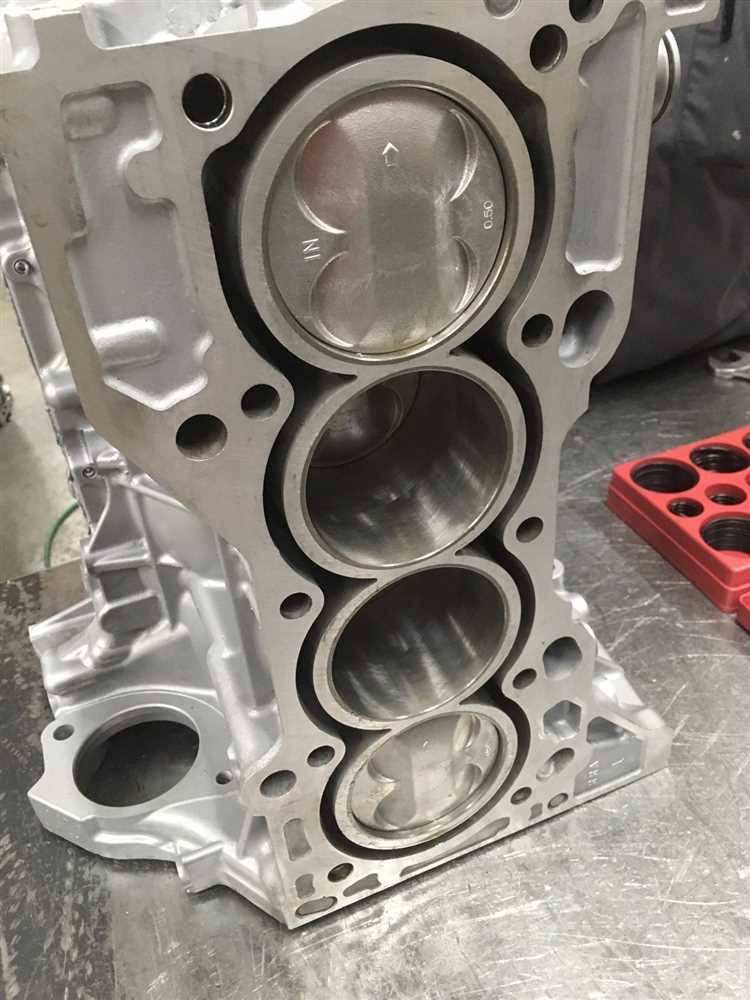
Основные требования к материалам сухих гильз – высокая износостойкость, теплопроводность и устойчивость к коррозии. Наиболее распространённые сплавы: серый чугун с пластинчатым графитом (СЧ20–СЧ35), легированный хромом и молибденом, и высокопрочный чугун с шаровидным графитом (ВЧ50–ВЧ80). Серый чугун обеспечивает хорошую обрабатываемость и демпфирующие свойства, но уступает в прочности. ВЧ-чугуны выдерживают нагрузки до 1200 МПа, что критично для дизельных двигателей с турбонаддувом.
Альтернативой чугунам служат алюминиевые сплавы с керамическими покрытиями или никель-фосфорными композитами. Сплавы типа AlSi17Cu4Mg демонстрируют теплопроводность в 3–4 раза выше чугуна (150–180 Вт/(м·К) против 40–50 Вт/(м·К)), снижая тепловую нагрузку на поршневую группу. Однако их твёрдость (80–120 HB) требует нанесения износостойких покрытий: плазменного напыления оксида алюминия (Al₂O₃) или хромирования толщиной 0,1–0,3 мм.
Для высокофорсированных двигателей применяют стальные гильзы из легированных марок: 38ХМЮА, 40ХН2МА или нержавеющих сталей типа 12Х18Н10Т. Преимущества стали – предел прочности до 1500 МПа и модуль упругости 210 ГПа, что минимизирует деформации при термических циклах. Недостатки: низкая теплопроводность (20–30 Вт/(м·К)) и склонность к задирам без специальных покрытий. Решение – азотирование поверхности на глубину 0,2–0,5 мм или нанесение DLC-покрытий (алмазоподобного углерода).
Ключевые параметры при выборе материала:
- Твёрдость поверхности: не менее 200 HB для чугуна, 300 HV для стали.
- Коэффициент линейного расширения: должен соответствовать блоку цилиндров (для алюминиевых блоков – 22–24×10⁻⁶ 1/°C).
- Совместимость с антифризом: чугун и сталь устойчивы к этиленгликолю, алюминий требует ингибиторов коррозии.
- Стоимость обработки: чугун фрезеруется и шлифуется проще стали, но требует дополнительной термообработки.
Для гильз с покрытиями критичен выбор метода нанесения. Газотермическое напыление (HVOF) обеспечивает адгезию покрытия до 70 МПа и пористость менее 1%, но увеличивает стоимость на 30–50%. Электролитическое хромирование дешевле, но толщина слоя ограничена 0,2 мм, а микротрещины снижают ресурс. Лазерная наплавка карбидов вольфрама (WC-Co) повышает износостойкость в 5–7 раз, но применима только для стальных гильз из-за высоких температур процесса.
Влияние материала на эксплуатационные характеристики:
- Чугунные гильзы: ресурс 300–500 тыс. км, но склонны к кавитационному износу при высоких оборотах (свыше 6000 об/мин).
- Алюминиевые с покрытием: снижают массу блока на 15–20%, но требуют точного контроля зазоров из-за разницы в тепловом расширении.
- Стальные: выдерживают давление до 25 МПа в камере сгорания, но увеличивают вес на 8–12% по сравнению с чугуном.
Рекомендации по выбору:
- Для бензиновых атмосферных двигателей – серый чугун СЧ25 с перлитной структурой.
- Для дизельных двигателей с турбонаддувом – ВЧ60 или сталь 38ХМЮА с азотированием.
- Для спортивных и гибридных двигателей – алюминиевые гильзы с плазменным напылением Al₂O₃ или DLC.
- Для моторов с высокой степенью сжатия (свыше 12:1) – сталь с лазерной наплавкой WC-Co.
Подготовка заготовок: резка и предварительная обработка металла
Заготовки для сухих гильз цилиндров изготавливают преимущественно из чугунов с высоким содержанием углерода (3,2–3,8%) и легирующих элементов: хрома (0,2–0,6%), никеля (0,3–0,8%), молибдена (0,2–0,5%). Для серийного производства используют центробежное литьё с последующей термообработкой – нормализацией при 850–900°C и отпуском при 550–600°C. Это обеспечивает твёрдость 220–260 HB и микроструктуру перлита с равномерно распределённым графитом.
Резку заготовок выполняют на ленточно-пильных станках с биметаллическими полотнами (шаг зубьев 3–4 мм, скорость резания 40–60 м/мин). Для чугунов с твёрдостью выше 240 HB применяют полотна с твердосплавными напайками, что увеличивает стойкость инструмента в 2,5–3 раза. Допуск на длину заготовки не должен превышать ±0,5 мм, а отклонение от перпендикулярности торцов – 0,1 мм на 100 мм диаметра.
- Перед резкой заготовки очищают от литейной корки дробеструйной обработкой с использованием стальной дроби фракции 0,8–1,2 мм. Давление в камере – 0,5–0,7 МПа, время обработки – 3–5 минут на партию.
- Контроль геометрии проводят на координатно-измерительных машинах (КИМ) с погрешностью не более 0,01 мм. Критические параметры: овальность (≤0,05 мм), конусность (≤0,03 мм на 100 мм длины).
- Для удаления внутренних напряжений после резки применяют низкотемпературный отжиг при 450–500°C с выдержкой 2–3 часа и охлаждением с печью до 200°C.
Предварительная механическая обработка включает черновое точение наружной и внутренней поверхностей. Режимы резания для чугуна СЧ25: скорость – 80–120 м/мин, подача – 0,2–0,3 мм/об, глубина – 2–3 мм. Используют резцы с пластинами из твёрдого сплава ВК8 или керамики на основе оксида алюминия. Стружколомание обеспечивают за счёт геометрии пластины: угол в плане 75°, передний угол −5°, радиус при вершине 0,8 мм.
После черновой обработки заготовки проходят ультразвуковой контроль на наличие трещин и раковин. Частота преобразователя – 2,5–5 МГц, чувствительность настраивают по эталонному образцу с искусственным дефектом глубиной 0,1 мм. Заготовки с дефектами глубиной более 0,3 мм бракуют. Для повышения адгезии последующих покрытий поверхность активируют химическим травлением в растворе 10% HNO₃ + 5% HF при температуре 40–50°C в течение 1–2 минут.
Финальный этап – калибровка заготовок методом холодного пластического деформирования. Используют гидравлические прессы с усилием 150–250 тонн и специальные матрицы из стали Х12МФ с твёрдостью 58–62 HRC. Степень деформации – 0,5–1,5%, что обеспечивает точность диаметра ±0,02 мм и шероховатость Ra 0,8–1,2 мкм. После калибровки заготовки промывают в ультразвуковой ванне с щелочным раствором (pH 9–10) и сушат горячим воздухом при 80–100°C.
Термическая обработка заготовок для повышения прочности
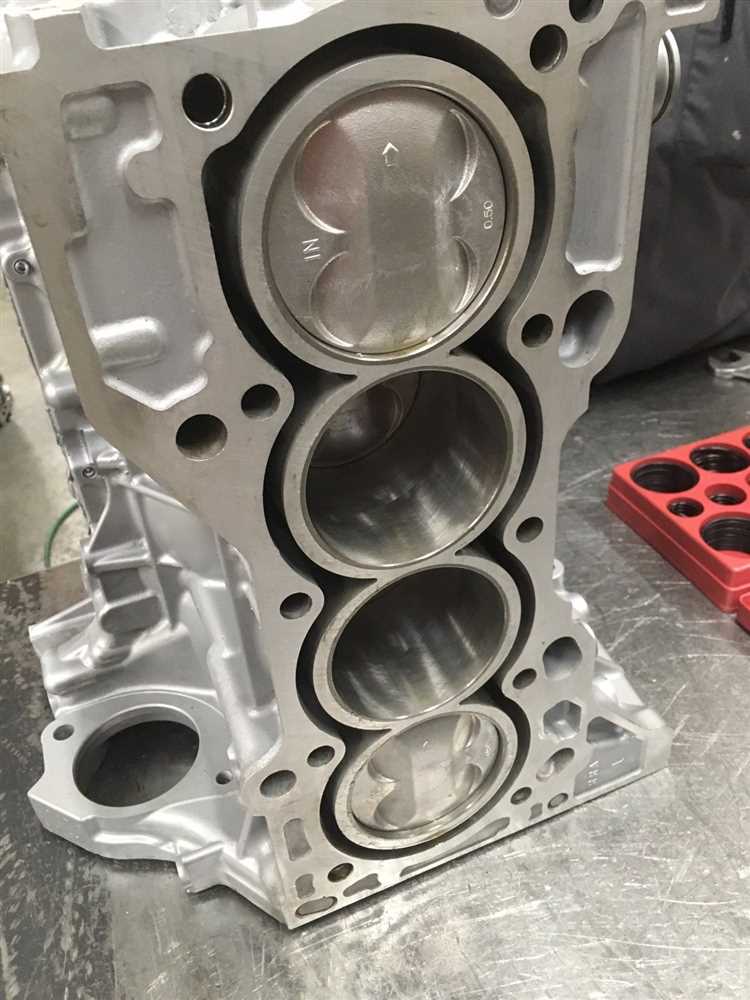
Термическая обработка гильз цилиндров из чугуна или стали включает три ключевых этапа: аустенитизацию, закалку и отпуск. Для серого чугуна с пластинчатым графитом (СЧ25, СЧ30) оптимальный режим аустенитизации – нагрев до 850–880°C с выдержкой 1–1,5 часа на каждые 25 мм толщины стенки. Закалка проводится в масле при 60–80°C для предотвращения трещин; скорость охлаждения должна составлять 150–200°C/с в интервале 600–400°C. Отпуск при 200–250°C в течение 2–3 часов снижает внутренние напряжения, сохраняя твердость 45–55 HRC. Для высокопрочного чугуна (ВЧ50, ВЧ60) температура аустенитизации повышается до 900–920°C, а закалка может выполняться в воде с полимерными добавками для равномерного охлаждения.
При обработке стальных гильз (например, из стали 38ХМЮА) критические параметры зависят от требуемой структуры:
- Аустенитизация: 900–950°C, выдержка 0,5–1 час на 20 мм сечения.
- Закалка: в масле или водно-солевом растворе (NaCl 10%) при 20–40°C; для толстостенных гильз (>15 мм) рекомендуется ступенчатая закалка с переносом в масло после охлаждения до 300–350°C.
- Отпуск: низкий (150–200°C) для сохранения твердости 55–60 HRC или высокий (550–600°C) для достижения предела прочности 900–1100 МПа.
Контроль температуры на всех этапах осуществляется термопарами типа K или S с точностью ±5°C. Для минимизации деформаций заготовки перед термообработкой подвергают предварительному отжигу при 600–650°C в течение 3–4 часов.
Точение и расточка внутренних поверхностей гильзы
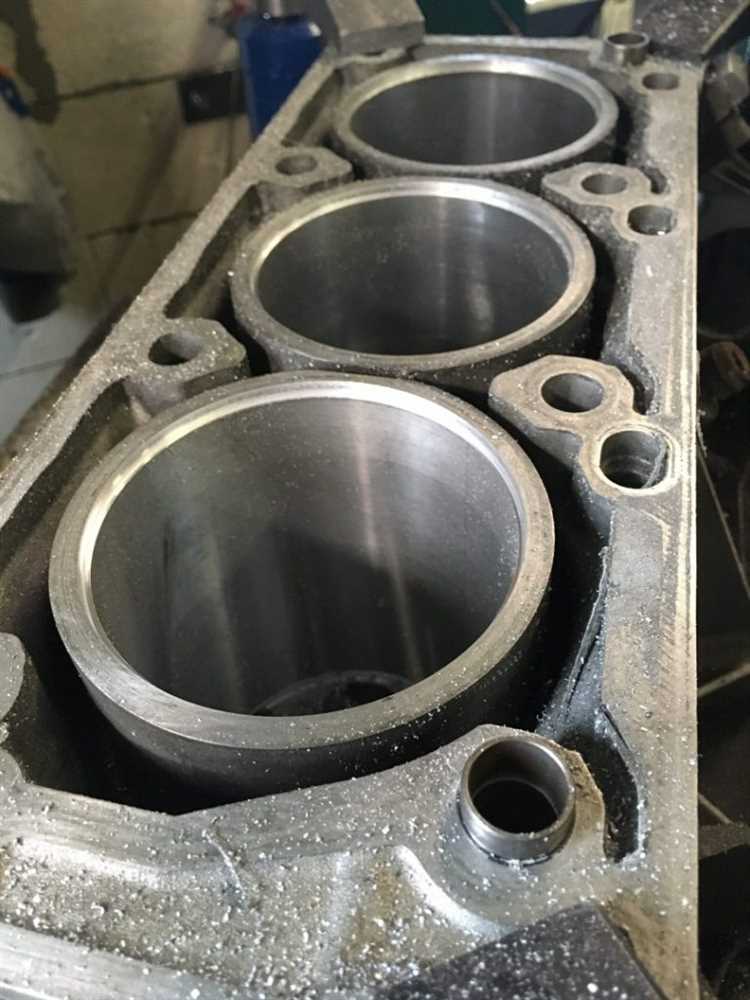
Точение внутренних поверхностей гильзы выполняется на токарно-карусельных или токарно-винторезных станках с ЧПУ, оснащённых резцами из твёрдого сплава (например, ВК8, Т15К6) или керамики (Al₂O₃+TiC). Глубина резания при черновой обработке составляет 1,5–3 мм, при чистовой – 0,1–0,3 мм, с подачей 0,1–0,3 мм/об. Скорость резания для чугуна СЧ25 или ВЧ45 – 80–120 м/мин, для алюминиевых сплавов (АК12М2МгН) – до 300 м/мин. Критическое значение имеет жёсткость системы «станок-приспособление-инструмент-деталь»: биение шпинделя не должно превышать 0,01 мм, а зажим гильзы в трёхкулачковом патроне – обеспечивать равномерное распределение усилия по окружности.
Расточка внутреннего диаметра гильзы проводится после предварительного точения с припуском 0,5–0,8 мм на сторону. Используются расточные головки с микрометрической регулировкой (точность ±0,005 мм) и пластинами из кубического нитрида бора (CBN) для чугуна или поликристаллического алмаза (PCD) для алюминия. Режимы: скорость резания 150–250 м/мин, подача 0,05–0,15 мм/об, глубина резания 0,2–0,5 мм. Для гильз с диаметром свыше 120 мм применяют двухрезцовые головки с противоположным расположением пластин, что снижает вибрации и повышает точность до IT6–IT7. Охлаждение – масляный туман или СОЖ на водной основе с антикоррозионными присадками (например, 5% эмульсол ЭГТ).
Контроль геометрии после расточки осуществляется пневматическими или индуктивными датчиками с точностью 0,001 мм. Овальность и конусность внутренней поверхности не должны превышать 0,01 мм на длине 100 мм, шероховатость Ra – 0,32–0,63 мкм для чугуна и 0,16–0,32 мкм для алюминия. При обнаружении отклонений свыше допуска проводится доводка хонингованием или алмазным выглаживанием. Для гильз с антифрикционным покрытием (например, никель-карбид кремния) расточка выполняется с припуском 0,05–0,1 мм под последующее нанесение слоя.
Особое внимание уделяется термической стабильности процесса: разогрев гильзы при обработке не должен превышать 50°C, иначе возникают деформации и остаточные напряжения. Для этого используют прерывистое резание с паузами 2–3 секунды на каждые 10 секунд работы или системы внутреннего охлаждения инструмента. В серийном производстве применяют адаптивное управление подачей и скоростью резания по сигналам датчиков силы резания и температуры, что позволяет сократить брак на 15–20%.
Финишная обработка внутренней поверхности гильзы часто включает вибронакатывание роликами из закалённой стали ШХ15 (HRC 60–62) для создания регулярного микрорельефа с глубиной впадин 5–10 мкм. Это улучшает маслоудержание и снижает износ на 25–30% в начальный период эксплуатации. Параметры процесса: частота вибраций 50–100 Гц, усилие прижима ролика 150–250 Н, скорость вращения гильзы 60–90 об/мин. После вибронакатывания проводится окончательный контроль на отсутствие микротрещин методом магнитопорошковой дефектоскопии или ультразвуком.
Шлифовка и хонингование рабочих поверхностей цилиндра
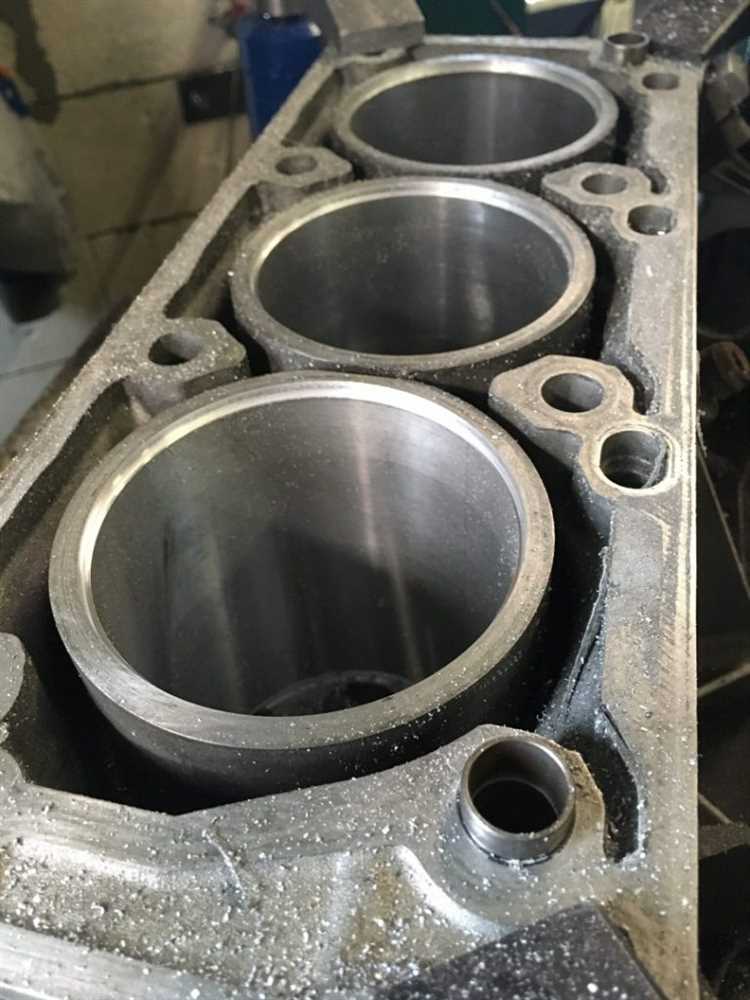
Шлифовка гильз цилиндров выполняется на специализированных внутришлифовальных станках с ЧПУ, где в качестве абразивного инструмента используются алмазные или эльборовые круги зернистостью 80–120 мкм. Допустимое отклонение от цилиндричности после шлифовки не должно превышать 0,005 мм на длине 100 мм, а шероховатость Ra – 0,63–1,25 мкм. Для чугунных гильз рекомендуется применять круги на керамической связке с концентрацией алмазов 100–150%, а для стальных – на металлической связке с концентрацией 75–100%. Скорость резания при шлифовке чугуна составляет 25–35 м/с, подача – 0,01–0,03 мм/об.
Хонингование – финишная операция, формирующая микрорельеф поверхности с заданными параметрами маслоудержания и износостойкости. Используются хонинговальные бруски на основе карбида кремния или алмаза с зернистостью 15–40 мкм для предварительного хонингования и 3–10 мкм для окончательного. Давление брусков на стенку цилиндра регулируется в пределах 0,3–0,8 МПа, а скорость возвратно-поступательного движения хона – 12–20 м/мин при частоте вращения 150–300 об/мин. Оптимальный угол перекрещивания рисок микрорельефа – 40–60°, что обеспечивает удержание масляной пленки толщиной 2–5 мкм.
Контроль параметров после хонингования проводится с помощью профилометров и оптических приборов. Ключевые показатели: Ra – 0,16–0,32 мкм, Rz – 1,0–2,5 мкм, глубина впадин микрорельефа – 3–8 мкм. Для гильз дизельных двигателей допускается увеличение Ra до 0,4 мкм при условии сохранения равномерности распределения рисок. Измерения выполняются в трех сечениях по высоте цилиндра (верхнем, среднем и нижнем) и в двух взаимно перпендикулярных плоскостях.
При хонинговании гильз из азотированных сталей (например, 38Х2МЮА) применяются бруски с алмазным покрытием зернистостью 5–15 мкм и пониженным давлением (0,2–0,5 МПа) для предотвращения сколов азотированного слоя. Время обработки одного цилиндра диаметром 100 мм составляет 2–4 минуты в зависимости от требуемой шероховатости. Для гильз с плазменным напылением керамики (Al₂O₃-TiO₂) используются бруски на основе кубического нитрида бора (КНБ) зернистостью 20–40 мкм.
Дефекты хонингования, такие как «завалы» кромок или неравномерность рисок, устраняются повторной обработкой с уменьшенной подачей брусков на 30–40%. При обнаружении прижогов поверхности (характерны для стальных гильз) проводится дополнительная шлифовка с последующим хонингованием. Температура СОЖ во время обработки не должна превышать 30°C, а расход – 15–20 л/мин на один цилиндр. В качестве СОЖ рекомендуется использовать масляные эмульсии с содержанием минерального масла 5–10% или синтетические жидкости на основе полиалкиленгликолей.
Для автоматизированного контроля качества хонингования применяются лазерные сканирующие системы, измеряющие профиль поверхности с точностью до 0,1 мкм. Допустимое отклонение от круглости после хонингования – не более 0,003 мм, конусность – 0,005 мм на длине 100 мм. При обработке гильз для высокофорсированных двигателей (например, с турбонаддувом) требования ужесточаются: Ra ≤ 0,2 мкм, глубина впадин – 4–6 мкм, угол перекрещивания рисок – 50±5°.
Контроль геометрических параметров на каждом этапе производства
На этапе черновой механической обработки заготовки гильзы проверяют диаметр наружной поверхности с допуском ±0,05 мм и овальность не более 0,02 мм. Используют координатно-измерительные машины (КИМ) с точностью 1,5 мкм или специализированные кругломеры с индуктивными датчиками. Контроль проводят в трёх сечениях: верхнем, среднем и нижнем, с шагом 120° по окружности. При превышении допуска корректируют режимы резания или заменяют режущий инструмент.
После термической обработки проверяют твёрдость поверхности по Роквеллу (HRC 58–62) и глубину закалённого слоя (1,5–2,5 мм). Геометрию контролируют повторно: допустимое изменение диаметра не должно превышать 0,03 мм, а коробление – 0,01 мм на длине 100 мм. Для измерения используют лазерные интерферометры или оптические профилометры с разрешением 0,1 мкм. Образцы с отклонениями отправляют на правку или повторную термообработку.
На стадии чистовой расточки внутреннего диаметра гильзы допуск составляет ±0,01 мм, шероховатость Ra 0,2–0,4 мкм. Контроль выполняют пневматическими пробками с точностью 0,5 мкм или контактными профилометрами. Измерения проводят в пяти сечениях с шагом 50 мм по длине гильзы. При обнаружении конусности или бочкообразности более 0,005 мм корректируют настройку станка или заменяют расточной инструмент.
После хонингования проверяют сетку хона с параметрами: угол перекрещивания 40–60°, глубина рисок 0,005–0,01 мм. Используют микроскопы с увеличением 100× или оптические профилографы. Допустимое отклонение диаметра от номинала – не более 0,003 мм, овальность – 0,002 мм. При несоответствии регулируют давление хонинговальных брусков или заменяют абразивный инструмент.
Контроль толщины стенки гильзы проводят ультразвуковыми толщиномерами с точностью 0,001 мм. Измерения выполняют в 12 точках по окружности и 4 сечениях по длине. Допустимое отклонение – ±0,02 мм от номинала. При выявлении разнотолщинности более 0,015 мм гильзу бракуют или отправляют на доработку.
На финишном этапе проверяют перпендикулярность торцов гильзы к оси с допуском 0,01 мм на длине 100 мм. Используют оптические угломеры или КИМ с поворотным столом. Контроль соосности наружной и внутренней поверхностей проводят с помощью лазерных центровщиков: допустимое смещение – не более 0,005 мм.
Для гильз с антифрикционными покрытиями дополнительно контролируют толщину слоя (5–15 мкм) и его равномерность. Используют рентгенофлуоресцентные анализаторы или магнитные толщиномеры. Допустимое отклонение толщины – ±1 мкм. При несоответствии проводят повторное нанесение покрытия или механическую корректировку.
Перед упаковкой проводят 100%-ный контроль всех геометрических параметров на автоматизированных измерительных линиях. Скорость контроля – до 60 гильз в час. Данные сохраняют в цифровом формате для анализа стабильности процесса. Гильзы с отклонениями свыше допуска отправляют на перепроверку или утилизацию.


