

Штуцер прокачки тормозов – ключевой элемент гидравлической тормозной системы, обеспечивающий удаление воздуха из контура. Его конструкция включает корпус с резьбой (обычно M8×1 или M10×1), коническое уплотнение и внутренний канал диаметром 1–2 мм. Материал – латунь или нержавеющая сталь, устойчивая к коррозии и высокому давлению (до 200 бар). На большинстве автомобилей штуцер устанавливается на суппортах, рабочих цилиндрах и главном тормозном цилиндре (ГТЦ).
Принцип работы основан на создании герметичного соединения между тормозным контуром и атмосферой. При ослаблении штуцера на ¼–½ оборота жидкость под давлением вытесняет воздух через канал. Для эффективной прокачки используют прозрачный шланг диаметром 4–6 мм, погруженный в емкость с тормозной жидкостью – это предотвращает обратное засасывание воздуха. Давление в системе создается либо педалью тормоза (метод «напарника»), либо специальным прокачным устройством (0,8–1,2 бар).
Типовые неисправности штуцера: срыв резьбы (при чрезмерном усилии – более 15 Н·м), закисание (из-за отсутствия смазки или коррозии), деформация конического уплотнения (при использовании нештатного ключа). Для профилактики рекомендуется обрабатывать резьбу медной пастой или антипригарным составом (например, Loctite 8065) перед установкой. При замене штуцера проверяйте соответствие посадочного места – стандартные размеры: длина резьбовой части 12–15 мм, угол конуса 60°.
Прокачка тормозов через штуцер требует соблюдения последовательности: заднее правое → переднее левое → заднее левое → переднее правое (для систем с диагональным разделением контуров). Время удержания педали при прокачке – 3–5 секунд, интервал между нажатиями – 1–2 секунды. После завершения процедуры уровень жидкости в бачке ГТЦ должен находиться между метками MIN и MAX, а педаль – иметь упругий ход без провалов.
Штуцер прокачки тормозов: устройство и принцип работы

Штуцер прокачки тормозов – резьбовой клапан с коническим уплотнением, встроенный в суппорт или тормозной цилиндр. Изготавливается из стали (обычно AISI 304 или 416) или латуни, с наружной резьбой M7×1, M8×1 или M10×1 в зависимости от модели автомобиля. Внутри штуцера расположен канал диаметром 1,5–2,5 мм, перекрываемый шариком или игольчатым клапаном под давлением пружины. Наружный конец имеет шестигранную головку под ключ на 8 или 10 мм и защитный колпачок из резины или пластика, предотвращающий попадание грязи. Для герметизации соединения с тормозной магистралью используется медное или алюминиевое уплотнительное кольцо толщиной 1–1,5 мм.
Принцип работы основан на создании контролируемого разрежения в системе: при ослаблении штуцера на ¼–½ оборота тормозная жидкость под давлением вытесняет воздух через канал, после чего клапан закрывается. Для эффективной прокачки используйте прозрачный шланг с внутренним диаметром 4–6 мм, надетый на штуцер, и емкость с жидкостью для визуального контроля пузырьков. Избегайте чрезмерного ослабления резьбы – момент затяжки штуцера не должен превышать 10–12 Н·м, иначе риск повреждения конического уплотнения возрастает на 40%. При замене штуцера очистите посадочное место от окислов металлической щеткой и нанесите тонкий слой тормозной жидкости на резьбу для предотвращения заклинивания.
Назначение штуцера в тормозной системе автомобиля
Штуцер прокачки тормозов – ключевой элемент гидравлической системы, обеспечивающий удаление воздуха и замену тормозной жидкости. Его основная функция – создание герметичного соединения между тормозным контуром и внешней средой при обслуживании. Без штуцера невозможно выполнить прокачку, так как он позволяет контролировать давление и стравливать воздух, который снижает эффективность торможения. Конструктивно штуцер представляет собой резьбовой ниппель с отверстием, закрытым резиновым колпачком, предотвращающим попадание грязи.
В процессе эксплуатации тормозная жидкость накапливает влагу, что приводит к снижению температуры кипения и коррозии металлических деталей. Штуцер обеспечивает доступ к системе для её обновления: через него жидкость сливается под давлением, а новая заливается до достижения требуемого уровня. Для разных автомобилей используются штуцеры с различными резьбами (M7×1, M8×1, M10×1) и типами головок (под шестигранник 7 мм, 8 мм или квадрат). Неправильный подбор инструмента может сорвать грани, поэтому перед работой необходимо уточнить параметры в технической документации.
- Удаление воздуха из контура – основная задача штуцера. Воздушные пробки вызывают «мягкую» педаль тормоза и увеличивают тормозной путь. Прокачка выполняется последовательно от самого дальнего колеса к главному цилиндру, с использованием прозрачного шланга для визуального контроля выхода пузырьков.
- Диагностика состояния системы. Через штуцер можно проверить давление в контуре с помощью манометра или оценить качество жидкости по цвету и прозрачности. Потемнение жидкости указывает на необходимость замены.
- Аварийный слив жидкости. При повреждении тормозного шланга или цилиндра штуцер позволяет быстро стравить давление, предотвращая утечку и попадание воздуха в систему.
При замене тормозных колодок или дисков штуцер используется для сброса давления в суппортах, что облегчает демонтаж. Для этого на штуцер надевается шланг, второй конец которого опускается в ёмкость с жидкостью, после чего открывается клапан. Важно не допускать полного опустошения бачка главного цилиндра, чтобы избежать повторного завоздушивания. После завершения работ штуцер закрывается колпачком, который защищает его от коррозии и загрязнений.
Регулярная проверка штуцеров на герметичность и отсутствие повреждений – обязательная часть технического обслуживания. При обнаружении ржавчины или закисания резьбы штуцер следует заменить, так как его неисправность может привести к утечке жидкости и отказу тормозов. Для профилактики рекомендуется обрабатывать резьбу медной смазкой при установке, а после прокачки проверять отсутствие подтёков под колпачком.
Конструкция и материалы изготовления штуцера прокачки
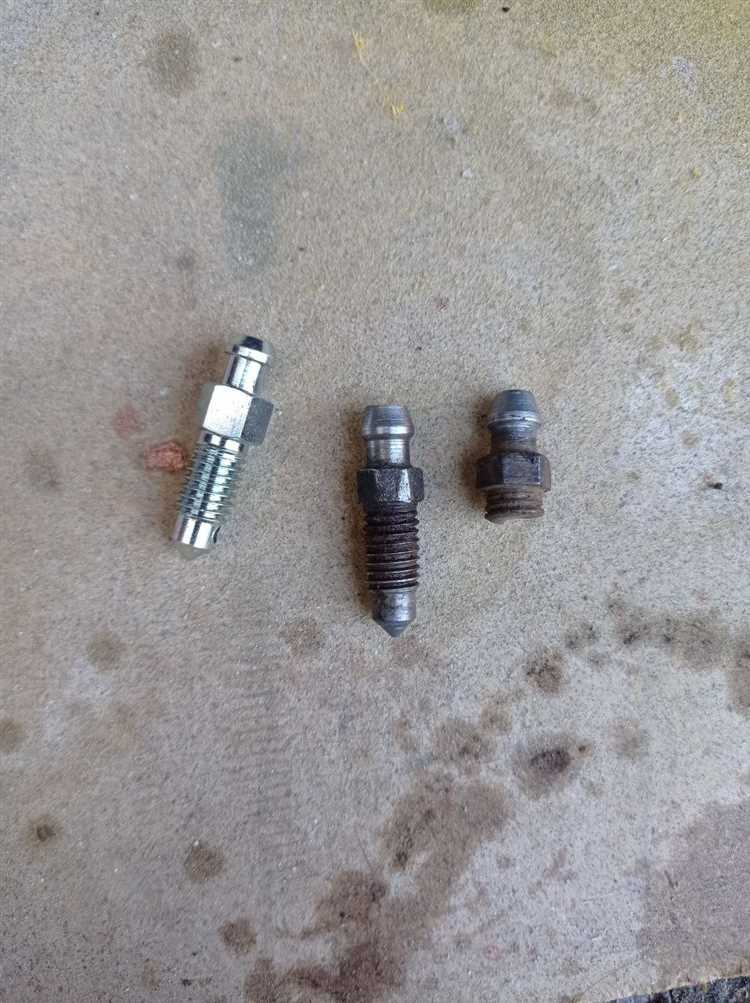
Штуцер прокачки тормозов представляет собой резьбовой элемент с внутренним каналом диаметром 1,5–3 мм, предназначенным для удаления воздуха из гидравлической системы. Стандартная конструкция включает шестигранную головку под ключ (обычно 8, 10 или 11 мм) для фиксации при монтаже и конический наконечник с уплотнительной поверхностью, обеспечивающий герметичность при затяжке. Наружная резьба выполняется по метрическому стандарту (M7×1, M8×1, M10×1) или дюймовому (1/8″ NPT, 1/4″ BSP) в зависимости от региона производства автомобиля. Внутри канала часто нарезается дополнительная резьба под защитный колпачок или клапан для предотвращения попадания грязи.
Ключевые элементы конструкции – уплотнительное кольцо и защитный колпачок. Уплотнение выполняется либо за счет конической посадки штуцера в корпус суппорта/цилиндра, либо с помощью резинового или медного кольца, устанавливаемого в специальную канавку. Колпачок изготавливается из пластика (полипропилен, полиамид) или металла (латунь, сталь с цинковым покрытием) и служит барьером от влаги и абразивных частиц. На некоторых моделях штуцеров предусмотрены дренажные отверстия диаметром 0,5–0,8 мм для стравливания воздуха без полного выкручивания элемента.
Материалы изготовления штуцеров подбираются с учетом коррозионной стойкости и механической прочности. Основные варианты:
| Материал | Преимущества | Недостатки | Область применения |
|---|---|---|---|
| Латунь (ЛС59-1, Л63) | Высокая коррозионная стойкость, хорошая обрабатываемость | Низкая прочность на изгиб, склонность к заеданию резьбы | Легковые автомобили, мотоциклы |
| Нержавеющая сталь (AISI 304, 316) | Устойчивость к агрессивным средам, высокая прочность | Сложность обработки, высокая стоимость | Грузовые автомобили, спецтехника |
| Углеродистая сталь (Ст3, 20Х) | Дешевизна, высокая прочность | Подверженность коррозии без покрытия | Бюджетные модели, послепродажный рынок |
Для защиты от коррозии стальные штуцеры покрывают цинком (толщина слоя 8–12 мкм), хромом или никелем. Латунные детали пассивируют для предотвращения окисления. В системах с агрессивными тормозными жидкостями (DOT 5 на силиконовой основе) применяют штуцеры с тефлоновым покрытием внутреннего канала или из титановых сплавов. При выборе материала учитывают рабочее давление в системе: для легковых автомобилей достаточно 10–15 МПа, для грузовых – до 25 МПа.
Особое внимание уделяется точности изготовления резьбы и уплотнительных поверхностей. Допуск на диаметр резьбы составляет ±0,05 мм, шероховатость поверхности Ra 1,6–3,2 мкм. Для предотвращения самопроизвольного отвинчивания используют анаэробные герметики (например, Loctite 243) или фиксаторы резьбы. При установке рекомендуется затягивать штуцер моментом 8–12 Н·м для латуни и 12–18 Н·м для стали, избегая перетяжки, которая приводит к срыву резьбы или деформации уплотнительной поверхности.
Разновидности штуцеров: резьбовые и быстросъемные варианты
Резьбовые штуцеры – наиболее распространённый тип в тормозных системах легковых и грузовых автомобилей. Они изготавливаются из стали, латуни или нержавеющей стали с метрической резьбой M8×1, M10×1 или дюймовой 1/8″ NPT. Латунные варианты предпочтительны для систем с DOT 3 и DOT 4 из-за устойчивости к коррозии, а стальные – для тяжелонагруженных тормозов грузовиков. Уплотнение обеспечивается конической поверхностью штуцера или медной/алюминиевой прокладкой. При установке требуется момент затяжки 10–15 Н·м для M8 и 15–20 Н·м для M10, превышение которого приводит к срыву резьбы в алюминиевых суппортах.
Быстросъемные штуцеры применяются в гоночных автомобилях, мотоциклах и системах с частым обслуживанием. Они делятся на два подтипа: с шариковым фиксатором (push-to-connect) и байонетным замком. Первый тип выдерживает давление до 200 бар, второй – до 300 бар, что критично для гидравлических систем с ABS. Корпус изготавливается из анодированного алюминия или титана для снижения веса, а уплотнительные кольца – из фторкаучука (FKM) или перфторэластомера (FFKM) для совместимости с DOT 5.1 и минеральными жидкостями. При монтаже необходимо смазывать уплотнения тормозной жидкостью, чтобы избежать повреждения колец.
Резьбовые штуцеры с клапаном Шрадера используются в системах с пневматическим прокачиванием. Клапан позволяет подключать адаптер для удаления воздуха без демонтажа штуцера, что сокращает время обслуживания на 30–40%. Такие модели встречаются на автомобилях BMW, Mercedes и некоторых моделях Toyota с интегрированным датчиком давления. Важно: перед прокачкой клапан необходимо очистить от грязи, иначе возможно подклинивание иглы и неполное закрытие системы.
Быстросъемные штуцеры с байонетным замком требуют точного совмещения выступов на корпусе и ответной части. Угол поворота для фиксации составляет 45–60°, а усилие разъединения – 5–8 кгс. Такие штуцеры применяются в системах Formula 1 и MotoGP, где скорость замены компонентов критична. Для предотвращения самопроизвольного отсоединения под вибрацией используются дополнительные стопорные кольца или магнитные фиксаторы. При выборе необходимо проверять соответствие стандарту ISO 14748 или SAE J2244.
Резьбовые штуцеры с шестигранником под ключ 8, 10 или 11 мм – стандарт для большинства серийных автомобилей. В моделях с ограниченным доступом (например, задний суппорт Subaru Impreza) применяются штуцеры с головкой под торцевую насадку 6 мм. Для предотвращения коррозии резьбы рекомендуется использовать медную смазку или антипригарное покрытие на основе дисульфида молибдена. При замене штуцера на алюминиевом суппорте обязательно проверять состояние резьбы метчиком, чтобы исключить задиры.
Быстросъемные штуцеры с шариковым фиксатором чувствительны к загрязнению каналов. Перед установкой необходимо промывать систему спиртом или специальным очистителем, иначе частицы грязи заблокируют шарики, и штуцер не зафиксируется. Для систем с высоким давлением (свыше 250 бар) используются модели с двойным уплотнением и металлическим кольцом, предотвращающим выдавливание резины. При эксплуатации в условиях низких температур (-30°C и ниже) рекомендуется выбирать штуцеры с уплотнениями из силикона или перфторэластомера, сохраняющими эластичность.
Как правильно подобрать штуцер под конкретную модель автомобиля
Штуцер прокачки тормозов должен соответствовать конструктивным особенностям суппорта или главного тормозного цилиндра. Основные параметры для подбора: резьба (метрическая или дюймовая), шаг резьбы, диаметр и тип головки (шестигранник, квадрат, под ключ на 8, 10 или 11 мм). Например, для большинства европейских автомобилей (VW, BMW, Mercedes) используются штуцеры с метрической резьбой M7×1, M8×1 или M10×1, а для японских (Toyota, Nissan, Honda) – дюймовые 1/8″ или 3/8″ NPT. Уточняйте данные по каталогам производителей (ATE, TRW, Brembo) или в сервисной документации автомобиля, так как даже в рамках одной марки могут быть различия между моделями и годами выпуска.
Дополнительные критерии выбора:
- Материал: латунь (стандарт для большинства легковых авто) или нержавеющая сталь (для тяжелых условий эксплуатации, например, внедорожники).
- Наличие защитного колпачка: обязателен для предотвращения попадания грязи и коррозии.
- Совместимость с тормозной жидкостью: для DOT 4 и DOT 5.1 подходят стандартные штуцеры, для DOT 5 (силиконовой) требуются специальные уплотнения.
- Форма корпуса: прямые или угловые штуцеры выбираются в зависимости от доступа к суппорту (например, угловые используются на задних тормозах Renault Logan).
Проверяйте соответствие по VIN-коду автомобиля или артикулу оригинальной детали – универсальные аналоги часто не обеспечивают герметичность из-за неточных допусков.
Место установки штуцера в тормозном механизме колеса

Штуцер прокачки монтируется на самом высоком участке тормозного суппорта или колесного цилиндра, что обеспечивает эффективное удаление воздуха из гидравлической системы. В дисковых тормозах он располагается на задней стороне суппорта, ближе к верхней точке, где скапливается воздух при заполнении контура. В барабанных механизмах штуцер устанавливается на колесном цилиндре, часто под углом 10–15° к горизонтали, чтобы минимизировать риск образования воздушных пробок при прокачке.
На передних колесах штуцер обычно находится на стороне, противоположной направлению движения, что упрощает доступ при обслуживании. На задних колесах с дисковыми тормозами его размещают с учетом компоновки рулевого управления и подвески – чаще всего на внешней стороне суппорта. В системах с ABS штуцер может быть смещен для удобства прокачки блока клапанов, но его положение всегда подчиняется принципу максимальной высоты в контуре.
При установке штуцера критически важно соблюдать герметичность резьбового соединения. Для этого используют медные или алюминиевые уплотнительные шайбы толщиной 1,5–2 мм, которые заменяются при каждом демонтаже. Резьба штуцера (обычно M7×1 или M10×1) должна быть очищена от старого герметика и смазана тонким слоем тормозной жидкости перед затяжкой моментом 8–12 Н·м. Превышение усилия приводит к деформации корпуса суппорта или срыву резьбы.
В автомобилях с электронными системами стабилизации (ESP) штуцер может иметь нестандартное расположение из-за интеграции дополнительных датчиков. Например, в некоторых моделях Volkswagen и Audi он вынесен на отдельный патрубок, соединенный с основным контуром через шланг высокого давления. В таких случаях прокачку проводят строго по заводской инструкции, используя диагностическое оборудование для сброса ошибок блока управления.
Пошаговая процедура прокачки тормозов через штуцер
Подготовьте инструменты: ключ на 8 или 10 мм (в зависимости от размера штуцера), прозрачный шланг диаметром 4–6 мм, емкость для тормозной жидкости, домкрат и подставки. Проверьте уровень жидкости в бачке – он должен быть между отметками MIN и MAX. Если ниже, долейте свежую жидкость той же марки, что и в системе. Зафиксируйте автомобиль на ровной поверхности, включите стояночный тормоз и снимите колеса с той оси, где начинаете прокачку.
Начинайте с самого дальнего от главного тормозного цилиндра колеса: для большинства автомобилей это заднее правое. Очистите штуцер от грязи ветошью, наденьте на него шланг, второй конец опустите в емкость с небольшим количеством тормозной жидкости. Попросите помощника 4–5 раз резко нажать на педаль тормоза до упора, удерживая ее в нижнем положении на последнем нажатии. В этот момент открутите штуцер на ¼–½ оборота – жидкость с пузырьками воздуха начнет вытекать по шлангу.
Закрутите штуцер, как только педаль провалится до пола. Повторяйте цикл: нажатие педали – открытие штуцера – закрытие – отпускание педали, пока из шланга не пойдет чистая жидкость без пузырьков. Следите за уровнем в бачке: он не должен опускаться ниже MIN, иначе в систему попадет воздух. После прокачки одного колеса переходите к следующему по схеме: заднее левое → переднее правое → переднее левое. На автомобилях с ABS может потребоваться прокачка блока клапанов – уточните последовательность в руководстве по ремонту.
Завершив прокачку, проверьте герметичность соединений: протрите штуцеры насухо, попросите помощника нажать на педаль и удерживать ее. Если на штуцере или под ним появились капли, подтяните соединение моментом 8–12 Н·м. Долейте жидкость до отметки MAX, закройте бачок. Проведите тестовый заезд на малой скорости, убедившись в равномерном и эффективном торможении. При необходимости повторите процедуру для проблемного контура.
Типичные неисправности штуцера и признаки их проявления
Наиболее распространённая проблема – коррозия резьбы штуцера, особенно на автомобилях старше 5 лет или эксплуатируемых в регионах с высокой влажностью. Признаки: затруднённое откручивание при прокачке (требуется усилие свыше 20 Н·м), видимые очаги ржавчины на гранях или срывы резьбы при попытке демонтажа. В запущенных случаях коррозия распространяется на тормозной цилиндр, что приводит к невозможности герметичного соединения и утечкам жидкости. Для диагностики используйте лупу с 10-кратным увеличением – микротрещины на резьбе указывают на необходимость замены.
Износ уплотнительного конуса штуцера проявляется в виде подтёков тормозной жидкости вокруг соединения при нажатии на педаль. Давление в системе при этом падает на 15–25% от номинального (проверяется манометром на 0–10 бар), что увеличивает ход педали и снижает эффективность торможения. Причина – механическое истирание конуса из-за частых прокачек или использование некачественных штуцеров с твёрдостью ниже 50 HRC. Для проверки нанесите на конус тонкий слой мела – неравномерное стирание при затяжке подтвердит дефект.
Засорение канала штуцера продуктами износа тормозных колодок или окалиной из магистралей диагностируется по отсутствию выхода жидкости при прокачке, несмотря на открытый клапан. В 70% случаев проблема решается прочисткой канала сверлом диаметром 1,2–1,5 мм (для штуцеров M7×1), но если засор локализован глубже 5 мм от торца, требуется замена. Признак критического засорения – педаль тормоза «проваливается» при резком нажатии, а манометр показывает скачки давления в диапазоне 0,5–3 бар.
Инструменты и приспособления для работы со штуцером прокачки
Для эффективной прокачки тормозной системы требуются специализированные инструменты, адаптированные под конструкцию штуцера. Стандартный накидной ключ на 8, 10 или 11 мм (в зависимости от модели автомобиля) – базовый элемент, но его недостаток в склонности к срыву граней. Шестигранные ключи с внутренним захватом (например, на 6 или 7 мм) обеспечивают более надежное сцепление, исключая повреждение штуцера. Для труднодоступных мест используют ключи с гибким валом или карданным шарниром, позволяющие работать под углом до 45°.
Вакуумные прокачные устройства ускоряют процесс, создавая разрежение в системе. Модели с ручным насосом (например, Mityvac MV8000) подходят для самостоятельного использования, а электрические аналоги (Motive Products Power Bleeder) автоматизируют процесс. При выборе учитывайте объем резервуара (от 0,5 до 2 литров) и максимальное давление (обычно 1–2 бар). Для систем с ABS дополнительно потребуется сканер для активации насоса блока управления.
Шланги для прокачки должны быть прозрачными, диаметром 4–6 мм и длиной не менее 50 см. Оптимальный материал – силикон или ПВХ с армированием, устойчивый к тормозной жидкости. На конце шланга обязателен обратный клапан (например, Sealey VS820), предотвращающий попадание воздуха в систему при снятии емкости с жидкостью. Для герметизации соединения используйте хомуты или зажимы типа «орех».
Емкости для сбора отработанной жидкости выбирайте с мерной шкалой и герметичной крышкой. Пластиковые канистры объемом 1–1,5 литра (например, Draper 68540) удобны для одноразового использования, а металлические с отстойником – для профессиональной работы. Обязательно наличие дренажного отверстия с пробкой для слива жидкости без разбрызгивания. Для предотвращения испарения паров тормозной жидкости используйте емкости с угольным фильтром.
При работе с закисшими штуцерами применяют проникающие составы: WD-40 Specialist или Liqui Moly LM-40. Наносите жидкость за 10–15 минут до демонтажа, избегая попадания на резиновые уплотнители. Для разрушения коррозии используйте ударную отвертку или вибрационный инструмент с насадкой под шестигранник. В крайних случаях прибегают к нагреву штуцера газовой горелкой (температура не выше 200°C), но только при отсутствии пластиковых и резиновых элементов вблизи.
Для контроля давления в системе используют манометры с диапазоном измерения 0–10 бар. Механические модели (Jonnesway AR030010) подключаются через переходник к штуцеру, а цифровые (Autel MaxiTPMS TS508) позволяют сохранять данные и анализировать динамику. При прокачке ABS обязательно наличие адаптера для подключения к гидроаккумулятору (например, VAG 1318/1 для автомобилей концерна VW).
Дополнительные приспособления упрощают процесс: магнитные держатели для ключей, телескопические зеркала для осмотра труднодоступных мест, динамометрические ключи для затяжки штуцера с усилием 8–12 Н·м. Для защиты резьбы от коррозии после прокачки наносите медную смазку (Permatex 22058) или антипригарное покрытие (Loctite 8065). Храните инструменты в сухом месте, избегая контакта с тормозной жидкостью – она разрушает пластиковые и резиновые детали.


