

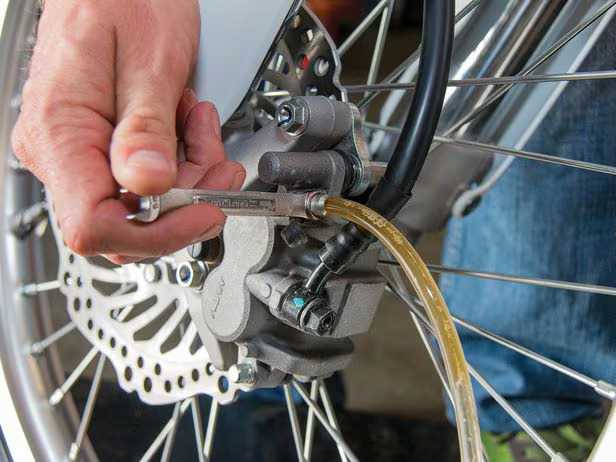
Прокачка тормозной системы – процедура, требующая точности и правильного инструмента. Неподходящий ключ может сорвать штуцер, повредить резьбу или привести к утечке тормозной жидкости. Стандартные рожковые ключи часто не обеспечивают нужного захвата, особенно на закисших или корродированных соединениях. Оптимальный выбор – специальные ключи для прокачки, которые минимизируют риск повреждений.
Основные типы ключей для прокачки: накидные, разрезные и комбинированные. Накидные ключи (обычно на 8, 10 или 11 мм) обеспечивают равномерное распределение усилия, снижая вероятность срыва граней. Разрезные ключи подходят для штуцеров с ограниченным доступом, так как их можно надеть на трубку без полного снятия. Комбинированные ключи сочетают рожковую и накидную часть, но их эффективность зависит от конструкции.
При выборе ключа учитывайте материал штуцера. Для стальных деталей подойдут инструменты из хромованадиевой стали с твердостью не менее HRC 45-50. Алюминиевые или латунные штуцеры требуют более мягкого захвата – здесь лучше использовать ключи с полимерными вставками или покрытием. Избегайте дешевых инструментов с низкой точностью изготовления: они часто имеют увеличенные допуски, что приводит к проскальзыванию.
Размер ключа должен точно соответствовать штуцеру. На большинстве легковых автомобилей используются штуцеры 8 мм (европейские модели) или 10 мм (азиатские и американские). Грузовики и спецтехника могут иметь размеры 11 мм или 12 мм. Перед покупкой проверьте спецификацию вашего автомобиля или измерьте штуцер штангенциркулем. Универсальные ключи с регулируемым зевом не рекомендуются – они не обеспечивают надежного захвата.
Дополнительные функции повышают удобство работы. Ключи с удлиненной рукояткой (300–400 мм) позволяют создать больший крутящий момент без риска сорвать резьбу. Модели с отверстием для шланга упрощают подключение прокачного устройства, исключая необходимость держать шланг рукой. Для профессионального использования подойдут ключи с трещоткой или карданным шарниром, обеспечивающие доступ в труднодоступные места.
Перед началом работы очистите штуцер от грязи и ржавчины. Нанесите проникающую смазку (например, WD-40 или LIQUI MOLY LM-40) за 10–15 минут до прокачки. При закисании штуцера используйте ударный инструмент или нагрев (паяльной лампой или строительным феном) – резкое охлаждение водой может привести к трещинам. Если ключ начинает проскальзывать, немедленно остановитесь и замените инструмент, чтобы избежать повреждения детали.
Какие типы ключей подходят для прокачки тормозов
Для прокачки тормозной системы используют специализированные ключи, адаптированные под конструкцию штуцеров. Наиболее распространены накидные ключи с шестигранным профилем на 8, 10 или 11 мм – они обеспечивают плотный захват и минимизируют риск срыва граней. Для автомобилей с узким доступом к штуцерам (например, некоторые модели BMW или Audi) подходят рожковые ключи с удлиненной рукояткой, но их применение требует осторожности: при чрезмерном усилии грани штуцера могут деформироваться.
В профессиональных автосервисах часто применяют разрезные ключи (типа «накидной с прорезью»). Их преимущество – возможность установки на штуцер даже при ограниченном пространстве, так как ключ надевается сбоку, а не сверху. Такие ключи выпускаются под стандартные размеры: 8×9 мм, 10×11 мм и 11×12 мм. Для прокачки тормозов с ABS или ESP рекомендуется использовать динамометрические ключи с моментом затяжки 7–10 Н·м, чтобы избежать повреждения резьбы при обратном закручивании штуцера.
- Ключи с трещоткой – ускоряют процесс, особенно при работе с труднодоступными штуцерами. Подходят для большинства легковых автомобилей, но требуют проверки совместимости с размером штуцера (обычно 8 или 10 мм).
- Ключи-шестигранники (на 5 или 6 мм) – применяются для прокачки тормозов мотоциклов, велосипедов и некоторых иномарок с нестандартными штуцерами.
- Универсальные ключи с регулируемым зевом – не рекомендуются из-за высокого риска срыва граней, но могут выручить в экстренных случаях при отсутствии подходящего инструмента.
При выборе ключа обращайте внимание на материал: предпочтительны инструменты из хромованадиевой стали с антикоррозийным покрытием. Для прокачки тормозов с гидравлическим приводом (например, у грузовиков или спецтехники) используют трубные ключи с размером зева 14–17 мм. Избегайте применения разводных ключей – они не обеспечивают необходимой точности и могут повредить штуцер.
Как определить размер штуцера на тормозном цилиндре

Штуцеры тормозных цилиндров бывают метрическими и дюймовыми. Метрические обозначаются в миллиметрах (например, M10×1,0), где первая цифра – диаметр резьбы, вторая – шаг. Дюймовые маркируются в долях дюйма (например, 7/16″–24 UNF), где 7/16″ – диаметр, 24 – количество витков на дюйм. Проверьте маркировку на старом штуцере или корпусе цилиндра – часто размер указан рядом с резьбой.
Если маркировки нет, используйте штангенциркуль. Измерьте наружный диаметр резьбы штуцера: для M10 он составит ~9,7–9,8 мм, для M8 – ~7,8–7,9 мм. Дюймовые штуцеры 7/16″ имеют диаметр ~11,1 мм, 3/8″ – ~9,5 мм. Сравните результаты с таблицами стандартных размеров (например, ISO 6149 для метрических или SAE J1926 для дюймовых).
Шаг резьбы определите резьбомером или методом отпечатка: накрутите гайку с известным шагом на штуцер и проверьте совпадение витков. Для метрических штуцеров шаг чаще всего 1,0 мм (M10) или 1,25 мм (M12). Дюймовые штуцеры UNF имеют шаг 20, 24 или 28 витков на дюйм – уточните по спецификации автомобиля.
Обратите внимание на форму штуцера: конусные (с углом 60° или 90°) требуют точного соответствия ключу, иначе грани сорвутся. Прямые штуцеры с уплотнительным кольцом (например, по стандарту ISO 6149) менее критичны к усилию затяжки. Если штуцер повреждён коррозией, очистите резьбу металлической щёткой перед измерением.
На некоторых автомобилях (например, старых моделях ВАЗ или иномарках 80–90-х) встречаются нестандартные размеры: M9×1,0 или 1/4″–28. В таких случаях сверьтесь с технической документацией или каталогами производителей (ATE, TRW, Brembo). Универсальные наборы ключей редко включают редкие размеры – заказывайте инструмент отдельно.
Для прокачки важно не только подобрать ключ, но и учесть тип штуцера: под накидной ключ (с шестигранником) или под рожковый (с плоскими гранями). Накидной предпочтительнее – меньше риск срыва граней. Если штуцер прикипел, используйте проникающую смазку (WD-40, Liquid Wrench) за 10–15 минут до работы.
При замене штуцера выбирайте деталь с аналогичной резьбой и уплотнением. Медные или алюминиевые шайбы (если предусмотрены конструкцией) меняйте на новые – они деформируются при затяжке. Момент затяжки для большинства штуцеров – 10–15 Н·м; превышение приведёт к срыву резьбы в алюминиевом корпусе цилиндра.
Если размер определить не удалось, демонтируйте штуцер и отнесите в магазин автозапчастей – консультанты подберут аналог по образцу. Не пытайтесь подогнать штуцер «на глаз»: несоответствие резьбы приведёт к утечкам тормозной жидкости или повреждению цилиндра.
Почему важно использовать специальный ключ для прокачки

Стандартные рожковые ключи не обеспечивают надежного захвата штуцера прокачки из-за малой площади контакта. При приложении усилия грани штуцера сминаются, особенно если он изготовлен из мягкого сплава, как на многих автомобилях японского производства. Специальный ключ для прокачки имеет шестигранную форму с вырезом, который охватывает штуцер по всей поверхности, распределяя нагрузку равномерно и исключая деформацию.
Использование неподходящего инструмента приводит к «зализыванию» граней штуцера уже после 2–3 попыток прокачки. Восстановление поврежденного штуцера требует демонтажа суппорта или цилиндра, что увеличивает время ремонта на 30–50 минут и создает риск повреждения резьбы при попытке высверливания. Специальный ключ снижает вероятность таких проблем до минимума.
Конструкция ключа для прокачки предусматривает возможность работы в стесненных условиях. Например, на суппортах с глубоким расположением штуцера стандартный ключ на 8 или 10 мм не помещается, а специальный – имеет тонкий профиль и удлиненную рукоятку, позволяющую подобраться к штуцеру под углом до 45 градусов без снятия колеса или других элементов.
При прокачке тормозной системы критически важно контролировать усилие затяжки. Специальный ключ часто оснащен динамометрической шкалой или ограничителем момента, что предотвращает перетяжку штуцера. Превышение допустимого момента (обычно 8–12 Н·м) приводит к трещинам в корпусе суппорта или срыву резьбы, ремонт которых обходится в 5–10 тысяч рублей.
Некоторые ключи для прокачки имеют встроенный штуцер для подключения шланга, что исключает необходимость использования дополнительных переходников. Это ускоряет процесс прокачки на 15–20% и снижает риск подсоса воздуха через неплотные соединения. Особенно актуально для автомобилей с ABS, где прокачка требует точности и герметичности на каждом этапе.
Материал специальных ключей – хромованадиевая сталь с термообработкой, что обеспечивает твердость рабочей части на уровне 55–60 HRC. Это позволяет выдерживать многократные циклы затяжки без потери геометрии. В отличие от них, дешевые рожковые ключи из мягкой стали деформируются уже после 5–7 использований, что приводит к проскальзыванию и повреждению штуцера.
Экономия на инструменте оборачивается дополнительными расходами. Замена одного штуцера прокачки стоит от 300 до 1500 рублей в зависимости от модели автомобиля, а новый суппорт – от 5 до 20 тысяч. Специальный ключ окупается уже после первого применения, особенно если учитывать время, затраченное на устранение последствий неправильной прокачки.
Как проверить совместимость ключа с автомобилем

Первым шагом определите тип штуцера прокачки на тормозных суппортах или цилиндрах вашего автомобиля. Наиболее распространены размеры: 8×10 мм (европейские модели), 9×11 мм (азиатские бренды), 11×13 мм (американские и некоторые грузовые авто). Уточните параметры в технической документации или измерьте штуцер штангенциркулем – отклонение даже на 0,5 мм сделает ключ бесполезным.
Проверьте профиль штуцера: шестигранный, квадратный или специальный (например, с пазом под Torx). Ключи с открытым зевом подходят только для шестигранных штуцеров, в то время как накидные или трубчатые модели универсальнее. Если штуцер имеет коррозию или деформацию, даже совпадающий по размеру ключ может не сесть плотно – в таких случаях используйте только накидные варианты с минимальным люфтом.
- Сравните маркировку ключа с требованиями производителя автомобиля. Например, ключи для прокачки BMW часто имеют размер 7×9 мм, а для Toyota – 10×12 мм. Некоторые модели (особенно спортивные) оснащены штуцерами под нестандартные ключи, например, 14×15 мм или с внутренним шестигранником на 5 мм.
- Обратите внимание на материал ключа: хромованадиевая сталь (маркировка Cr-V) выдерживает высокие нагрузки, а инструмент из углеродистой стали может сломаться при закисшем штуцере.
- Для автомобилей с ABS проверьте наличие дополнительных штуцеров на гидроблоке – они могут отличаться по размеру от суппортов.
Используйте каталоги совместимости от производителей инструмента. Например, компания Hazet предоставляет онлайн-базу, где по VIN-коду автомобиля можно подобрать точный артикул ключа. Аналогичные сервисы есть у Knipex и Stahlwille. Если каталога нет, ищите ключи с пометкой «для прокачки тормозов» и уточняйте совместимость по модели авто в описании товара.
Перед покупкой протестируйте ключ на штуцере без приложения силы. Накидной ключ должен надеваться без зазоров, а открытый – не прокручиваться даже при легком нажатии. Если инструмент болтается или требует усилия для посадки, откажитесь от него – риск сорвать грани штуцера возрастает в разы. Для старых автомобилей (старше 15 лет) выбирайте ключи с удлиненной рукояткой или трещоточным механизмом, чтобы компенсировать коррозию.
Запомните: универсальные ключи «на все случаи» редко подходят идеально. Лучше приобрести два-три специализированных инструмента под конкретные размеры, чем один «примерно подходящий». Для редких или экзотических автомобилей заказывайте ключи напрямую у дилеров – например, для некоторых моделей Subaru или Mazda требуются штуцеры под ключ 12×14 мм, которые не найти в обычных магазинах.
Какие материалы ключей лучше выдерживают нагрузку
Для прокачки тормозной системы критически важен выбор ключа из материала, способного выдержать крутящий момент без деформации. Лучшие результаты показывают инструменты из хромованадиевой стали (Cr-V) с содержанием углерода не менее 0,4% и хрома 1–1,5%. Такие сплавы обеспечивают твердость по Роквеллу 45–50 HRC, что гарантирует устойчивость к скручиванию при усилии до 50 Н·м. Пример – ключи марки *Knipex* или *Hazet*, где Cr-V сочетается с термообработкой для повышения износостойкости.
Инструменты из нержавеющей стали (AISI 420 или 440C) уступают Cr-V по прочности, но превосходят в коррозионной стойкости. Их твердость достигает 55 HRC, однако ударная вязкость ниже – при резких нагрузках возможны сколы. Подходят для редкого использования в условиях высокой влажности, но не для ежедневной работы с закисшими штуцерами. Альтернатива – ключи с покрытием из никеля или хрома, которые защищают основу от ржавчины, но не компенсируют слабость базового металла.
Титановые сплавы (например, Ti-6Al-4V) легче стали на 40%, но при этом выдерживают нагрузки до 60 Н·м без остаточной деформации. Их модуль упругости ниже, чем у стали, что требует осторожности при приложении силы – ключ может «пружинить». Преимущество – устойчивость к агрессивным средам (тормозная жидкость, соли). Однако стоимость титановых инструментов в 3–5 раз выше, что оправдано только для профессионального применения в автосервисах.
Ключи из углеродистой стали (например, S2 или S5) дешевле хромованадиевых, но склонны к быстрому износу. Их твердость редко превышает 40 HRC, а при перегреве во время закалки появляются микротрещины. Для прокачки тормозов такие ключи пригодны только при условии частой замены – после 50–100 циклов грани могут сминаться. Исключение – инструменты с дополнительным упрочнением методом азотирования, которое увеличивает поверхностную твердость до 60 HRC.
При выборе ключа обращайте внимание на маркировку материала: *Cr-V* или *Chrome Vanadium* – оптимальный баланс цены и прочности, *42CrMo4* – усиленный вариант для тяжелых условий, *Ti* – для специфических задач. Избегайте инструментов без указания сплава – это часто признак низкокачественной стали с высоким содержанием серы и фосфора, которые снижают ударную вязкость. Для прокачки тормозов на автомобилях с дисковыми системами (где момент затяжки штуцеров достигает 15–20 Н·м) достаточно Cr-V, для барабанных тормозов грузовиков (до 40 Н·м) – только термообработанная легированная сталь.


