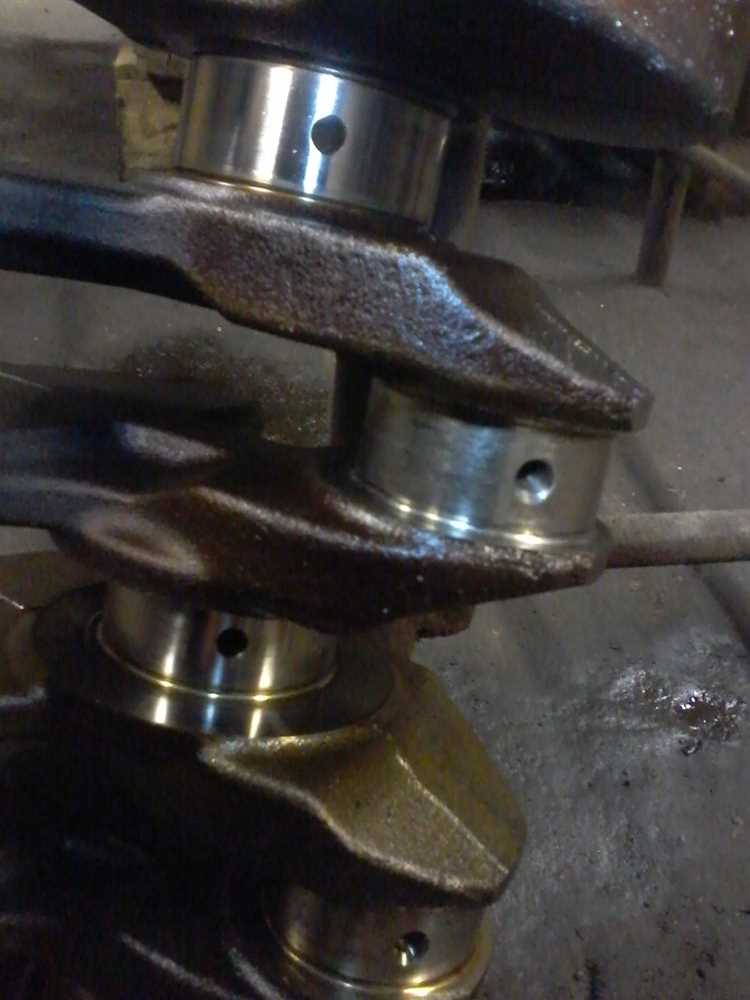
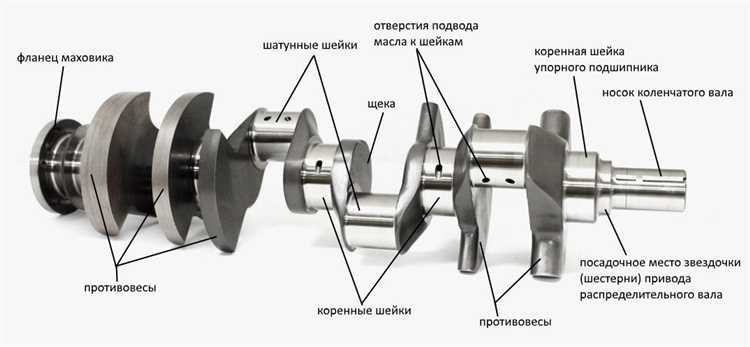
Вкладыши коленвала – критически важные элементы двигателя, обеспечивающие снижение трения и износа между шейками вала и постелью блока цилиндров. Их работоспособность напрямую влияет на ресурс силового агрегата, поэтому выбор материала требует учета механических нагрузок, температурных режимов и условий смазки. Современные производители используют композиции на основе алюминия, меди, свинца и олова, каждая из которых имеет специфические преимущества и ограничения.

Алюминиево-оловянные сплавы (например, AlSn20Cu1) – наиболее распространенный выбор для серийных двигателей. Они сочетают высокую теплопроводность (до 180 Вт/м·К) с хорошей прирабатываемостью и устойчивостью к усталостным нагрузкам при температурах до 180°C. Однако при давлениях свыше 50 МПа такие вкладыши склонны к пластической деформации, что ограничивает их применение в высокофорсированных моторах. Для улучшения антифрикционных свойств в состав часто добавляют кремний (до 4%) или графит.
Медно-свинцовые сплавы (CuPb22Sn2) демонстрируют превосходную несущую способность (до 70 МПа) и термостойкость (рабочая температура до 220°C), что делает их незаменимыми в дизельных и турбированных двигателях. Основной недостаток – низкая коррозионная стойкость в присутствии сернистых соединений в масле, что требует использования присадок на основе цинка или молибдена. Для повышения износостойкости поверхность таких вкладышей часто покрывают тонким слоем (5–15 мкм) свинцово-оловянного сплава или полимерного композита.
Стальные вкладыши с антифрикционным покрытием (например, на основе полиамида или PTFE) применяются в экстремальных условиях, где требуется сочетание высокой прочности и минимального коэффициента трения (0,02–0,05). Такие решения характерны для гоночных и авиационных двигателей, где нагрузки превышают 100 МПа. Однако их стоимость в 3–5 раз выше традиционных материалов, а ресурс ограничен из-за износа покрытия. При выборе материала ключевыми параметрами остаются твердость (HB 60–120 для алюминиевых сплавов, HB 150–250 для медных), модуль упругости и совместимость с маслами спецификации API SN или выше.
Какие металлы и сплавы применяются для вкладышей коленвала в современных двигателях

В современных двигателях внутреннего сгорания для изготовления вкладышей коленвала используют три основных типа материалов: алюминиевые сплавы, свинцово-оловянные баббиты и медно-свинцовые композиции. Алюминиевые сплавы, такие как AlSn20Cu (20% олова, 1% меди), обеспечивают высокую усталостную прочность и коррозионную стойкость, что критично для высокооборотных двигателей. Они выдерживают давление до 70 МПа и температуры до 180°C, что делает их оптимальными для бензиновых и дизельных агрегатов легковых автомобилей. Для форсированных двигателей применяют сплавы с добавками кремния (AlSi12CuMgNi), повышающими износостойкость на 30–40%.
Свинцово-оловянные баббиты (например, SnSb8Cu4) остаются востребованными в тяжелонагруженных дизельных двигателях благодаря низкому коэффициенту трения (0,005–0,01) и способности поглощать абразивные частицы. Их недостаток – низкая механическая прочность (предел прочности на сжатие ~120 МПа), поэтому баббиты наносят тонким слоем (0,1–0,3 мм) на стальную основу. В современных конструкциях толщину слоя уменьшают до 0,05 мм, комбинируя с гальваническим покрытием из свинцово-индиевого сплава (PbIn7) для улучшения прирабатываемости. Такие вкладыши выдерживают пусковые нагрузки до 150 МПа и используются в судовых и промышленных дизелях.
- Медно-свинцовые сплавы (CuPb22Sn2) – стандарт для высоконагруженных двигателей (грузовики, спецтехника). Содержание свинца (20–24%) обеспечивает самосмазываемость, а олово (1–3%) повышает коррозионную стойкость. Предел прочности на сжатие достигает 250 МПа, что позволяет применять их в двигателях с давлением в цилиндрах до 22 МПа. Для экстремальных условий (турбированные дизели) используют сплавы с добавками серебра (CuPb22Sn2Ag1), увеличивающими термостойкость до 250°C.
- Трехслойные вкладыши (сталь + медно-свинцовый сплав + баббит) сочетают прочность и антифрикционные свойства. Верхний слой баббита (0,02–0,05 мм) обеспечивает приработку, средний слой (0,2–0,5 мм) – несущую способность, а стальная основа – жесткость. Такие конструкции применяют в двигателях с ресурсом свыше 1 млн км (например, MAN D2676).
- Для спортивных и гоночных двигателей разрабатывают вкладыши с покрытием из полимерных композитов (PTFE + дисульфид молибдена), снижающих трение на 15–20%. Однако их ресурс ограничен 50–100 тыс. км из-за низкой теплопроводности.
Сравнение алюминиевых и стальных вкладышей по износостойкости и нагрузочной способности

Алюминиевые вкладыши, изготовленные из сплавов типа AlSn20 или AlSi12Cu, демонстрируют высокую износостойкость при умеренных нагрузках благодаря низкому коэффициенту трения (0,05–0,12 в паре со стальным валом) и способности удерживать смазочную пленку. Однако их предел прочности на сжатие ограничен 200–250 МПа, что делает их уязвимыми при пиковых нагрузках свыше 50 МПа в дизельных двигателях с турбонаддувом. В бензиновых моторах с рабочим давлением до 30 МПа алюминиевые вкладыши служат 150–200 тыс. км без критического износа, но при нарушении смазки или перегреве быстро разрушаются из-за низкой температурной стойкости (максимум 180–200°C).
Стальные вкладыши, особенно с антифрикционным покрытием из свинцово-оловянного сплава (PbSn10Cu2) или полимерных композитов (например, PTFE), выдерживают нагрузки до 100 МПа и температуры до 250°C без деформации. Их прочность на сжатие достигает 500–600 МПа, что позволяет использовать их в высокофорсированных двигателях, включая дизели с системой Common Rail. Износостойкость стальных вкладышей в 2–3 раза выше алюминиевых при экстремальных режимах: ресурс превышает 300 тыс. км даже при нестабильной смазке. Однако без покрытия сталь склонна к задирам при масляном голодании, а коэффициент трения в паре с валом (0,1–0,15) выше, чем у алюминиевых аналогов.
Ключевое отличие в нагрузочной способности обусловлено модулем упругости материалов: у стали он составляет 200–210 ГПа, у алюминиевых сплавов – 70–80 ГПа. Это означает, что стальные вкладыши лучше сопротивляются пластической деформации под воздействием ударных нагрузок, характерных для дизельных двигателей с высокой степенью сжатия. В бензиновых турбомоторах с наддувом до 1,5 бар алюминиевые вкладыши могут применяться, но требуют усиленного контроля зазоров (0,02–0,04 мм) и качества масла (не ниже API SN/CF). При превышении этих параметров риск усталостного разрушения возрастает на 40–60%.
Износостойкость алюминиевых вкладышей критически зависит от твердости вала: при HRC 55–60 износ не превышает 0,01 мм на 100 тыс. км, но при снижении твердости до HRC 45–50 скорость износа увеличивается в 3–5 раз. Стальные вкладыши менее чувствительны к твердости вала, но требуют точного соблюдения шероховатости поверхности (Ra 0,2–0,4 мкм) для предотвращения абразивного износа покрытия. В условиях загрязненного масла (содержание частиц >10 мкм свыше 0,01%) стальные вкладыши с полимерным покрытием изнашиваются на 20–30% медленнее алюминиевых, но при попадании металлической стружки их ресурс сокращается в 2 раза из-за повреждения антифрикционного слоя.
Для двигателей с частыми холодными пусками (например, в северных регионах) стальные вкладыши предпочтительнее: их тепловое расширение (12·10⁻⁶ 1/°C) ближе к стали коленвала (11·10⁻⁶ 1/°C), что минимизирует риск заклинивания при низких температурах. Алюминиевые вкладыши (23·10⁻⁶ 1/°C) требуют увеличенных зазоров (0,05–0,07 мм), что ухудшает гидродинамическую смазку на холостых оборотах и повышает шумность. В высокооборотных моторах (свыше 6000 об/мин) стальные вкладыши также эффективнее: их жесткость снижает вибрации и предотвращает усталостное разрушение при резонансных частотах.
Выбор материала вкладышей определяется не только нагрузками, но и экономическими факторами. Алюминиевые вкладыши дешевле в производстве (на 30–40%) и легче (плотность 2,7 г/см³ против 7,8 г/см³ у стали), что важно для снижения массы двигателя. Однако их замена требуется чаще, а ремонтопригодность ниже: при износе свыше 0,05 мм требуется расточка вала под ремонтный размер или замена коленвала. Стальные вкладыши допускают 2–3 перешлифовки вала без потери работоспособности, что оправдывает их высокую стоимость в коммерческом транспорте и спортивных автомобилях. Для серийных бензиновых двигателей с ресурсом до 200 тыс. км алюминиевые вкладыши остаются оптимальным решением, тогда как в дизелях и высоконагруженных агрегатах сталь незаменима.
Роль антифрикционных покрытий в увеличении ресурса вкладышей коленвала

Антифрикционные покрытия на вкладышах коленвала снижают коэффициент трения до 0,02–0,05, что в 2–3 раза ниже, чем у традиционных сплавов на основе алюминия или свинцовистой бронзы. Это достигается за счет включения твердых смазочных компонентов: дисульфида молибдена (MoS₂), графита или политетрафторэтилена (PTFE). Например, покрытия на основе MoS₂ толщиной 10–20 мкм выдерживают нагрузки до 120 МПа, сохраняя работоспособность при температурах до 400°C. В двигателях с турбонаддувом такие покрытия продлевают межремонтный интервал на 30–40% за счет снижения износа в условиях масляного голодания при запуске.
Ключевые преимущества антифрикционных покрытий:
- Снижение пусковых износов: при холодном запуске покрытие компенсирует отсутствие масляной пленки, предотвращая задиры. В испытаниях на дизельных двигателях износ вкладышей с покрытием MoS₂ сократился на 65% после 500 циклов «пуск-остановка».
- Устойчивость к абразивным частицам: покрытия с керамическими добавками (например, нитрид бора) задерживают частицы размером до 5 мкм, не допуская их внедрения в мягкую основу вкладыша.
- Совместимость с альтернативными топливами: в двигателях на биодизеле или этаноле покрытия на основе PTFE снижают коррозионный износ на 20–25% благодаря химической инертности.
Выбор покрытия зависит от условий эксплуатации. Для высокооборотных бензиновых двигателей (7000+ об/мин) оптимальны тонкослойные покрытия (5–10 мкм) на основе полиамид-имида с добавлением графита – они выдерживают кратковременные перегревы до 450°C. В дизельных двигателях с высоким крутящим моментом эффективнее толстослойные покрытия (20–30 мкм) с MoS₂, так как они лучше распределяют нагрузку при пиковых давлениях до 200 бар. При нанесении покрытий методом плазменного напыления адгезия к основе достигает 40–50 МПа, что исключает отслоение даже при деформации вкладыша.
Технология нанесения напрямую влияет на долговечность. Метод PVD (физическое осаждение из паровой фазы) обеспечивает равномерность слоя ±1 мкм, но требует предварительной ионной очистки поверхности для удаления оксидных пленок. Электрохимическое осаждение дешевле, но дает разброс толщины до 5 мкм, что критично для прецизионных вкладышей. Для серийного производства рекомендуется комбинированный подход: основа из алюминиево-оловянного сплава с электрохимическим покрытием PTFE (15 мкм) и последующим упрочнением лазерной обработкой. Такая схема обеспечивает ресурс 300–350 тыс. км в легковых автомобилях и 800–1000 тыс. км в грузовых при соблюдении регламента замены масла каждые 15 тыс. км.
Как выбрать материал вкладыша в зависимости от типа двигателя и условий эксплуатации

Для бензиновых двигателей легковых автомобилей с низкой и средней нагрузкой оптимальны вкладыши на основе алюминиево-оловянных сплавов (AlSn20, AlSn40). Эти материалы обеспечивают баланс между износостойкостью и прирабатываемостью при рабочих температурах до 150°C. В высокооборотистых двигателях (свыше 6000 об/мин) рекомендуется использовать сплавы с добавками кремния (AlSi12Cu), которые снижают риск задиров при кратковременных перегрузках. Для турбированных агрегатов с давлением масла выше 5 бар предпочтительны вкладыши с полимерным покрытием (например, PAI или PEEK), выдерживающие локальные температурные пики до 200°C.
Дизельные двигатели требуют материалов с повышенной усталостной прочностью из-за высоких давлений в камере сгорания (до 220 бар в современных системах Common Rail). Здесь применяют трехслойные вкладыши: стальная основа, слой свинцовистой бронзы (CuPb22Sn2) и гальваническое покрытие из свинцово-оловянного сплава (PbSn10Cu2). Для тяжелонагруженных дизелей (грузовики, спецтехника) используют вкладыши с никелевым барьерным слоем, предотвращающим диффузию олова в бронзу при температурах свыше 180°C. В двигателях с системой рециркуляции отработавших газов (EGR) критически важна коррозионная стойкость – здесь эффективны сплавы с добавками индия (In) или висмута (Bi).
В гоночных и форсированных двигателях, где температура масла достигает 160–180°C, а нагрузки превышают 30 МПа, применяют вкладыши из серебряно-свинцовых сплавов (AgPb30) или чистого серебра с гальваническим покрытием. Эти материалы сохраняют прочность при экстремальных температурах и обладают высокой теплопроводностью, отводя до 40% тепла от шейки коленвала. Для двигателей с сухим картером, где смазка подается под давлением до 10 бар, используют вкладыши с микропористым хромовым покрытием, удерживающим масляную пленку даже при кратковременном масляном голодании.
В двигателях старых конструкций (до 1990-х годов) с чугунными коленвалами и низким качеством масла оправдано применение баббитовых вкладышей (SnSb8Cu4). Они обладают высокой прирабатываемостью и способны компенсировать геометрические несовершенства шеек, но непригодны для современных двигателей из-за низкой усталостной прочности (менее 15 МПа). Для ретро-автомобилей с ограниченным ресурсом масла (менее 5 л) рекомендуются вкладыши с графитовым напылением, снижающим трение на 15–20% в условиях граничной смазки.
При эксплуатации в условиях повышенной запыленности (сельхозтехника, карьерные машины) или при использовании низкокачественного топлива с высоким содержанием серы (более 0,05%) критически важна износостойкость. Здесь эффективны вкладыши с керамическим покрытием (TiN, CrN), наносимым методом PVD. Такие покрытия толщиной 2–5 мкм увеличивают ресурс вкладыша в 2–3 раза по сравнению с традиционными сплавами, но требуют идеальной очистки масла (фильтр не грубее 10 мкм). Для двигателей, работающих на биотопливе (содержание эфиров до 20%), необходимы вкладыши из коррозионно-стойких сплавов на основе алюминия с добавками марганца (AlMn1Cu), предотвращающими окисление поверхности.
Особенности производства биметаллических вкладышей и их преимущества перед монометаллическими
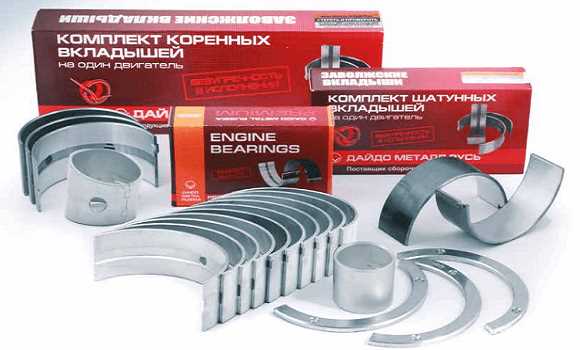
Производство биметаллических вкладышей начинается с подготовки стальной основы толщиной 1,5–3 мм, на которую методом плакирования наносится антифрикционный слой из сплавов на основе алюминия (AlSn20Cu, AlSn6Cu) или свинцовистой бронзы (CuPb22Sn2). Технология включает горячую прокатку с последующим отжигом при 300–400°C для обеспечения прочной диффузионной связи между слоями – адгезия достигает 20–30 МПа. Для повышения износостойкости поверхность дополнительно покрывают гальваническим слоем свинцово-оловянного сплава (PbSn10Cu2) толщиной 10–20 мкм или полимерным покрытием на основе полиамида с дисульфидом молибдена. Контроль качества включает ультразвуковую дефектоскопию сварного шва и измерение твердости по Бринеллю (HB 70–100 для стальной основы, HB 30–50 для антифрикционного слоя).
Преимущества биметаллических вкладышей обусловлены сочетанием высокой несущей способности стальной основы и антифрикционных свойств рабочего слоя. При нагрузках до 120 МПа они сохраняют стабильность геометрии, тогда как монометаллические аналоги из алюминиевых сплавов деформируются уже при 80 МПа. Коэффициент трения снижается на 25–40% за счет самосмазывающихся свойств свинца или олова в антифрикционном слое, что увеличивает ресурс пары трения на 30–50% по сравнению с однородными материалами. Биметаллические вкладыши выдерживают температуры до 200°C без потери прочности, в то время как монометаллические на основе алюминия теряют до 30% жесткости при 150°C. Для двигателей с турбонаддувом рекомендуется использовать вкладыши с бронзовым слоем (CuPb22Sn2), так как они обеспечивают лучший теплоотвод и устойчивость к кавитационному износу.