Центробежные нагнетатели – ключевые элементы систем вентиляции, компрессорных установок и технологических процессов, где требуется перемещение газов или воздуха с повышением давления. Их эффективность определяется конструкцией рабочего колеса, частотой вращения и аэродинамическими характеристиками проточной части. В зависимости от назначения, нагнетатели делятся на три основные группы: вентиляторы (ΔP ≤ 12 кПа), воздуходувки (12 кПа < ΔP ≤ 300 кПа) и компрессоры (ΔP > 300 кПа). Каждый тип имеет специфические параметры производительности, КПД и области применения.
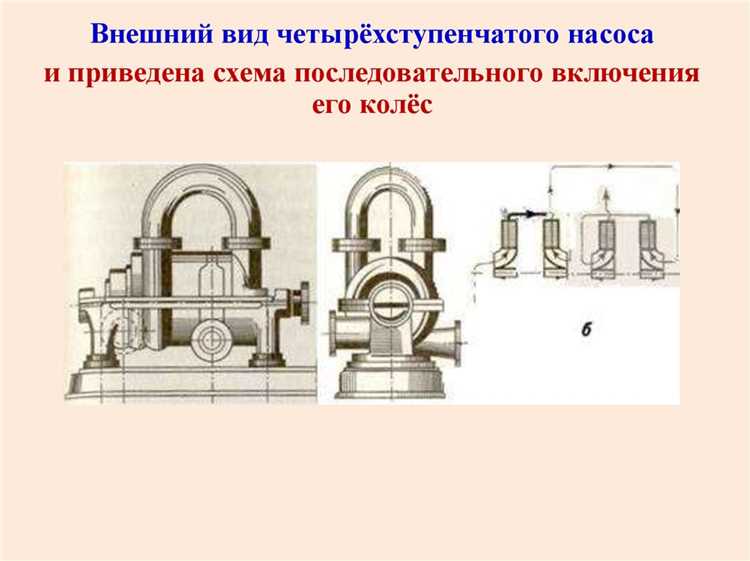
По числу ступеней различают одноступенчатые и многоступенчатые нагнетатели. Одноступенчатые модели, как правило, используются для задач с низким сопротивлением сети (например, общеобменная вентиляция), где требуется расход до 200 000 м³/ч при напоре до 5 кПа. Многоступенчатые агрегаты, состоящие из последовательно соединённых колёс, способны создавать давление до 1 МПа, что необходимо в химической промышленности, металлургии и энергетике. При выборе многоступенчатого нагнетателя критически важно учитывать потери на трение в межступенчатых каналах, которые могут снижать общий КПД на 5–15%.
Конструктивное исполнение рабочего колеса напрямую влияет на эксплуатационные характеристики. Закрытые колёса с лопатками, загнутыми назад (угол выхода 30–50°), обеспечивают КПД до 85% и стабильную работу в широком диапазоне расходов, но чувствительны к загрязнениям. Колёса с радиальными лопатками (угол 90°) проще в изготовлении и устойчивы к абразивным средам, однако их КПД редко превышает 70%. Для агрессивных сред применяют колёса из нержавеющей стали (AISI 316) или титановых сплавов, что увеличивает ресурс в 2–3 раза по сравнению с углеродистой сталью.
При проектировании систем с центробежными нагнетателями необходимо учитывать зависимость производительности от частоты вращения (закон пропорциональности: Q ~ n, P ~ n², N ~ n³). Например, увеличение оборотов с 1500 до 3000 об/мин повышает давление в 4 раза, но требует в 8 раз больше мощности. Для регулирования расхода рекомендуется использовать частотные преобразователи, которые снижают энергопотребление на 20–40% по сравнению с дросселированием. В системах с переменной нагрузкой целесообразно применять нагнетатели с лопатками, регулируемыми на ходу, что позволяет поддерживать оптимальный КПД при изменении расхода в пределах 30–100%.
Особое внимание следует уделять вибрационным характеристикам. Допустимый уровень вибрации для нагнетателей с подшипниками качения не должен превышать 4,5 мм/с (по ГОСТ ИСО 10816-3). Превышение этого значения на 30% сокращает срок службы подшипников в 2 раза. Для снижения вибрации рекомендуется балансировка ротора по классу G2.5 (остаточный дисбаланс ≤ 2,5 г·мм/кг) и установка агрегатов на виброизолирующие опоры с жёсткостью не более 100 Н/мм. В высокоскоростных нагнетателях (n > 6000 об/мин) применяют магнитные подшипники, исключающие механический контакт и увеличивающие межремонтный интервал до 50 000 часов.
Центробежные нагнетатели: классификация и особенности
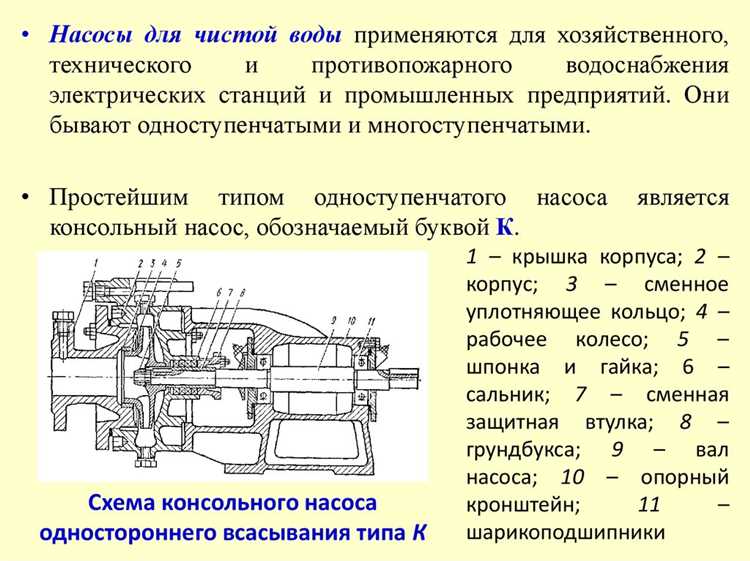
Центробежные нагнетатели делятся на три основных типа по конструктивному исполнению: одноступенчатые, многоступенчатые и с двусторонним всасыванием. Одноступенчатые модели применяются при перепадах давления до 0,15 МПа и производительности до 5000 м³/ч, отличаясь простотой обслуживания и низкой стоимостью. Многоступенчатые агрегаты, состоящие из последовательно соединённых рабочих колёс, обеспечивают давление до 1,5 МПа при КПД 75–85% – их используют в системах с высокими требованиями к напору (например, в магистральных газопроводах). Нагнетатели с двусторонним всасыванием минимизируют осевые нагрузки на вал, что увеличивает ресурс подшипников до 40 000 часов, и оптимальны для крупных промышленных установок с расходом свыше 10 000 м³/ч.
По типу привода различают нагнетатели с электродвигателями, газовыми турбинами и дизельными установками. Электроприводные модели (асинхронные двигатели мощностью 5–5000 кВт) преобладают в стационарных системах благодаря высокому КПД (до 96%) и низким эксплуатационным затратам. Газотурбинные агрегаты (мощностью 1–50 МВт) незаменимы в удалённых районах, где отсутствует электроснабжение, но требуют регулярной очистки проточной части от продуктов сгорания каждые 2000–3000 часов. Дизельные приводы (100–2000 кВт) применяются в мобильных компрессорных станциях, однако их ресурс ограничен 15 000–20 000 моточасами, а расход топлива на 30–40% выше, чем у газовых турбин.
- При выборе нагнетателя учитывайте:
- Рабочую среду – для агрессивных газов (сероводород, хлор) используйте коррозионностойкие стали (12Х18Н10Т, 08Х17Н13М2Т) или титановые сплавы; для абразивных сред (пыль, зола) – износостойкие покрытия (карбид вольфрама, керамика).
- Температурный режим – стандартные модели работают при температуре газа до +200°C; свыше +300°C требуются жаропрочные сплавы (ХН77ТЮР) и охлаждение подшипниковых узлов.
- Динамические нагрузки – при частоте вращения свыше 10 000 об/мин применяйте гибкие муфты с демпфирующими элементами и виброизоляцию фундамента (коэффициент передачи вибрации ≤ 0,1).
- Эксплуатационные рекомендации:
- Проводите балансировку ротора после каждых 5000 часов работы (допустимый дисбаланс – не более 0,5 г·мм/кг).
- Контролируйте зазоры в лабиринтных уплотнениях (оптимальный зазор – 0,2–0,3 мм для диаметров до 500 мм).
- Используйте системы мониторинга вибрации с пороговыми значениями: 4,5 мм/с для предупреждения, 7,1 мм/с – для аварийной остановки.
Основные типы центробежных нагнетателей по конструкции рабочего колеса
Центробежные нагнетатели делятся на три основных типа по конструкции рабочего колеса: закрытые, полуоткрытые и открытые. Закрытые колеса состоят из двух дисков (переднего и заднего), между которыми расположены лопатки. Такая конструкция обеспечивает КПД до 90% при работе с чистыми газами и жидкостями, но чувствительна к абразивным частицам – износ лопаток снижает эффективность на 15–20% за 2–3 года эксплуатации. Рекомендуются для систем вентиляции, кондиционирования и перекачки неагрессивных сред.
Полуоткрытые колеса имеют один диск (задний) и свободно расположенные лопатки. Их КПД ниже на 5–10% по сравнению с закрытыми, но они устойчивы к засорению и применяются в насосах для сточных вод, цементных растворов и других сред с твердыми включениями до 10 мм. Зазор между лопатками и корпусом должен составлять 0,5–1,5% от диаметра колеса – превышение этого значения ведет к падению напора на 8–12%.
Открытые колеса лишены дисков, а лопатки крепятся непосредственно к ступице. Конструкция проста в изготовлении и обслуживании, но КПД редко превышает 60–70% из-за высоких гидравлических потерь. Используются в маломощных агрегатах (до 50 кВт) для перекачки вязких жидкостей (битум, мазут) или сред с крупными включениями (до 50 мм). Критический параметр – угол атаки лопаток: оптимальный диапазон 20–30° для предотвращения кавитации.
Радиальные колеса с прямыми лопатками – наиболее распространенный подвид закрытых колес. Лопатки расположены перпендикулярно оси вращения, что обеспечивает стабильный напор при низких расходах. Применяются в дымососах и вентиляторах с давлением до 5 кПа. Недостаток – высокий уровень шума (до 95 дБ) из-за резкого изменения направления потока. Для снижения шума рекомендуется использовать лопатки с загнутыми назад концами или звукопоглощающие кожухи.
Колеса с загнутыми назад лопатками (угол 30–60°) отличаются высоким КПД (до 85%) и стабильной характеристикой при изменении расхода. Широко применяются в компрессорах и воздуходувках с давлением до 100 кПа. Однако при работе с загрязненными средами лопатки быстро изнашиваются – срок службы сокращается на 30–40% по сравнению с радиальными. Для увеличения ресурса используют износостойкие покрытия (карбид вольфрама, керамика).
Колеса с загнутыми вперед лопатками (угол 120–150°) генерируют максимальный напор при минимальных габаритах, но КПД не превышает 65–70%. Характерны для бытовых пылесосов и низконапорных вентиляторов (до 1 кПа). Главный недостаток – склонность к помпажу при малых расходах. Для стабилизации работы рекомендуется устанавливать направляющие аппараты или регулируемые входные лопатки.
Двухпоточные колеса имеют симметричную конструкцию с лопатками, расположенными по обе стороны диска. Позволяют удвоить расход при том же диаметре колеса, но требуют точной балансировки – дисбаланс свыше 0,5 г·м вызывает вибрацию и разрушение подшипников. Применяются в крупных насосах для водоснабжения и теплоэнергетике. Для снижения осевых нагрузок используют разгрузочные отверстия в диске или упорные подшипники с допустимой нагрузкой не менее 20% от радиальной.
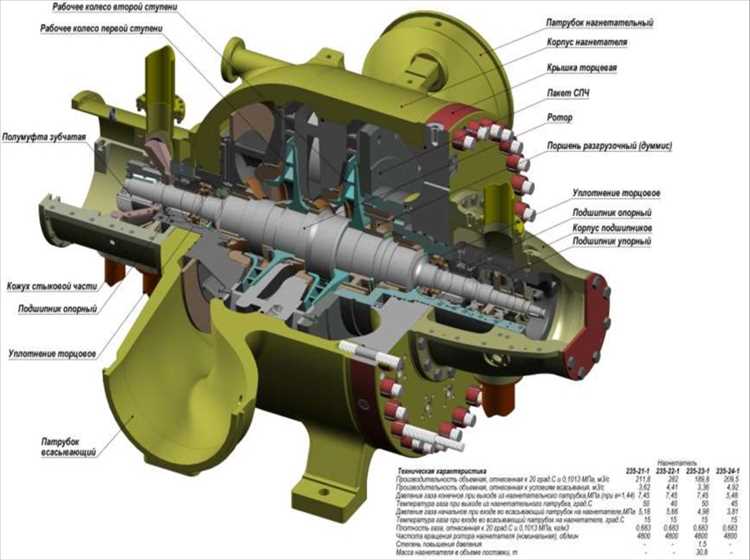
Критерии выбора нагнетателя для различных промышленных задач
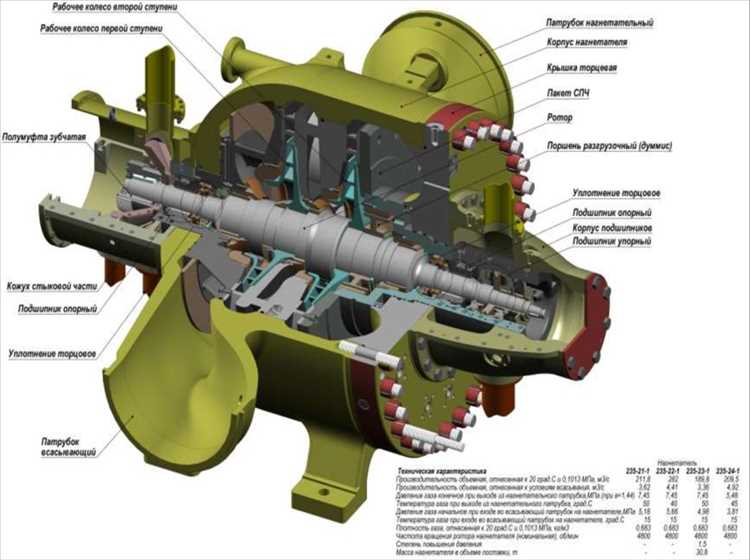
При подборе центробежного нагнетателя для конкретного применения ключевым параметром выступает производительность – объемный расход газа или воздуха, измеряемый в м³/ч или м³/с. Для систем вентиляции производственных цехов требуются агрегаты с расходом от 5 000 до 50 000 м³/ч, тогда как в металлургических печах или химических реакторах этот показатель может достигать 200 000 м³/ч. Несоответствие производительности приводит к неэффективной работе оборудования: недостаточный расход вызывает перегрев, избыточный – неоправданные энергозатраты. Оптимальный диапазон выбирают с запасом 10–15% от расчетного значения, учитывая возможные колебания технологического процесса.
Давление нагнетания, выраженное в кПа или мм вод. ст., определяет способность нагнетателя преодолевать сопротивление сети. В системах аспирации с протяженными воздуховодами и фильтрами требуется давление 3–5 кПа, в то время как для пневмотранспорта сыпучих материалов (цемент, зерно) необходимы агрегаты с напором 10–20 кПа. Критическая ошибка – выбор нагнетателя с завышенным давлением, что ведет к росту потребляемой мощности на 20–30% без реальной необходимости. Для точного расчета используют аэродинамические характеристики сети, включая потери на трение и местные сопротивления.
Тип перекачиваемой среды диктует выбор материалов проточной части и конструктивных особенностей. Для агрессивных газов (хлор, сероводород) применяют нагнетатели с рабочими колесами из нержавеющей стали AISI 316L или титана, а корпуса футеруют полимерами (фторопласт, полипропилен). При работе с абразивными частицами (угольная пыль, зола) используют износостойкие сплавы на основе хрома или керамические покрытия. Температурный режим также критичен: стандартные модели рассчитаны на диапазон от –20°C до +80°C, для высокотемпературных процессов (до +400°C) требуются специальные термостойкие уплотнения и подшипники с масляным охлаждением.
Энергоэффективность нагнетателя оценивают по удельному потреблению мощности (кВт·ч/1000 м³) и КПД, который у современных моделей достигает 85–90%. Для непрерывных процессов (например, в цементной промышленности) экономия даже 1% электроэнергии снижает эксплуатационные затраты на миллионы рублей в год. При выборе обращают внимание на класс энергоэффективности (IE3, IE4) и возможность регулирования частоты вращения с помощью преобразователей. В системах с переменной нагрузкой частотное регулирование позволяет сократить потребление энергии на 30–50% по сравнению с дросселированием.
Надежность и ремонтопригодность определяют межремонтный интервал и стоимость обслуживания. В условиях непрерывного производства (нефтехимия, энергетика) предпочтение отдают нагнетателям с подшипниками качения, рассчитанными на 50 000–100 000 часов работы, и модульной конструкцией, позволяющей заменять изношенные элементы без демонтажа всего агрегата. Для взрывоопасных зон выбирают модели с взрывозащищенным исполнением (Ex d IIB T4) и герметичными уплотнениями. Стоимость владения за 10 лет эксплуатации может превышать первоначальную цену оборудования в 3–5 раз, поэтому приоритет отдают производителям с развитой сервисной сетью и гарантией на не менее 24 месяцев.
Сравнение одноступенчатых и многоступенчатых центробежных нагнетателей
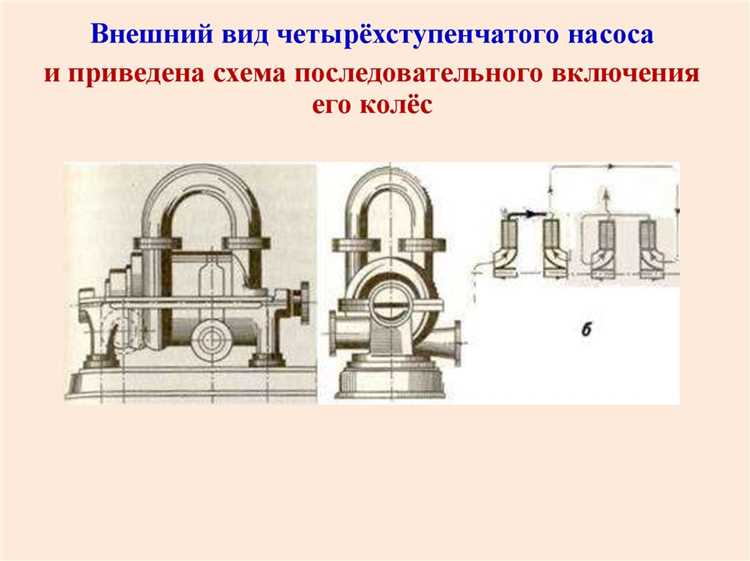
Одноступенчатые нагнетатели обеспечивают перепад давления до 1,5–2 бар за один рабочий цикл, что делает их оптимальными для систем с низким сопротивлением сети, например, в вентиляции или аспирации. Их КПД достигает 80–85% при номинальной нагрузке, но резко падает при отклонении от расчетного режима. Конструкция проще: одно рабочее колесо, минимальное количество уплотнений и подшипников, что снижает стоимость обслуживания на 20–30% по сравнению с многоступенчатыми аналогами. Однако при необходимости повышения давления более 2 бар требуется увеличение окружной скорости колеса, что ведет к росту механических нагрузок и ограничивает ресурс.
Многоступенчатые нагнетатели набирают давление последовательно, распределяя нагрузку между 2–12 ступенями. Это позволяет достигать перепадов до 10–12 бар при сохранении КПД на уровне 75–82%, даже в частичных режимах. Каждая ступень добавляет 0,8–1,2 бара, что дает гибкость в подборе оборудования под конкретные параметры сети. Однако рост числа ступеней увеличивает осевые усилия, требующие применения разгрузочных устройств или упорных подшипников, что усложняет конструкцию и повышает стоимость ремонта на 40–60%. Для задач с переменным расходом многоступенчатые модели предпочтительнее, так как позволяют отключать отдельные ступени без потери устойчивости работы.
Выбор между типами зависит от трех ключевых факторов: требуемого давления, стабильности режима и бюджета на эксплуатацию. Для систем с постоянным расходом и давлением до 2 бар одноступенчатые нагнетатели экономически выгоднее: их капитальные затраты на 15–25% ниже, а срок окупаемости не превышает 1,5–2 лет. В условиях нестабильной нагрузки или при необходимости давления свыше 3 бар многоступенчатые агрегаты демонстрируют лучшую адаптивность, несмотря на более высокие начальные вложения. Пример: в компрессорных станциях магистральных газопроводов многоступенчатые нагнетатели обеспечивают стабильное давление 7–9 бар при колебаниях расхода до 30%, тогда как одноступенчатые в таких условиях работают на пределе прочности.
При проектировании важно учитывать динамические характеристики. Одноступенчатые модели имеют более широкий диапазон устойчивой работы по расходу (от 60% до 110% от номинала), но чувствительны к помпажу при снижении производительности ниже 50%. Многоступенчатые агрегаты, напротив, стабильны в узком диапазоне (80–105%), но их помпажные характеристики менее критичны благодаря последовательному сжатию. Для предотвращения кавитации в одноступенчатых нагнетателях требуется поддерживать подпор на всасывании не менее 0,3–0,5 бара, тогда как многоступенчатые допускают работу с подпором от 0,1 бара за счет распределения нагрузки.