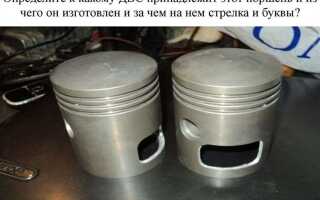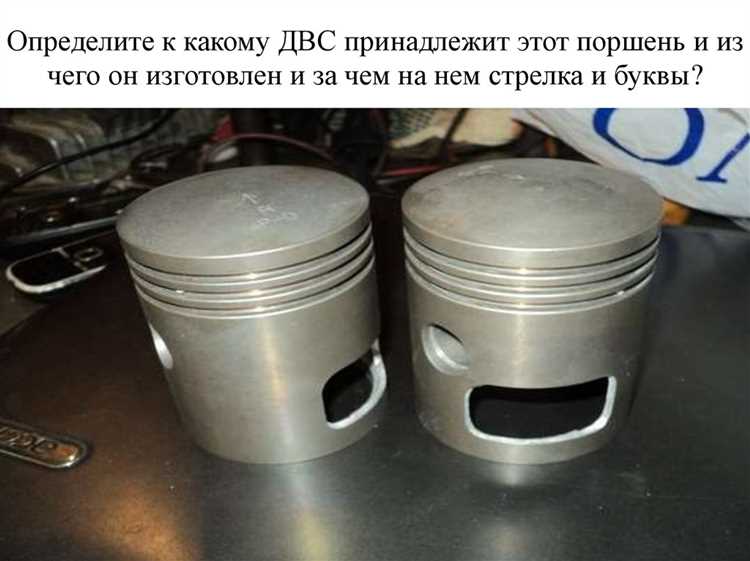
Поршневая группа – основа любого двигателя внутреннего сгорания, определяющая его эффективность, ресурс и эксплуатационные характеристики. В её состав входят поршень, поршневые кольца, поршневой палец и шатун, каждый из которых выполняет строго определённую функцию. Например, поршень из алюминиевого сплава с покрытием из никеля или керамики выдерживает температуры до 300–400°C и давление до 100 бар, передавая усилие на коленчатый вал через шатун. При этом зазор между поршнем и цилиндром в современных моторах составляет 0,02–0,05 мм – критически важный параметр, влияющий на компрессию и расход масла.
Поршневые кольца делятся на три типа: компрессионные (верхние), маслосъёмные и иногда дополнительные уплотнительные. Верхнее кольцо из чугуна с молибденовым или хромовым покрытием работает при температурах до 250°C и давлении до 20 МПа, обеспечивая герметичность камеры сгорания. Маслосъёмное кольцо, часто состоящее из двух стальных пластин и расширителя, удаляет излишки масла со стенок цилиндра, предотвращая его попадание в камеру сгорания. Износ колец на 0,1 мм увеличивает расход масла на 0,5–1 л на 1000 км, а задиры на их поверхности приводят к падению компрессии на 20–30%.
Поршневой палец диаметром 18–30 мм из легированной стали (например, 12ХН3А) соединяет поршень с шатуном, передавая нагрузки до 5–7 тонн. Для снижения трения используют плавающие пальцы с зазором 0,005–0,01 мм или фиксированные варианты с прессовой посадкой. Шатун, изготовленный из стали 40Х или алюминиевых сплавов (для высокооборотных двигателей), должен выдерживать знакопеременные нагрузки до 10 000 Н·м. При этом отклонение его геометрии на 0,03 мм приводит к дисбалансу и ускоренному износу подшипников коленвала.
Выбор материалов и допусков в поршневой группе напрямую влияет на ресурс двигателя. Например, поршни с анодированным покрытием служат на 30–40% дольше стандартных, а кольца с нитрид-титановым напылением снижают трение на 15–20%. При ремонте критически важно соблюдать заводские допуски: превышение зазора между поршнем и цилиндром на 0,02 мм увеличивает шумность работы на 5–7 дБ, а недостаточный зазор приводит к заклиниванию. Для высоконагруженных двигателей рекомендуется использовать поршни с терморегулирующими вставками из инвара, снижающими тепловое расширение на 20–25%.
Основные элементы поршневой группы и их назначение
Поршневая группа – ключевой узел двигателя внутреннего сгорания, отвечающий за преобразование энергии расширяющихся газов в механическую работу. Её элементы работают в экстремальных условиях: температурах до 300–400°C, давлении свыше 10 МПа и частоте возвратно-поступательных движений до 6000 циклов в минуту. Надёжность группы напрямую влияет на ресурс двигателя, расход топлива и экологические показатели.
Поршень – центральный элемент, воспринимающий давление газов и передающий усилие на шатун. Изготавливается из алюминиевых сплавов (например, АК12М2МгН) или чугуна для дизельных двигателей. Конструкция включает:
- Днище – воспринимает основную тепловую и механическую нагрузку. Форма зависит от типа камеры сгорания: плоская (бензиновые ДВС), выпуклая (дизели с непосредственным впрыском) или фигурная (для улучшения смесеобразования).
- Юбка – направляющая часть, обеспечивающая центровку поршня в цилиндре. Для компенсации теплового расширения выполняется с овальностью (0,2–0,5 мм) и бочкообразностью (0,01–0,03 мм).
- Канавки под кольца – верхние (для компрессионных колец) и нижняя (для маслосъёмного). Глубина канавок варьируется от 2 до 5 мм, а зазоры между кольцом и канавкой – 0,02–0,08 мм для предотвращения заклинивания.
Поршневые кольца делятся на два типа: компрессионные и маслосъёмные. Компрессионные (обычно 2–3 штуки) герметизируют камеру сгорания, предотвращая прорыв газов в картер. Изготавливаются из высокопрочного чугуна с легирующими добавками (хром, молибден) или стали с покрытием из хрома или нитрида титана. Зазор в замке кольца – 0,2–0,5 мм для бензиновых и 0,4–0,8 мм для дизельных двигателей. Маслосъёмное кольцо (одно или два) удаляет излишки масла со стенок цилиндра, снижая его расход на угар. Состоит из двух стальных пластин и расширителя, обеспечивающего прижимное усилие 10–20 Н.
Поршневой палец соединяет поршень с шатуном, передавая усилие от газов. Изготавливается из легированной стали (например, 12ХН3А) с цементацией поверхности на глубину 0,8–1,5 мм для повышения износостойкости. Диаметр пальца зависит от нагрузки: 18–30 мм для легковых и до 50 мм для грузовых двигателей. Крепление пальца может быть плавающим (свободно вращается в бобышках поршня и шатуне) или фиксированным (запрессован в шатун). Для плавающих пальцев используются стопорные кольца из пружинной стали, устанавливаемые в канавки бобышек поршня.
Шатун передаёт усилие от поршня к коленчатому валу, преобразуя возвратно-поступательное движение во вращательное. Изготавливается методом горячей штамповки из стали 40Х, 40ХН или титановых сплавов для высокофорсированных двигателей. Конструкция включает:
- Верхнюю головку – с запрессованной бронзовой втулкой (толщина стенки 1–2 мм) для снижения трения пальца.
- Стержень – двутаврового сечения для оптимального соотношения прочности и массы. В современных двигателях применяются шатуны с разъёмной нижней головкой, стягиваемой болтами класса прочности 10.9 или 12.9.
- Нижнюю головку – с тонкостенными вкладышами из сталеалюминиевого сплава (толщина 1,5–3 мм), покрытыми антифрикционным слоем (олово, свинец, медь). Зазор между вкладышем и шейкой коленвала – 0,02–0,06 мм.
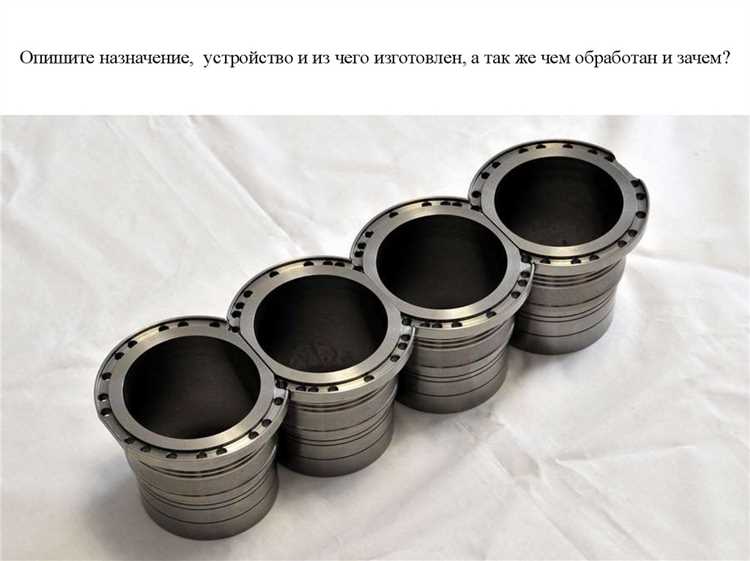
Цилиндр – направляющая поверхность для поршня, формирующая рабочую камеру. В большинстве двигателей изготавливается в виде гильзы из чугуна (СЧ20, СЧ25) или алюминиевого сплава с покрытием из никеля и карбида кремния (Ni-SiC). Для снижения трения и износа поверхность цилиндра хонингуется с образованием сетки микроканавок глубиной 0,005–0,01 мм. В дизельных двигателях применяются «мокрые» гильзы с непосредственным контактом с охлаждающей жидкостью, что улучшает теплоотвод, но требует герметизации уплотнительными кольцами из резины или меди.
Эффективность поршневой группы зависит от точности подбора зазоров и материалов. Например, зазор между поршнем и цилиндром в холодном состоянии составляет 0,02–0,05 мм для алюминиевых поршней и 0,05–0,1 мм для чугунных. Превышение этих значений приводит к стукам, снижению компрессии и повышенному расходу масла. Для высокооборотных двигателей критичен вес поршня: снижение массы на 10 г уменьшает инерционные нагрузки на 5–7%. При ремонте обязательна проверка овальности и конусности цилиндров (допуск не более 0,02 мм), а также замена колец с учётом износа канавок поршня.
Как правильно подобрать поршень по размеру и материалу
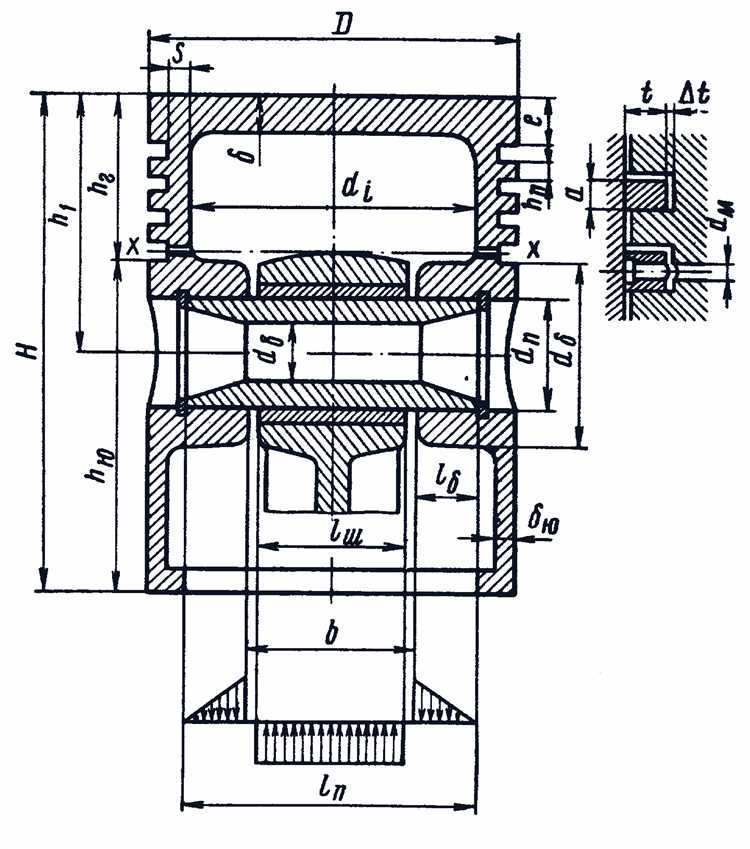
Подбор поршня начинается с точного измерения диаметра цилиндра и определения класса ремонтного размера. Стандартные поршни выпускаются с градацией 0,25–0,5 мм (например, +0,25, +0,5, +0,75 мм), но для высокофорсированных двигателей допуски могут быть жестче – до 0,01 мм. Используйте нутромер с ценой деления не более 0,01 мм и сверяйтесь с технической документацией на двигатель: производители указывают номинальный и предельно допустимый зазор между поршнем и цилиндром (обычно 0,02–0,06 мм для чугунных блоков, 0,04–0,08 мм для алюминиевых). При подборе учитывайте тепловое расширение: алюминиевые поршни требуют большего зазора, чем стальные или чугунные.
Материал поршня выбирайте исходя из условий эксплуатации и типа двигателя:
- Алюминиевые сплавы (АК12, АК18) – стандарт для большинства бензиновых двигателей. Легкие, хорошо отводят тепло, но имеют низкую износостойкость при температурах выше 300°C. Подходят для гражданских автомобилей с оборотами до 6500 мин⁻¹.
- Кованые алюминиевые сплавы (2618, 4032) – выдерживают нагрузки до 8000 мин⁻¹ и температуры до 350°C. Применяются в турбированных и спортивных моторах. Требуют увеличенного зазора из-за высокого коэффициента расширения.
- Стальные поршни – используются в дизелях и высоконагруженных бензиновых двигателях (например, Porsche 911 GT3). Работают при температурах до 400°C, но тяжелее алюминиевых на 30–50%. Зазор – 0,05–0,09 мм.
- Композитные материалы (керамика, металлокерамика) – экспериментальные решения для гоночных двигателей. Выдерживают 500°C+, но хрупкие и дорогие.
Для точного подбора проверьте маркировку на старом поршне (например, «STD», «+0,50») или измерьте его диаметр в трех точках: на 10 мм ниже нижнего края юбки, посередине и на 10 мм выше. Сравните с номинальным размером цилиндра – разница должна соответствовать рекомендованному зазору. При установке поршней ремонтного размера расточите цилиндры под ближайший стандартный класс (не допускайте промежуточных значений). Для двигателей с мокрыми гильзами учитывайте толщину гильзы: минимально допустимая – 1,5 мм для чугуна, 2 мм для алюминия с никелевым покрытием.
Конструкция поршневых колец и их роль в уплотнении камеры сгорания
Поршневые кольца – критически важные элементы, обеспечивающие герметичность камеры сгорания и эффективность работы двигателя. Их конструкция включает три основных типа: компрессионные, маслосъемные и иногда дополнительные (например, торсионные). Компрессионные кольца, расположенные в верхних канавках поршня, предотвращают прорыв газов в картер, а маслосъемные – удаляют излишки масла со стенок цилиндра, минимизируя его расход и образование нагара.
Компрессионные кольца изготавливаются из высокопрочных материалов: чугуна с легирующими добавками (хром, молибден) или стали с покрытием из хрома или нитрида титана. Толщина таких колец варьируется от 1,2 до 3 мм в зависимости от типа двигателя. Например, в дизельных моторах используются более толстые кольца (2,5–3 мм) из-за высоких давлений сгорания, достигающих 200 бар. Форма сечения колец также различается: прямоугольная, коническая или трапецеидальная, что влияет на скорость приработки и уплотняющие свойства.
- Первое компрессионное кольцо – работает в условиях максимальных температур (до 300°C) и давлений. Его покрытие (например, плазменное напыление хрома) должно выдерживать абразивный износ и коррозию. Рекомендуется использовать кольца с бочкообразным профилем для улучшения контакта со стенками цилиндра при высоких нагрузках.
- Второе компрессионное кольцо – выполняет роль дополнительного уплотнения и частично снимает масло. Часто имеет коническое сечение с углом наклона 1–2°, что обеспечивает лучшее распределение масляной пленки и снижает трение.
- Маслосъемные кольца – состоят из двух тонких стальных пластин и расширителя (пружины), создающего радиальное давление. Их высота обычно не превышает 2–3 мм, а суммарная площадь контакта со стенкой цилиндра минимальна для эффективного удаления масла.
Радиальное давление колец на стенки цилиндра – ключевой параметр, определяющий их работоспособность. Для компрессионных колец оно составляет 0,1–0,3 МПа, для маслосъемных – 0,05–0,15 МПа. Превышение этих значений ведет к ускоренному износу цилиндра, а недостаток – к прорыву газов и повышенному расходу масла. В современных двигателях применяются кольца с переменным радиальным давлением: максимальным в зоне замка и минимальным на противоположной стороне, что компенсирует неравномерность износа.
Зазор в замке поршневого кольца – критически важный параметр, влияющий на герметичность. Для бензиновых двигателей он составляет 0,2–0,5 мм, для дизельных – 0,3–0,7 мм. Слишком малый зазор приводит к заклиниванию кольца при нагреве, слишком большой – к прорыву газов. При установке колец необходимо контролировать этот параметр с помощью щупа, а также проверять торцевой зазор в канавке поршня (0,04–0,08 мм для компрессионных колец).
Износ поршневых колец проявляется в увеличении расхода масла (более 0,5 л на 1000 км), падении компрессии (ниже 10 бар для бензиновых двигателей) и появлении сизого дыма из выхлопной трубы. Для диагностики используют эндоскоп или тест на утечку газов. При замене колец рекомендуется:
- Шлифовать цилиндры до ремонтного размера, если износ превышает 0,1 мм.
- Использовать кольца с покрытием, соответствующим материалу цилиндра (например, хромированные для чугунных блоков).
- Проверять соосность канавок поршня – отклонение более 0,02 мм приводит к неравномерному износу колец.
В высокофорсированных двигателях (например, турбированных) применяются кольца с асимметричным профилем и специальными покрытиями, такими как алмазоподобный углерод (DLC). Они снижают трение на 20–30% и выдерживают температуры до 400°C. Для моторов с непосредственным впрыском топлива рекомендуются кольца с увеличенной высотой (до 4 мм) и усиленным расширителем, чтобы компенсировать повышенные нагрузки от детонации. При сборке двигателя важно соблюдать последовательность установки колец: замки должны быть разнесены на 120° для компрессионных и 180° для маслосъемных, чтобы минимизировать утечки.
Особенности установки и замены поршневых пальцев
Поршневой палец – высоконагруженный элемент, соединяющий поршень с шатуном. Его установка требует соблюдения допусков посадки: плавающая (зазор 0,004–0,010 мм для бензиновых двигателей, 0,010–0,020 мм для дизельных) или фиксированная (натяг 0,005–0,015 мм). Превышение допусков приводит к люфту, стуку или заклиниванию. Для проверки используют микрометр и нутромер с точностью 0,001 мм.
Перед монтажом пальцы и отверстия в поршне и шатуне очищают от нагара и смазки, проверяют на отсутствие задиров. Для облегчения установки палец нагревают до 80–120°C (в зависимости от материала) или охлаждают в жидком азоте (-196°C). Метод выбирают исходя из доступности оборудования: нагрев проще, но требует контроля температуры, охлаждение быстрее, но опаснее.
При плавающей посадке обязательно устанавливают стопорные кольца. Их подбирают по толщине (обычно 1,0–1,5 мм) и диаметру канавки в поршне. Кольца должны входить в канавку с усилием 5–10 Н·м, без перекосов. Проверяют щупом: зазор между кольцом и канавкой не должен превышать 0,05 мм. Изношенные или деформированные кольца заменяют – их ресурс сопоставим с ресурсом пальца.
Для запрессовки пальца используют оправки с направляющими втулками. Диаметр оправки должен быть на 0,02–0,05 мм меньше диаметра пальца. Усилие запрессовки контролируют динамометрическим ключом: для алюминиевых поршней – 20–40 Н·м, для чугунных – 50–80 Н·м. Превышение приводит к деформации бобышек поршня или втулки шатуна.
После установки проверяют подвижность пальца в поршне и шатуне. При плавающей посадке палец должен свободно проворачиваться от руки, но без осевого люфта. Для фиксированной посадки допускается легкое сопротивление при вращении. Если палец не проворачивается, его выпрессовывают и повторно проверяют размеры.
Смазка пальца перед установкой критична. Используют моторное масло с высокой адгезией (например, 10W-40) или специальные пасты на основе дисульфида молибдена. Наносят тонким слоем на поверхность пальца и отверстия. Избыток смазки приводит к гидрозащемлению при нагреве, недостаток – к задирам в первые минуты работы двигателя.
При замене пальца обязательно проверяют состояние втулки верхней головки шатуна. Износ втулки более 0,03 мм требует ее замены. Новая втулка развертывается под размер пальца с припуском 0,01–0,02 мм на последующую притирку. Развертку проводят в три прохода с контролем диаметра после каждого.
После сборки поршневую группу проверяют на стенде или вручную: поршень с шатуном должен перемещаться плавно, без заеданий. При обнаружении сопротивления разбирают и устраняют причину. Запуск двигателя после замены пальцев проводят на холостых оборотах с постепенным набором температуры, избегая резких нагрузок в первые 500 км пробега.
Материалы и технологии изготовления поршней для разных типов двигателей

Для бензиновых двигателей легковых автомобилей поршни чаще всего изготавливают из алюминиевых сплавов с добавлением кремния (до 18–22%). Сплав AlSi18CuMg, например, обеспечивает высокую теплопроводность (150–180 Вт/м·К) и низкий коэффициент теплового расширения (20–22×10−6 1/°C), что критично для работы в диапазоне температур 200–300°C. Технология литья под низким давлением (LPDC) позволяет получать заготовки с минимальной пористостью (менее 1%), что повышает усталостную прочность на 15–20% по сравнению с традиционным литьем в кокиль.
В дизельных двигателях, где давление в камере сгорания достигает 200 бар, применяют более прочные сплавы, такие как AlSi25CuNiMg. Добавка никеля (0,8–1,2%) увеличивает жаропрочность до 350°C, а содержание кремния до 25% снижает износ юбки поршня на 30–40%. Для форсированных дизелей используют кованые поршни из сплава 2618 (AlCu2Mg1.5Ni), которые выдерживают нагрузки до 220 бар и температуры до 400°C. Ковка повышает предел прочности на разрыв до 400 МПа против 280 МПа у литых аналогов.
В высокооборотных спортивных двигателях (об/мин > 10 000) критически важна масса поршня. Здесь применяют сплавы с пониженным содержанием кремния (AlSi12CuMg) и технологию гиперевтектического литья, которая позволяет уменьшить толщину стенок до 2–2,5 мм без потери жесткости. Для снижения инерционных нагрузок используют поршни с частично удаленной юбкой (типа «box-in-box»), что сокращает массу на 10–15% при сохранении термостойкости.
В двигателях с турбонаддувом и непосредственным впрыском топлива (TSI, TFSI) поршни подвергаются термическим ударам до 1200°C в зоне камеры сгорания. Для защиты днища применяют анодирование толщиной 50–80 мкм или плазменное напыление керамики (Al2O3-TiO2) слоем 100–150 мкм. Это снижает температуру днища на 50–70°C и предотвращает образование трещин при циклических нагрузках. В дизелях с системой Common Rail аналогичную защиту обеспечивает никель-фосфорное покрытие толщиной 20–30 мкм.
Для двухтактных двигателей мотоциклов и снегоходов поршни изготавливают из сплава AlSi12Cu с добавкой марганца (0,3–0,5%) для повышения износостойкости канавок под поршневые кольца. Технология центробежного литья позволяет получать заготовки с равномерной структурой и минимальными припусками на механическую обработку (0,3–0,5 мм). В гоночных двухтактных двигателях используют поршни с покрытием из дисульфида молибдена (MoS2), которое снижает коэффициент трения до 0,05 и увеличивает ресурс на 25–30%.
В крупногабаритных судовых и стационарных двигателях (диаметр поршня > 200 мм) применяют составные поршни с головкой из жаропрочной стали (например, 42CrMo4) и юбкой из алюминиевого сплава. Стальная головка выдерживает температуры до 500°C и давление до 250 бар, а алюминиевая юбка обеспечивает необходимую теплопроводность и снижение массы. Соединение деталей осуществляется болтами с предварительным натягом 0,1–0,15 мм для компенсации разницы в тепловом расширении материалов.
В двигателях, работающих на альтернативных топливах (водород, метан), поршни изготавливают из сплавов с повышенной коррозионной стойкостью, таких как AlSi10Mg с добавкой скандия (0,2–0,4%). Скандий увеличивает предел текучести на 20–25% и снижает риск водородного охрупчивания. Для водородных двигателей также применяют покрытие из нитрида титана (TiN) толщиной 5–10 мкм, которое предотвращает диффузию водорода в металл и увеличивает ресурс поршня в 1,5–2 раза. В газовых двигателях с искровым зажиганием используют поршни с увеличенной высотой юбки (на 10–15%) для компенсации более высокой температуры сгорания метана.
Признаки износа поршневой группы и методы диагностики

Снижение компрессии в цилиндрах – прямой индикатор износа поршневых колец, гильз или повреждения поверхности поршня. Замеры выполняются компрессометром при прогретом двигателе и выкрученных свечах зажигания. Разница в показаниях между цилиндрами не должна превышать 10%. Падение компрессии ниже 10 бар для бензиновых моторов и 20 бар для дизелей требует разборки и дефектовки. Дополнительно применяется метод «масляной пробы»: заливка 20–30 мл масла в цилиндр и повторный замер. Если компрессия возрастает на 2–3 бара, проблема локализуется в кольцах.
Посторонние шумы в кривошипно-шатунном механизме – стук поршней, пальцев или шатунов – возникают при увеличении зазоров между деталями. Характерный металлический стук на холодную, исчезающий при прогреве, свидетельствует об износе поршневых юбок или гильз. Для диагностики используется стетоскоп с металлическим щупом, прикладываемый к блоку цилиндров. Частота стука, совпадающая с оборотами коленвала, указывает на поршневую группу. Точное определение источника требует осциллографического анализа вибраций с помощью датчика Knock Sensor.
Повышенное содержание продуктов износа в моторном масле – железо, алюминий, хром – выявляется спектральным анализом проб масла. Предельные концентрации для бензиновых двигателей: железо – 50 ppm, алюминий – 20 ppm, хром – 10 ppm. Превышение этих значений на 30–50% указывает на интенсивный износ поршней, колец или гильз. Анализ проводится каждые 5–10 тыс. км пробега в лабораторных условиях. Альтернативный метод – экспресс-тест с магнитным пробоотборником, выявляющий металлические частицы размером свыше 50 мкм.
Визуальный осмотр поршневой группы возможен только при частичной или полной разборке двигателя. Ключевые признаки износа: задиры на юбках поршней (допустимая глубина – до 0,05 мм), овальность гильз свыше 0,03 мм, износ канавок под кольца (предельный зазор – 0,15 мм). Для измерений используются нутромеры, микрометры и щупы. Критический износ маслосъемных колец определяется по остаточному слою хрома на рабочей поверхности – менее 0,02 мм требует замены. Дефектовка проводится в соответствии с заводскими допусками для конкретной модели двигателя.