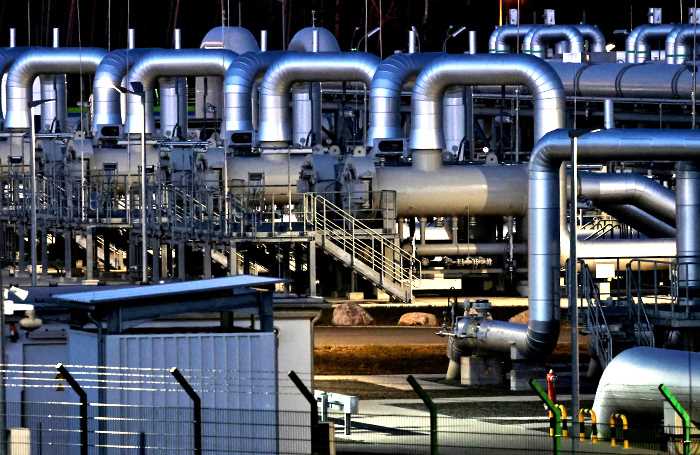
К 2030 году глобальный спрос на природный газ вырастет на 15–20%, согласно прогнозам Международного энергетического агентства (IEA). При этом доля заводов, использующих традиционные методы добычи и переработки, сократится с 78% до 55%. Основной драйвер изменений – переход на низкоуглеродные технологии, включая производство голубого водорода (с улавливанием CO₂) и синтетического метана. Заводы, не адаптировавшиеся к новым стандартам, рискуют потерять до 30% рыночной доли из-за ужесточения экологических норм и роста конкуренции со стороны возобновляемых источников.
Инвестиции в модернизацию газоперерабатывающих мощностей в Европе и Северной Америке превысили $45 млрд в 2023 году. Ключевые направления: цифровая автоматизация (снижение операционных затрат на 12–18%), внедрение мембранных технологий для разделения газов (эффективность до 95% против 85% у криогенных установок) и интеграция с системами хранения энергии. Например, заводы в Норвегии и Нидерландах уже тестируют гибридные схемы, где избыток возобновляемой энергии используется для производства водорода, который затем смешивается с природным газом.
В Азии ситуация иная: спрос на СПГ растет на 5–7% ежегодно, но локальные заводы сталкиваются с дефицитом сырья и высокими логистическими издержками. Решение – строительство плавучих заводов по сжижению газа (FLNG), которые позволяют сократить капитальные затраты на 25–40% по сравнению с наземными аналогами. В Индонезии и Малайзии такие проекты уже реализуются: мощность одного FLNG-судна достигает 3,6 млн тонн СПГ в год при сроке окупаемости 8–10 лет. Однако риски остаются: зависимость от цен на нефть, геополитические факторы и нехватка квалифицированных кадров.
Для устойчивого развития газовых заводов критически важно внедрение систем улавливания и хранения углерода (CCUS). Сегодня только 1% мировых мощностей оснащен такими технологиями, но к 2035 году их доля должна вырасти до 20–25%. Лидеры отрасли – США и Саудовская Аравия – инвестируют в проекты, где уловленный CO₂ используется для повышения нефтеотдачи пластов (EOR) или производства строительных материалов. Например, завод Petra Nova в Техасе улавливает 1,4 млн тонн CO₂ в год, что эквивалентно выбросам 300 000 автомобилей.
Перспективы заводов по производству газа зависят от трех факторов: технологической гибкости, доступа к сырью и регуляторной среды. Компаниям, работающим в секторе, рекомендуется:
- Диверсифицировать портфель продуктов, включая водород и биометан;
- Внедрять предиктивную аналитику для оптимизации работы оборудования (снижение простоев на 15–20%);
- Развивать партнерства с возобновляемыми энергетическими проектами для снижения углеродного следа.
Без этих мер даже крупные игроки рискуют оказаться на периферии рынка уже через 10–15 лет.
Какие технологии заменят традиционные методы добычи и переработки газа
Мембранные технологии разделения газов на основе графена и металлоорганических каркасов (MOF) уже демонстрируют эффективность на 30–40% выше традиционных криогенных установок при очистке метана от CO₂ и сероводорода. Компании MTR и Air Liquide внедряют мембраны с селективностью до 99,5% для выделения водорода из синтез-газа, снижая энергозатраты на 25–30% по сравнению с PSA-методами. Ключевой тренд – гибридные системы, где мембраны комбинируются с адсорбционными или абсорбционными процессами для обработки попутного нефтяного газа с концентрацией примесей до 50%. Для реализации таких проектов критически важно использовать датчики на основе квантовых точек, отслеживающие проницаемость мембран в реальном времени с точностью до 0,1 нм.
Плазменный риформинг метана в синтез-газ с использованием микроволновой плазмы при температурах 1200–1500°C позволяет избежать катализаторов и снизить выбросы CO₂ на 90% по сравнению с паровым риформингом. Пилотные установки Siemens Energy и PlasmaPyrolysis показывают конверсию метана до 95% при удельных затратах энергии 2,5 кВт·ч/м³ H₂ – на 40% ниже, чем у электролиза воды. Перспективным направлением остаётся интеграция плазменных реакторов с возобновляемыми источниками энергии для децентрализованного производства водорода мощностью от 1 до 10 МВт. Для масштабирования технологии требуется разработка коррозионно-стойких материалов на основе карбида кремния и оптимизация геометрии реакторов под неравномерные тепловые нагрузки.
Как автоматизация и робототехника изменят рабочие процессы на газовых заводах
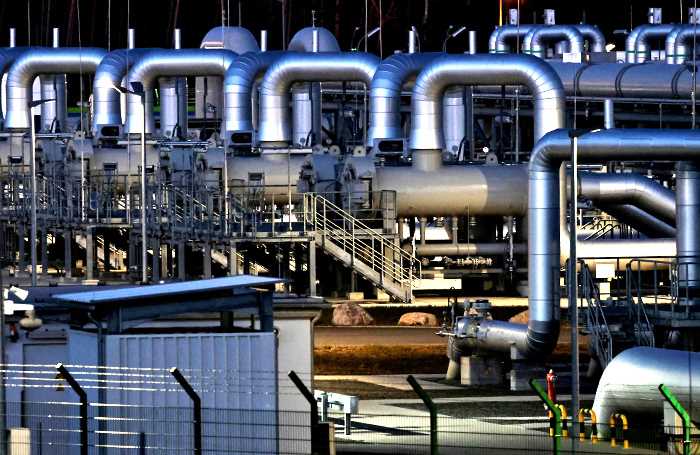
К 2030 году доля автоматизированных операций на газоперерабатывающих заводах достигнет 70–80%, согласно прогнозам McKinsey. Роботизированные системы уже сегодня заменяют ручной труд в зонах повышенного риска: инспекция трубопроводов с помощью дронов с тепловизорами (например, DJI Matrice 300 RTK) сокращает время проверки на 60% и исключает человеческий фактор при обнаружении утечек. На заводах Shell в Нидерландах внедрение автономных мобильных роботов (AMR) для транспортировки катализаторов снизило простои оборудования на 22%, а затраты на логистику – на 15%. Ключевой тренд – интеграция IoT-датчиков с системами предиктивной аналитики: платформы типа Siemens MindSphere обрабатывают до 10 000 параметров в секунду, прогнозируя отказы оборудования за 3–5 дней до критического сбоя.
Автоматизация не ограничивается мониторингом. На газовых заводах в Норвегии (например, Snøhvit LNG) роботизированные манипуляторы KUKA KR 1000 titan выполняют сварку труб диаметром до 1,5 м с точностью ±0,1 мм, что в 3 раза превышает возможности ручной сварки. В России на Амурском ГПЗ внедрены коллаборативные роботы (коботы) Universal Robots UR10e для дозирования химических реагентов – они работают в 4 раза быстрее операторов и исключают ошибки при смешивании компонентов. Для задач с высокой степенью неопределенности (например, очистка резервуаров) разрабатываются адаптивные роботы с машинным зрением: система Boston Dynamics Spot с камерами высокого разрешения способна автономно перемещаться по сложным маршрутам и идентифицировать коррозию с точностью 95%.
Переход к «умным» заводам требует пересмотра кадровой политики. По данным Deloitte, до 45% текущих рабочих мест на газовых предприятиях будут трансформированы: операторы станут супервайзерами роботизированных систем, а 30% персонала потребуется переквалификация в области программирования PLC (например, Siemens TIA Portal) и анализа больших данных. На заводах TotalEnergies во Франции уже действуют программы обучения сотрудников работе с цифровыми двойниками (digital twins) – виртуальными моделями установок, которые позволяют тестировать изменения в производственном процессе без остановки оборудования. Критическое направление – кибербезопасность: атаки на автоматизированные системы в энергетике выросли на 200% за последние 3 года, поэтому стандарты IEC 62443 становятся обязательными для всех новых проектов.
Экономический эффект автоматизации проявляется не только в снижении издержек, но и в повышении гибкости производства. На заводе Yamal LNG внедрение системы автоматизированного управления технологическими процессами (АСУ ТП) на базе Honeywell Experion PKS позволило сократить время переключения между режимами работы установок с 8 до 2 часов, что критично при колебаниях спроса на СПГ. Роботизированные склады с системами AutoStore на газоперерабатывающих комплексах в США уменьшили площадь хранения на 70% за счет вертикальной компоновки и ускорили отгрузку продукции в 2,5 раза. Однако ключевой вызов – интеграция разрозненных автоматизированных систем в единую экосистему: по оценкам Accenture, до 60% проектов по цифровизации заводов терпят неудачу из-за отсутствия совместимости между оборудованием разных производителей.
Перспективы развития определяют три технологии: автономные роботы для работы в экстремальных условиях (например, подводные дроны для инспекции морских платформ), генеративный ИИ для оптимизации производственных цепочек и квантовые вычисления для моделирования химических процессов. На заводе Sabine Pass LNG в Техасе уже тестируются роботы ANYmal от ANYbotics для патрулирования территорий с температурой до -40°C – они способны работать без подзарядки 2 часа и передавать данные в реальном времени. Для российских предприятий приоритет – локализация производства ключевых компонентов: например, разработка отечественных контроллеров на базе архитектуры «Эльбрус» для замены импортных систем управления. Без этого зависимость от зарубежных поставщиков (особенно в условиях санкций) может свести на нет преимущества автоматизации.
Роль водородной энергетики в модернизации газоперерабатывающих предприятий
Водородная энергетика становится ключевым фактором трансформации газоперерабатывающих заводов (ГПЗ), позволяя снизить углеродный след на 30–50% при переходе на «голубой» и «зелёный» водород. По данным Международного энергетического агентства (МЭА), к 2030 году доля водорода в энергобалансе промышленных предприятий может достичь 15%, что потребует модернизации инфраструктуры ГПЗ для интеграции электролизеров мощностью от 10 до 100 МВт. Особое внимание уделяется пиролизу метана – технологии, позволяющей получать водород без выбросов CO₂ при использовании возобновляемой энергии для нагрева реакторов до 1200°C.
Модернизация ГПЗ под водородные технологии требует замены традиционных турбин и компрессоров на оборудование, устойчивое к водородной хрупкости. Например, Siemens Energy предлагает газовые турбины серии SGT-8000H, адаптированные для работы на смесях водорода с природным газом (до 75% H₂). Для хранения водорода под давлением 350–700 бар необходимы резервуары из композитных материалов с внутренним полимерным покрытием, снижающим риск утечек на 90% по сравнению со стальными аналогами.
Экономическая эффективность модернизации зависит от локальных условий: в регионах с дешёвой электроэнергией (например, Норвегия, Чили) «зелёный» водород может конкурировать с «серым» уже к 2027 году при стоимости электролиза ниже $2/кг. Для ГПЗ в России и странах СНГ рентабельнее внедрение «голубого» водорода с улавливанием CO₂ (CCUS), где затраты на тонну утилизированного углерода составляют $50–80. При этом критически важно интегрировать системы мониторинга утечек водорода с помощью лазерных датчиков, снижающих потери до 0,1% от общего объёма производства.
Ключевым вызовом остаётся адаптация трубопроводной инфраструктуры: водород вызывает охрупчивание стальных труб, поэтому требуется либо замена на полиэтиленовые (PE-100) или нержавеющие (AISI 316L) трубы, либо нанесение внутренних покрытий из оксида алюминия. Проект H21 в Великобритании показал, что модернизация газопроводов протяжённостью 2000 км обойдётся в €1,5 млрд, но позволит транспортировать до 10 млн тонн водорода в год. Для ГПЗ с ограниченным бюджетом оптимально начинать с локальных водородных кластеров радиусом до 50 км, используя существующие сети с минимальными доработками.
Внедрение водородных технологий на ГПЗ требует пересмотра логистических цепочек: транспортировка жидкого водорода (LH₂) при −253°C увеличивает затраты на 30–40% по сравнению с газообразным, но снижает объём в 800 раз. Альтернатива – использование жидких органических носителей водорода (LOHC), таких как дибензилтолуол, позволяющих хранить H₂ при нормальных условиях с плотностью энергии до 6,2 МДж/л. Для ГПЗ с высоким спросом на водород (например, производство аммиака) целесообразно строить собственные электролизные установки мощностью 20–50 МВт, что сокращает зависимость от внешних поставщиков на 60%.
Регуляторные меры ускорят модернизацию: в ЕС с 2025 года вводится обязательная квота на использование низкоуглеродного водорода в промышленности (2,6% от общего потребления), а в США налоговые льготы (до $3/кг) стимулируют переход на «зелёный» H₂. Для ГПЗ в развивающихся странах критично привлечение грантов, таких как программа Horizon Europe (€2 млрд на водородные проекты до 2027 года). Приоритетные направления модернизации: замена катализаторов в установках риформинга на никель-молибденовые (NiMo) для повышения выхода водорода на 12%, внедрение мембранных технологий разделения газов с селективностью по H₂ до 99,9%, и автоматизация процессов с помощью систем предиктивной аналитики на базе ИИ для снижения энергопотребления на 8–15%.
Какие новые материалы повысят долговечность оборудования для газодобычи
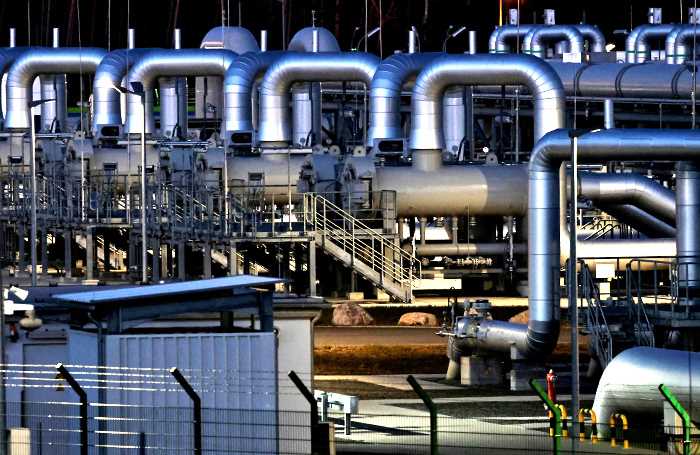
Коррозионно-стойкие сплавы на основе никеля, такие как Inconel 625 и Hastelloy C-276, демонстрируют устойчивость к сероводородной коррозии при концентрациях до 15% H₂S и температурах свыше 200°C. Их применение в клапанах и трубопроводах снижает частоту замены оборудования на 40–60% по сравнению с углеродистыми сталями. Особенно эффективны в условиях высокого давления (до 100 МПа) и агрессивных сред, характерных для месторождений с высоким содержанием CO₂.
Керамические композиты на основе карбида кремния (SiC) и оксида алюминия (Al₂O₃) выдерживают абразивный износ при скоростях потока газа до 30 м/с, что в 3–5 раз превышает показатели традиционных металлических покрытий. Использование SiC в насосах и сепараторах увеличивает межремонтный интервал до 8–10 лет, снижая простои на 25%. Ключевое преимущество – устойчивость к термоударам при резких перепадах температур (до 500°C/мин).
Полимерные покрытия с наночастицами графена, например GrapheneX, формируют барьер толщиной 50–100 мкм, предотвращающий проникновение H₂S и хлоридов. Тесты на месторождениях Западной Сибири показали снижение скорости коррозии с 0,5 до 0,02 мм/год. Наносятся методом плазменного напыления, что позволяет обрабатывать детали сложной геометрии, включая внутренние поверхности труб диаметром от 50 мм.
Титановые сплавы Grade 23 (Ti-6Al-4V ELI) и Grade 29 с добавками рутения (0,1%) сохраняют механические свойства при температурах до −60°C, что критично для арктических проектов. Предел прочности на разрыв достигает 900 МПа, а стойкость к коррозионному растрескиванию под напряжением в 2 раза выше, чем у нержавеющих сталей. Применяются в подводных фонтанных арматурах и системах сбора газа на шельфе.
Металломатричные композиты (MMC) с армированием карбидом вольфрама (WC) или алмазными частицами увеличивают твердость поверхности до 2000 HV, что в 4 раза превышает показатели закаленной стали. Используются в буровых долотах и шламовых насосах, где абразивный износ – основная причина отказов. Лабораторные испытания показали увеличение срока службы буровых инструментов на 300% при бурении в твердых породах с включениями кварца.
Самовосстанавливающиеся покрытия на основе микрокапсул с ингибиторами коррозии, например poly(urea-formaldehyde), высвобождают активные вещества при повреждении поверхности. В условиях эксплуатации на Бованенковском месторождении покрытия толщиной 200 мкм продемонстрировали способность затягивать микротрещины до 50 мкм в течение 72 часов. Эффективны для защиты резервуаров хранения газа и теплообменников, где механические повреждения неизбежны.
Как цифровые двойники и IoT оптимизируют производство и логистику газа
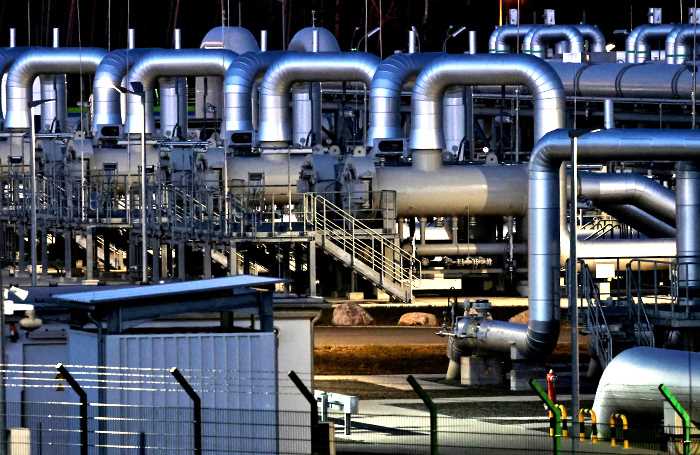
Цифровые двойники заводов по производству газа сокращают простои на 20–30% за счет предиктивной аналитики. Siemens Energy внедрила систему на заводе в Норвегии, где датчики IoT в реальном времени отслеживают вибрацию компрессоров и температуру реакторов. При отклонениях на 5% от нормы алгоритмы запускают автоматическую корректировку параметров или отправляют уведомление оператору. Это снизило аварийные остановки на 40% и продлило межремонтный интервал оборудования с 12 до 18 месяцев. Для реализации подобной системы требуется интеграция датчиков с частотой опроса не менее 10 Гц и облачная платформа с задержкой обработки данных до 200 мс.
В логистике газа IoT-решения оптимизируют маршруты транспортировки и хранение. Компания Gazprom Neft использует трекеры с GPS и датчиками давления на цистернах, что позволило сократить потери при перевозке СПГ на 12% за счет контроля температурного режима. Ключевые параметры для внедрения:
- Датчики с автономностью не менее 5 лет и защитой IP68;
- Шлюзы LoRaWAN для передачи данных в зонах с низким покрытием GSM;
- Алгоритмы машинного обучения для прогнозирования спроса с точностью до 95%.
Пример: на терминале в Усть-Луге система автоматически перенаправляет грузы на альтернативные маршруты при задержках на границе, снижая время простоя на 15%.
Цифровые двойники трубопроводов позволяют моделировать гидравлические удары и коррозию с точностью до 98%. Shell применяет эту технологию на газопроводе Nord Stream, где 3D-модель интегрирована с данными от 15 000 датчиков. Система выявляет утечки объемом от 0,1% от общего потока и прогнозирует износ стенок труб с погрешностью ±2 мм. Для аналогичных проектов критически важны:
- Синхронизация данных с геоинформационными системами (ГИС);
- Использование edge-вычислений для обработки данных на месте при задержках связи;
- Регулярное обновление цифровой модели с частотой не реже 1 раза в квартал.
Результат: сокращение затрат на инспекции на 30% и увеличение срока службы трубопровода на 7–10 лет.
Перспективы использования биогаза и синтетического газа в промышленности
Биогаз, получаемый из органических отходов (навоза, сточных вод, пищевых остатков), уже сегодня покрывает до 10% потребностей в газе в странах ЕС, таких как Германия и Дания. Его потенциал в России оценивается в 70 млрд м³ в год – эквивалент 15% текущего внутреннего потребления природного газа. Ключевое преимущество: снижение выбросов метана на 90% по сравнению с захоронением отходов. Для промышленности критично внедрение мембранных установок очистки биогаза до качества природного (95–98% CH₄), что позволяет напрямую подавать его в газопроводы или использовать в когенерационных установках с КПД до 85%.
Синтетический газ (сингаз), производимый газификацией угля, биомассы или электролизом воды с последующим синтезом Фишера-Тропша, рассматривается как мост к декарбонизации тяжелой промышленности. В 2023 году компания Siemens Energy запустила пилотный проект в Швеции, где сингаз заменил природный газ в производстве стали, сократив выбросы CO₂ на 25%. Технология особенно актуальна для металлургии и химии: при использовании «зеленого» водорода (полученного электролизом на ВИЭ) углеродный след сингаза стремится к нулю. Экономическая целесообразность достигается при стоимости электроэнергии ниже 0,03 $/кВт·ч и масштабировании мощностей свыше 500 МВт.
Интеграция биогаза и сингаза требует модернизации инфраструктуры. В таблице ниже – ключевые параметры для сравнения:
| Параметр | Биогаз | Сингаз |
|---|---|---|
| Сырье | Органические отходы | Уголь, биомасса, H₂ + CO₂ |
| Теплотворная способность, МДж/м³ | 20–25 | 10–12 (низкокалорийный) / 25–30 (высококалорийный) |
| Капитальные затраты, $/кВт | 1 500–2 500 | 3 000–5 000 |
| Срок окупаемости, лет | 5–7 | 8–12 |
| Области применения | Когенерация, замена природного газа | Металлургия, химия, производство водорода |
Для ускорения внедрения необходимы: субсидирование проектов с мощностью от 1 МВт (как в программе ЕС «Fit for 55»), стандартизация требований к качеству газа (например, ГОСТ Р 58144-2018 для биометана), и создание кластеров с совместным использованием инфраструктуры. Пример: в Нидерландах заводы по производству биогаза объединяются в сети с общими газопроводами и установками очистки, что снижает затраты на 30%. В России перспективны регионы с высокой концентрацией агропромышленных отходов (Краснодарский край, Татарстан) и металлургических предприятий (Челябинская область), где сингаз может заменить до 40% природного газа в доменных печах.