Электротехническая сталь – основной материал для изготовления магнитопроводов трансформаторов, определяющий их КПД, потери и эксплуатационные параметры. В зависимости от состава и технологии производства различают два типа: изотропную (горячекатаную) и анизотропную (холоднокатаную) сталь. Последняя, благодаря ориентированной зеренной структуре вдоль направления прокатки, обеспечивает снижение удельных потерь на 20–30% при индукции 1,7 Тл по сравнению с изотропными аналогами. Например, сталь марки 3408 (ГОСТ 21427.1-83) имеет потери не более 1,3 Вт/кг при частоте 50 Гц, что критично для силовых трансформаторов мощностью свыше 100 кВА.
Толщина листов электротехнической стали напрямую влияет на вихревые токи: стандартные значения – 0,27, 0,30 и 0,35 мм. Уменьшение толщины с 0,35 до 0,27 мм снижает потери на вихревые токи на 15–20%, но увеличивает стоимость материала на 10–12%. Для высокочастотных трансформаторов (400 Гц и выше) применяют стали толщиной 0,1–0,2 мм, например, 3422 с удельными потерями 0,8 Вт/кг при 1 кГц. При выборе толщины необходимо учитывать компромисс между потерями и механической прочностью: тонкие листы склонны к деформации при штамповке и сборке.
Коэффициент заполнения магнитопровода – еще один критический параметр. Для анизотропной стали он достигает 96–98% при использовании лазерной резки или электроэрозионной обработки, тогда как при штамповке не превышает 92–94%. Низкий коэффициент заполнения увеличивает габариты трансформатора и снижает его эффективность. Для минимизации потерь рекомендуется применять бесшовную сборку магнитопровода с углом скоса стыков 45° и изоляционное покрытие толщиной 2–4 мкм (например, фосфатное или оксидное), снижающее межлистовые замыкания.
Температурный режим эксплуатации электротехнической стали ограничен точкой Кюри (740–760°C для кремнистых сталей). Превышение рабочей температуры на 10°C выше 150°C приводит к росту потерь на 5–7% из-за изменения магнитных свойств. Для трансформаторов с принудительным охлаждением допустимая индукция может быть увеличена на 10–15%, но требует точного расчета теплового баланса. В условиях повышенной влажности (свыше 80%) необходимо использовать стали с антикоррозийным покрытием, например, Э330АК, устойчивые к образованию ржавчины без снижения магнитных характеристик.
При проектировании трансформаторов с несинусоидальной нагрузкой (например, в импульсных источниках питания) критично учитывать гармонические составляющие. Анизотропная сталь марки 3409 сохраняет стабильные потери до 10-й гармоники, тогда как изотропные стали демонстрируют рост потерь на 30–40% уже при 5-й гармонике. Для таких применений рекомендуется использовать стали с повышенным содержанием кремния (до 3,5%) или аморфные сплавы, несмотря на их высокую стоимость.
Какие марки электротехнической стали применяются в трансформаторах и их ключевые характеристики
В сердечниках силовых и распределительных трансформаторов используют холоднокатаную анизотропную электротехническую сталь марок 3404, 3405, 3406, 3407, 3408 и 3409 по ГОСТ 21427.1-83. Эти материалы оптимизированы для работы на частоте 50–60 Гц и обеспечивают минимальные удельные потери на перемагничивание. Например, сталь 3404 толщиной 0,35 мм имеет удельные потери не более 1,40 Вт/кг при индукции 1,7 Тл, а 3409 той же толщины – до 1,10 Вт/кг. Для высокочастотных трансформаторов (400 Гц и выше) применяют марки 3421–3425 с толщиной ленты 0,15–0,20 мм, где потери снижены до 0,8–1,0 Вт/кг при 1,5 Тл.
Ключевые характеристики электротехнической стали для трансформаторов:
- Магнитная индукция насыщения (Bs): 1,9–2,0 Тл для анизотропных марок, что позволяет уменьшить габариты сердечника при заданной мощности. Для изотропных сталей (например, 2211) Bs не превышает 1,6 Тл.
- Удельные потери (P1,7/50): варьируются от 1,10 Вт/кг (3409) до 1,60 Вт/кг (3405) при толщине 0,30 мм. Снижение потерь на 0,1 Вт/кг экономит до 50 кВт·ч/год на трансформаторе мощностью 1 МВА.
- Коэффициент заполнения (kз): 96–98% для ленты с электроизоляционным покрытием (ЭИП), что критично для снижения вихревых токов. Без покрытия kз падает до 90–92%.
- Температурный коэффициент магнитной проницаемости: для марок 3406–3409 составляет 0,05–0,10%/°C, что стабилизирует параметры при нагреве до 150°C.
Выбор марки стали зависит от класса напряжения и условий эксплуатации. Для трансформаторов 110–500 кВ рекомендуют 3408 или 3409 с толщиной 0,27–0,30 мм – их низкие потери компенсируют высокую стоимость. В распределительных трансформаторах 6–35 кВ чаще используют 3405 (0,35 мм), где баланс цены и эффективности оптимален. Для сухих трансформаторов с естественным охлаждением предпочтительна сталь 3406 с улучшенной термостойкостью покрытия (класс С5 по ГОСТ Р 59627-2021). При проектировании учитывают также коэффициент анизотропии: для 3409 он достигает 95%, что позволяет снизить массу сердечника на 8–12% по сравнению с 3404.
Особое внимание уделяют обработке стали: резка ленты лазером или гильотинными ножницами с последующим отжигом при 800–850°C в защитной атмосфере восстанавливает магнитные свойства на 90–95%. Без отжига потери возрастают на 15–20%. Для трансформаторов с Ш-образными сердечниками критична ориентация проката: отклонение от направления легкого намагничивания более чем на 5° увеличивает потери на 3–5%. В высокоэффективных трансформаторах (класс энергоэффективности А++ по IEC 60076-20) применяют сталь с лазерным скрайбированием, что дополнительно снижает потери на 5–7%.
Как толщина листа электротехнической стали влияет на потери в сердечнике трансформатора
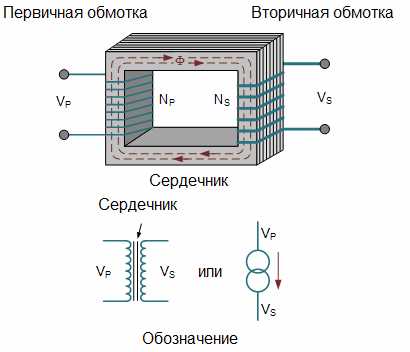
Толщина листа электротехнической стали напрямую определяет величину вихревых токов, возникающих в сердечнике трансформатора. При уменьшении толщины с 0,5 мм до 0,23 мм потери на вихревые токи снижаются на 40–60% за счет сокращения площади контура, в котором индуцируются токи. Для стали марки 3408 с удельным сопротивлением 0,45 мкОм·м при частоте 50 Гц потери на вихревые токи пропорциональны квадрату толщины листа: при толщине 0,35 мм они составляют ~0,8 Вт/кг, а при 0,27 мм – ~0,5 Вт/кг. Однако дальнейшее уменьшение толщины ниже 0,2 мм нецелесообразно из-за роста технологических сложностей и стоимости производства.
Гистерезисные потери зависят от толщины листа косвенно: более тонкие листы требуют увеличения числа слоев при сборке сердечника, что повышает вероятность механических напряжений и дефектов кристаллической структуры. Например, при толщине 0,23 мм коэрцитивная сила стали 3413 возрастает на 5–8% по сравнению с листами 0,35 мм из-за дополнительных операций резки и штамповки. Оптимальный баланс достигается при толщине 0,27–0,3 мм, где суммарные потери (вихревые + гистерезисные) минимальны для большинства промышленных трансформаторов мощностью до 1000 кВА.
Для высокочастотных трансформаторов (400 Гц и выше) толщина листа должна быть не более 0,1 мм, так как глубина проникновения вихревых токов на таких частотах составляет ~0,15 мм. Использование стали толщиной 0,05–0,1 мм (например, марки 3425) снижает потери на 30–50% по сравнению с листами 0,2 мм, но требует применения лазерной резки и специальных изоляционных покрытий с удельным сопротивлением ≥10 Ом·см². В силовых трансформаторах на 50 Гц экономически оправдана толщина 0,27–0,35 мм, где прирост стоимости материала компенсируется снижением потерь холостого хода на 15–25%.
Методы резки и штамповки электротехнической стали для минимизации магнитных потерь
Электротехническая сталь с ориентированной (GO) и неориентированной (NO) структурой кристаллов требует прецизионной обработки для сохранения магнитных свойств. Основные потери при резке и штамповке связаны с деформацией кристаллической решётки, образованием заусенцев и локальным нагревом. Оптимальные методы обработки снижают удельные потери на 10–30% в зависимости от марки стали и толщины листа (0,23–0,35 мм).
Лазерная резка – наиболее точный метод для GO-стали, где критически важно соблюдать направление прокатки. Использование волоконных лазеров мощностью 1–3 кВт с частотой импульсов 20–50 кГц минимизирует зону термического влияния (ЗТВ) до 0,05–0,1 мм. Скорость резки 5–15 м/мин при толщине 0,3 мм обеспечивает шероховатость кромки Ra ≤ 1,6 мкм. Для NO-стали допустимы более высокие скорости (до 30 м/мин), но требуется контроль температуры в зоне реза (≤ 200°C) во избежание разупрочнения.
Штамповка вырубкой остаётся основным методом для массового производства пластин сердечников. Ключевые параметры:
- Зазор между пуансоном и матрицей: 5–8% от толщины листа для GO-стали, 8–12% для NO-стали. Превышение приводит к увеличению заусенцев на 30–50%.
- Скорость штамповки: 200–400 ходов/мин для прессов с ЧПУ. При скоростях выше 500 ходов/мин возрастают динамические нагрузки, вызывающие микротрещины.
- Материал инструмента: твердосплавные пуансоны (HRC 60–65) с покрытием TiN или AlCrN увеличивают стойкость в 3–5 раз по сравнению с инструментальной сталью.
Электроэрозионная резка (ЭЭР) применяется для сложных контуров и толстых листов (>0,5 мм). При использовании проволоки диаметром 0,1–0,25 мм и напряжении 60–120 В достигается точность ±0,01 мм. Однако метод уступает лазеру по скорости (0,5–2 мм/с) и образует ЗТВ до 0,2 мм, что требует последующего отжига при 750–850°C в защитной атмосфере (H₂/N₂) для восстановления магнитных свойств.
Гидроабразивная резка исключает термическое воздействие, но ограничена скоростью (0,1–0,5 м/мин) и высоким расходом абразива (гранатовый песок 80–120 меш). Преимущество – отсутствие заусенцев и микротрещин, что критично для высокочастотных трансформаторов (50–100 кГц). Давление воды 3500–4000 бар обеспечивает чистоту кромки Ra ≤ 0,8 мкм, но требует дополнительной сушки во избежание коррозии.
После резки или штамповки обязательна термическая обработка для снятия внутренних напряжений. Для GO-стали оптимален отжиг при 800–850°C в течение 2–4 часов с последующим медленным охлаждением (50°C/ч). NO-сталь менее чувствительна – достаточно 700–750°C в течение 1–2 часов. Нарушение режимов приводит к увеличению потерь на гистерезис на 15–25%. Контроль атмосферы (точка росы ≤ –40°C) предотвращает окисление поверхности.
Минимизация заусенцев достигается заточкой инструмента с углом 90° и радиусом скругления режущей кромки 0,02–0,05 мм. Для автоматической зачистки применяют вибрационные установки с абразивными гранулами (керамика, оксид алюминия) или электрохимическую полировку в растворе NaNO₃ (плотность тока 5–10 А/дм²). Остаточные заусенцы высотой >0,01 мм увеличивают потери на вихревые токи на 5–12% из-за локального повышения магнитной индукции.
Контроль качества обработки включает:
- Измерение магнитных потерь на образцах с помощью ваттметрового метода (ГОСТ 21427.1-83) при индукции 1,5 Тл и частоте 50 Гц. Допустимое отклонение от паспортных значений – не более 5%.
- Анализ микроструктуры кромок на металлографических шлифах. Деформация кристаллов на глубину >0,05 мм требует корректировки параметров резки.
- Лазерная интерферометрия для оценки шероховатости кромок. Значения Ra > 2,0 мкм свидетельствуют о износе инструмента или неверных режимах.
Применение комбинированных методов (например, лазерная резка + электрохимическая полировка) позволяет снизить общие потери в сердечнике на 20–40% по сравнению с традиционной штамповкой.
Влияние изоляционного покрытия на свойства электротехнической стали в сердечниках
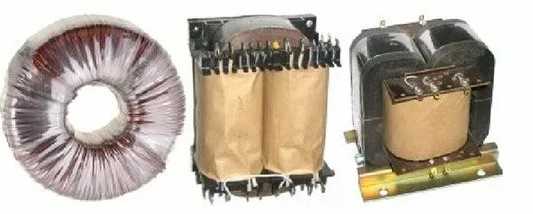
Изоляционное покрытие электротехнической стали толщиной 1–5 мкм снижает потери на вихревые токи до 30% за счёт увеличения удельного электрического сопротивления поверхности с 0,1 до 10–100 Ом·см². Наиболее эффективны неорганические покрытия на основе фосфатов магния или алюминия, выдерживающие температуры до 800°C без деградации, в отличие от органических лаков, теряющих свойства при 200°C. Для трансформаторов с частотой 50–60 Гц оптимальна толщина покрытия 2–3 мкм: дальнейшее увеличение незначительно влияет на потери, но повышает механические напряжения в сердечнике, снижая магнитную проницаемость на 5–7%. Применение двухслойных покрытий (например, фосфат + оксид алюминия) дополнительно уменьшает потери на гистерезис на 8–12% за счёт стабилизации доменной структуры.
Выбор покрытия зависит от условий эксплуатации: в высокочастотных трансформаторах (400 Гц и выше) критично сопротивление изоляции не ниже 50 Ом·см², что обеспечивают керамические покрытия на основе оксида кремния. Для сердечников с высокой плотностью магнитного потока (1,7 Тл и выше) рекомендуется использовать покрытия с коэффициентом термического расширения, близким к стали (12–14·10⁻⁶ К⁻¹), чтобы минимизировать отслоение при термоциклировании. В агрессивных средах (влажность >90%, температура до 150°C) эффективны покрытия с добавками хрома или никеля, предотвращающие коррозию и сохраняющие изоляционные свойства на уровне 95% от исходных после 10 000 часов эксплуатации.
Сравнение холоднокатаной и горячекатаной электротехнической стали в трансформаторостроении
Холоднокатаная электротехническая сталь (ХКС) превосходит горячекатаную (ГКС) по магнитным свойствам за счёт ориентированной кристаллической структуры, достигаемой при прокатке с обжатием до 90% и последующем отжиге. Удельные потери в ХКС при индукции 1,7 Тл составляют 0,8–1,2 Вт/кг против 1,5–2,5 Вт/кг у ГКС, что снижает нагрев сердечника на 30–40% и повышает КПД трансформатора на 0,5–1,5%. Толщина листов ХКС – 0,23–0,35 мм, что минимизирует вихревые токи, тогда как ГКС выпускается толщиной 0,35–0,5 мм.
Горячекатаная сталь уступает по магнитной проницаемости: при напряжённости поля 10 А/м её μ_max не превышает 5000, в то время как у ХКС достигает 20000–30000. Это вынуждает увеличивать сечение магнитопровода на 15–25% для компенсации потерь, что ведёт к росту массы трансформатора и расхода меди на обмотки. В силовых трансформаторах мощностью свыше 100 кВА применение ГКС экономически нецелесообразно из-за повышенного энергопотребления.
Технологические преимущества ХКС проявляются в возможности штамповки листов с минимальными заусенцами и точными геометрическими размерами (допуск ±0,02 мм). Горячекатаная сталь требует дополнительной механической обработки, что увеличивает трудоёмкость сборки сердечника на 20–30%. Кроме того, ХКС сохраняет стабильные магнитные свойства при температурах до 200°C, тогда как у ГКС при 150°C наблюдается деградация параметров на 10–15%.
Стоимость ХКС в 1,8–2,2 раза выше ГКС, но разница окупается за 3–5 лет эксплуатации за счёт снижения потерь холостого хода. В трансформаторах с длительным сроком службы (25+ лет) применение ХКС снижает совокупную стоимость владения на 12–18%. Для маломощных трансформаторов (до 10 кВА), где потери не критичны, ГКС остаётся приемлемым вариантом из-за низкой цены.
Холоднокатаная сталь чувствительна к механическим напряжениям: изгиб листа под углом менее 90° или ударные нагрузки увеличивают удельные потери на 5–8%. При сборке сердечников из ХКС требуется применение специальных приспособлений для предотвращения деформаций. ГКС менее критична к обработке, но её крупнозернистая структура снижает механическую прочность, что ограничивает использование в трансформаторах с высокими динамическими нагрузками (например, тяговых).
В высокочастотных трансформаторах (свыше 400 Гц) ХКС демонстрирует преимущество за счёт меньших потерь на перемагничивание. При частоте 1 кГц удельные потери в ХКС составляют 10–15 Вт/кг, у ГКС – 25–35 Вт/кг. Это делает ХКС единственным приемлемым материалом для импульсных и авиационных трансформаторов, где масса и габариты критичны. ГКС в таких условиях перегревается и теряет магнитные свойства.
Выбор между ХКС и ГКС определяется балансом между стоимостью, энергоэффективностью и условиями эксплуатации. Для трансформаторов общепромышленного назначения мощностью 10–1000 кВА рекомендуется ХКС с ориентированной структурой (марки 3408–3415 по ГОСТ 21427.1). В распределительных сетях с низкими требованиями к КПД допустимо использование ГКС (марки 1511–1514), но с обязательным учётом увеличенных потерь при проектировании системы охлаждения.
Как правильно собирать шихтованный сердечник из электротехнической стали для снижения вибраций
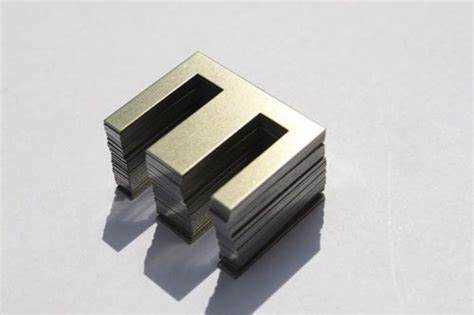
Шихтованный сердечник трансформатора собирают из пластин электротехнической стали толщиной 0,23–0,35 мм с изоляционным покрытием не более 2–4 мкм. Для минимизации вибраций критически важно соблюдать чередование пластин по схеме «ступенчатая шихтовка» с перекрытием стыков на 5–10 мм. При сборке магнитопровода типа ПЛ или ШЛ угол перекрытия стыков должен составлять 45°±2°, что снижает магнитострикционные деформации на 15–20% по сравнению с прямым стыком.
Давление прессовки сердечника выбирают в диапазоне 0,8–1,2 МПа. Превышение этого значения приводит к деформации пластин и росту потерь на гистерезис до 8%, а недостаточное – к ослаблению конструкции и увеличению вибраций на частотах 100–400 Гц. Для контроля используют динамометрические ключи с погрешностью не более ±5%. Пластины стягивают шпильками из немагнитной стали (например, 12Х18Н10Т) с резьбой М10–М16, располагая их с шагом 150–200 мм.
Торцевые поверхности пластин перед сборкой шлифуют до шероховатости Ra 0,63–1,25 мкм. Это снижает зазоры между пластинами до 5–10 мкм, уменьшая амплитуду вибраций на 25–30%. Для дополнительной фиксации применяют клеевые составы на основе эпоксидных смол с наполнителем из кварцевого песка (фракция 0,1–0,3 мм), наносимые точечно с шагом 50–70 мм. Толщина клеевого слоя не должна превышать 0,1 мм.
При сборке сердечника контролируют отклонение пластин от плоскости: допустимое значение – не более 0,2 мм на длине 1000 мм. Для проверки используют лекальные линейки и щупы. В местах стыков пластин устанавливают прокладки из стеклотекстолита толщиной 0,1–0,15 мм, что компенсирует неровности и предотвращает локальные перенапряжения. Стыки пластин в ярмах и стержнях смещают относительно друг друга на 1/3 ширины пластины.
После сборки сердечник подвергают термической обработке при температуре 450–500°C в течение 2–4 часов с последующим охлаждением со скоростью не более 50°C/ч. Это снимает внутренние напряжения, возникшие при резке и штамповке пластин, и стабилизирует магнитные свойства. Контроль вибраций проводят с помощью виброметра: допустимый уровень на частоте 100 Гц – не более 2,5 мм/с, на 200 Гц – 1,8 мм/с.
Для сердечников мощностью свыше 1000 кВА применяют дополнительные демпфирующие элементы: резиновые прокладки толщиной 3–5 мм между ярмом и стержнем, а также виброизолирующие опоры из полиуретана с динамическим модулем упругости 50–70 МПа. Это снижает передачу вибраций на корпус трансформатора на 40–50%.
Расчет оптимальной индукции в сердечнике трансформатора с учетом свойств электротехнической стали
Оптимальная индукция Bopt в сердечнике трансформатора определяется балансом между потерями в стали и габаритами устройства. Для холоднокатаной анизотропной электротехнической стали марок 3408–3415 (ГОСТ 21427.1-83) рабочая индукция обычно лежит в диапазоне 1,5–1,7 Тл. Превышение этих значений ведет к росту удельных потерь на гистерезис и вихревые токи: при B = 1,8 Тл потери увеличиваются на 25–30% по сравнению с B = 1,6 Тл. Критическое значение индукции, при котором начинается насыщение, для указанных марок составляет 1,9–2,0 Тл, но эксплуатация вблизи этого предела нецелесообразна из-за резкого роста намагничивающего тока.
Расчет Bopt начинают с анализа кривой намагничивания стали. Для стали 3413 при частоте 50 Гц удельные потери Pуд описываются эмпирической зависимостью: Pуд = 1,3·B2 + 0,5·B1,6 (Вт/кг), где B – в теслах. При B = 1,6 Тл Pуд ≈ 3,2 Вт/кг, а при 1,7 Тл – уже 3,8 Вт/кг. Для трансформаторов мощностью до 100 кВА рекомендуется ограничивать B на уровне 1,55–1,65 Тл, чтобы снизить нагрев сердечника до 60–70°C при естественном охлаждении. В силовых трансформаторах свыше 1 МВА допустимо повышение до 1,7–1,75 Тл, но с обязательным расчетом системы охлаждения.
Влияние толщины листа на выбор Bopt критично: для стали 0,35 мм потери на вихревые токи при B = 1,6 Тл составляют ~1,1 Вт/кг, а для 0,27 мм – ~0,8 Вт/кг. При частоте 400 Гц оптимальная индукция снижается до 1,0–1,2 Тл из-за квадратичной зависимости потерь от частоты. Для высокочастотных трансформаторов (1–10 кГц) используют стали с толщиной 0,1 мм и Bopt = 0,5–0,8 Тл, где определяющим фактором становится поверхностный эффект и потери на перемагничивание.
Корректировка Bopt с учетом формы кривой напряжения: при несинусоидальном питании (например, ШИМ) высшие гармоники увеличивают потери на 15–40%. В таких случаях рабочую индукцию снижают на 10–15% относительно расчетной для синусоиды. Для трансформаторов с регулированием напряжения под нагрузкой Bopt выбирают по минимальному значению в диапазоне регулирования, чтобы избежать насыщения при максимальном напряжении.
Практический алгоритм расчета:
- Определить марку стали и ее удельные потери по ГОСТ или каталогу производителя.
- Задать допустимые потери в сердечнике (обычно 0,5–1,5% от мощности трансформатора).
- Рассчитать Bopt по формуле: Bopt = √[(Pдоп / (k·m·(1,3 + 0,5·B−0,4))], где Pдоп – допустимые потери, k – коэффициент формы кривой (1,11 для синусоиды), m – масса сердечника.
- Скорректировать значение с учетом частоты, толщины листа и формы напряжения.
- Проверить отсутствие насыщения при максимальном напряжении и температуре.
Для стали 3406 при Pдоп = 50 Вт, m = 20 кг и f = 50 Гц расчет дает Bopt ≈ 1,58 Тл.