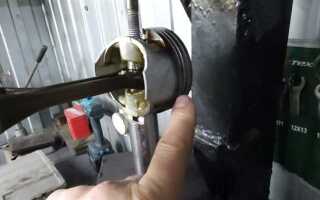
Снятие пальца поршня на ВАЗ 2106 – задача, требующая точности и соблюдения технологии. Неправильные действия могут привести к деформации поршня, повреждению шатуна или самого пальца. Основная сложность заключается в том, что палец запрессован в поршень и шатун с натягом, а его демонтаж без специального инструмента часто заканчивается повреждением деталей.
Для работы потребуется съемник пальца поршня или самодельное приспособление из болта М12 с гайкой и шайбами. Альтернативный метод – нагрев поршня до 80–100°C в масляной ванне или с помощью строительного фена. Это снижает усилие запрессовки за счет теплового расширения алюминиевого сплава поршня. Важно: нагрев должен быть равномерным, иначе возможны трещины.
Перед началом демонтажа снимите стопорные кольца пальца (если они установлены) и зафиксируйте поршень в тисках через деревянные прокладки. При использовании съемника следите, чтобы усилие прикладывалось строго по оси пальца – перекос приведет к заклиниванию. Если палец не поддается, не увеличивайте силу резко: проверьте нагрев, смажьте сопрягаемые поверхности моторным маслом и повторите попытку.
После извлечения пальца осмотрите его и посадочные места на поршне и шатуне. Царапины, задиры или овальность более 0,01 мм – повод для замены деталей. При сборке используйте новые стопорные кольца и смажьте палец маслом для облегчения установки. Запрессовку проводите с тем же нагревом или под прессом, контролируя соосность.
Какие инструменты понадобятся для демонтажа пальца поршня
Для снятия пальца поршня на ВАЗ 2106 потребуется набор специализированных инструментов, исключающих повреждение деталей. Основной – съёмник пальца поршня, который бывает двух типов: винтовой и гидравлический. Винтовой съёмник (например, модель СТД-115) подходит для большинства случаев, но требует приложения значительных усилий. Гидравлический вариант (как СГП-20) эффективнее, но дороже и используется реже в гаражных условиях.
Обязателен набор оправок для выпрессовки. Диаметр оправки должен соответствовать размеру пальца – для ВАЗ 2106 это 22 мм. Оправки изготавливают из мягкого металла (латунь, бронза) или пластика, чтобы не деформировать поршень. При отсутствии заводской оправки допустимо использовать подходящую по диаметру головку из набора ключей, но только в крайнем случае.
- Молоток с бронзовым или резиновым бойком – для аккуратного выбивания пальца без риска смятия кромок.
- Тиски с мягкими губками (или накладками из алюминия) – фиксируют шатун при выпрессовке, предотвращая его перекос.
- Штангенциркуль – для проверки диаметра пальца и посадочных мест (допуск на износ не более 0,01 мм).
Для разборки потребуется стопорное кольцо пальца – его снимают с помощью круглогубцев или специальных щипцов с тонкими губками. Обычные плоскогубцы не подойдут: они деформируют кольцо, что приведёт к его замене. Если кольцо прикипело, используют проникающую смазку (WD-40, LIQUI MOLY LM-40) с выдержкой 10–15 минут.
Термообработка облегчает демонтаж: поршень нагревают до 80–100°C (например, строительным феном или в масляной ванне), а шатун охлаждают в морозильной камере. Разница температур расширяет посадочные места, снижая усилие выпрессовки на 30–40%. Для нагрева запрещено использовать открытое пламя – это приводит к неравномерному прогреву и деформации.
Дополнительные приспособления: динамометрический ключ (для контроля усилия затяжки при обратной сборке – момент 45–55 Н·м), микрометр (для проверки овальности пальца), а также чистая ветошь и обезжириватель (бензин «Калоша» или ацетон) для удаления нагара с поверхностей.
При работе с алюминиевыми деталями избегайте ударных инструментов с острыми кромками. Даже незначительные забоины на поршне или шатуне нарушают герметичность соединения, что приводит к стукам и преждевременному износу. Если палец заклинило намертво, не применяйте грубую силу – замените поршень в сборе с шатуном.
Как правильно зафиксировать поршень перед снятием пальца

Перед началом работ снимите головку блока цилиндров и масляный поддон, чтобы получить доступ к поршню. Убедитесь, что двигатель остыл – горячий металл расширяется, что усложнит фиксацию и может привести к деформации деталей. Подготовьте специальный зажим для поршня или самодельное приспособление из стальной пластины толщиной не менее 5 мм с вырезом под шатун.
Установите поршень в нижнюю мертвую точку (НМТ), чтобы шатун занял устойчивое положение. Для этого вращайте коленчатый вал за шкив или маховик, ориентируясь по меткам на блоке. Если поршень находится в верхней мертвой точке (ВМТ), шатун будет зажат между стенками цилиндра, что затруднит его фиксацию.
Используйте зажим, охватывающий поршень по окружности, но не касающийся колец. Затягивайте его равномерно, избегая перекосов – давление должно распределяться по всей поверхности поршня. Если зажима нет, примените деревянный брусок сечением 30×30 мм, вставив его между поршнем и стенкой цилиндра. Брусок должен упираться в юбку поршня, а не в кольца, чтобы не повредить их.
Для дополнительной фиксации закрепите шатун струбциной или тисками, но не зажимайте его напрямую – используйте мягкие прокладки из меди или алюминия толщиной 1–2 мм. Это предотвратит смятие поверхности шатуна. Если струбцины нет, обмотайте шатун ветошью и зафиксируйте его в тисках, контролируя усилие – чрезмерное давление может деформировать стержень.
Проверьте отсутствие люфта поршня в цилиндре после фиксации. Если поршень смещается, подтяните зажим или добавьте второй брусок с противоположной стороны. При работе с алюминиевыми поршнями избегайте ударных нагрузок – используйте только плавное давление, чтобы не вызвать трещин в юбке.
Если поршень заклинило в цилиндре из-за нагара, не пытайтесь выбить его силой. Нанесите проникающую смазку (например, WD-40) на зазор между поршнем и цилиндром и оставьте на 15–20 минут. После этого попробуйте расшатать поршень, вращая коленвал вперед-назад на несколько градусов. Повторите процедуру при необходимости.
При фиксации поршня в сборе с шатуном следите, чтобы палец не сместился под действием зажима. Если палец начал выходить из посадочного места, ослабьте крепление и переставьте поршень в более устойчивое положение. Для предотвращения случайного смещения пальца используйте стопорные кольца или временные фиксаторы из проволоки диаметром 1,5–2 мм.
После фиксации поршня проверьте положение шатуна относительно коленвала. Ось шатуна должна быть параллельна оси цилиндра – перекос указывает на неправильную установку зажима. В этом случае ослабьте крепление и скорректируйте положение, иначе при снятии пальца возможны повреждения вкладышей или шатунных шеек.
Пошаговая разборка шатуна и поршня на ВАЗ 2106
Отверните гайки шатунных болтов ключом на 14, удерживая шатун от проворачивания. Снимите крышку шатуна, отметив ее положение относительно шатуна керном или маркером – перепутывание крышек приведет к нарушению геометрии. Извлеките поршень с шатуном через верх цилиндра, аккуратно постукивая деревянной выколоткой по юбке поршня. Если поршень заклинило, прогрейте блок цилиндров до 60–70°C строительным феном.
Для снятия пальца зафиксируйте поршень в тисках через алюминиевые прокладки, чтобы не деформировать юбку. Снимите стопорные кольца пальца плоскогубцами с узкими губками. Нагрейте поршень до 80–90°C в масляной ванне или феном – палец выйдет под легким усилием. При заклинивании используйте оправку диаметром 21,9 мм и пресс с усилием не более 2 тонн. Никогда не выбивайте палец молотком – это приведет к микротрещинам в бобышках.
Осмотрите шатун на наличие изгиба или скручивания: допустимое отклонение по оси – не более 0,05 мм на 100 мм длины. Проверьте состояние вкладышей: задиры или выкрашивание свидетельствуют о необходимости замены. Очистите каналы смазки в шатуне проволокой диаметром 1,5 мм. Перед сборкой смажьте палец и втулку шатуна моторным маслом, а стопорные кольца установите фаской наружу.
Как определить степень износа пальца и необходимость его замены
Для точной диагностики требуется демонтировать поршень с шатуном и провести визуальный осмотр. На поверхности пальца не должно быть задиров, глубоких рисок или следов синего оттенка – последнее свидетельствует о перегреве. Измерьте диаметр пальца микрометром в трех сечениях: по краям и в середине. Допустимый износ для ВАЗ 2106 – не более 0,01 мм от номинального размера (22 мм). Превышение этого значения требует замены.
- Проверьте люфт пальца в бобышках поршня: при закрепленном шатуне покачайте поршень вверх-вниз. Допустимый зазор – до 0,05 мм. Если палец перемещается свободно или слышен стук, деталь изношена.
- Оцените состояние втулки верхней головки шатуна. Наличие выработки, овальности или задиров – повод для замены пальца вместе с втулкой.
- Измерьте овальность пальца: разница диаметров в разных плоскостях не должна превышать 0,005 мм. Овальность свыше этого значения приводит к неравномерному износу и ускоренному разрушению деталей.
Косвенные признаки износа пальца – повышенный расход масла (более 500 г на 1000 км) и сизый дым из выхлопной трубы. Это происходит из-за попадания масла в камеру сгорания через увеличенные зазоры. Однако такие симптомы могут указывать и на другие неисправности (износ колец, направляющих клапанов), поэтому диагностику следует проводить комплексно.
Если после разборки обнаружены следы задиров на поршне или шатуне, палец подлежит замене независимо от результатов измерений. Использование изношенного пальца приведет к разрушению поршня или шатуна, что чревато заклиниванием двигателя. При замене всегда устанавливайте новые стопорные кольца – даже если старые выглядят целыми, их упругость снижается, что может вызвать самопроизвольное выпадение пальца.
Для продления ресурса пальца используйте только рекомендованные масла (например, SAE 10W-40 или 15W-40 для ВАЗ 2106) и избегайте длительной работы двигателя на высоких оборотах (свыше 4500 об/мин). Регулярно проверяйте уровень масла: его недостаток ускоряет износ трущихся пар. При сборке смазывайте палец моторным маслом перед установкой – это снижает риск задиров в первые минуты работы двигателя.
Способы нагрева поршня для облегчения снятия пальца

Нагрев поршня до 80–120°C расширяет металл, снижая усилие на прессовку пальца. Самый доступный метод – использование строительного фена с регулировкой температуры. Направляйте поток горячего воздуха на юбку поршня в течение 3–5 минут, равномерно прогревая зону вокруг отверстия под палец. Избегайте перегрева до появления цветов побежалости (свыше 200°C), иначе возможна деформация алюминиевого сплава. Для контроля температуры используйте бесконтактный пирометр или термопару.
Газовая горелка с узким пламенем (например, пропановая) позволяет локально нагреть поршень за 1–2 минуты. Удерживайте горелку на расстоянии 10–15 см от поверхности, перемещая пламя по окружности отверстия под палец. Работайте в хорошо проветриваемом помещении, так как при нагреве выделяются продукты сгорания масла и нагара. После прогрева сразу фиксируйте поршень в тисках через деревянные проставки, чтобы избежать ожогов и сохранить тепло.
Для равномерного прогрева без риска перегрева подходит масляная ванна. Нагрейте моторное масло до 100–110°C в металлической емкости (например, в старом ведре на электроплитке) и погрузите поршень на 10–15 минут. Метод исключает локальные перегревы, но требует осторожности при работе с горячим маслом. После извлечения протрите поршень ветошью и немедленно приступайте к демонтажу пальца – остывание начинается уже через 30–40 секунд.
Как избежать деформации поршня при выпрессовке пальца
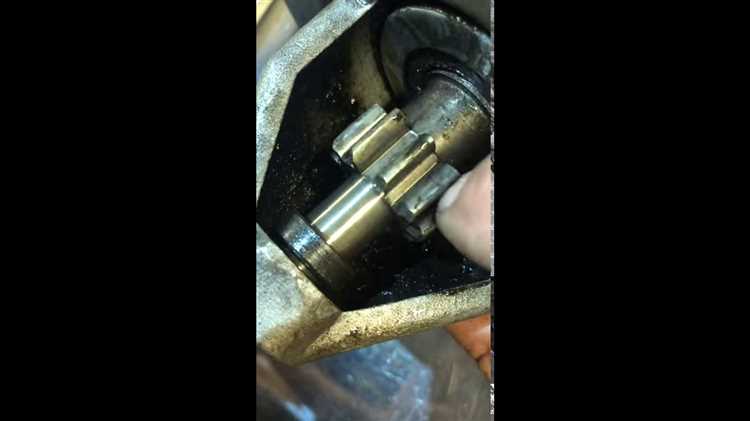
Перед началом работ прогрейте поршень до 80–90°C. Используйте строительный фен или поместите деталь в термошкаф на 15–20 минут. Разница в тепловом расширении алюминия и стали облегчит выпрессовку, снижая усилие на 30–40%. Избегайте открытого огня – неравномерный нагрев вызывает локальные напряжения, приводящие к микротрещинам.
Применяйте специализированные съемники с регулируемым усилием. Модели с гидравлическим приводом (например, JTC-4720) позволяют контролировать давление с точностью до 0,5 тонны. Для ВАЗ 2106 оптимальное усилие выпрессовки – 2,5–3 тонны. Превышение этого значения деформирует бобышки поршня, особенно на изношенных деталях с зазором менее 0,01 мм.
Фиксируйте поршень в тисках через мягкие прокладки из меди или алюминия толщиной 3–4 мм. Располагайте губки тисков строго по оси пальца, избегая перекосов. Давление должно распределяться равномерно – проверяйте индикатором часового типа (цена деления 0,01 мм) на отсутствие отклонений свыше 0,03 мм после зажима.
Используйте направляющие оправки диаметром на 0,05–0,1 мм меньше пальца. Изготовьте их из стали 40Х с закалкой до HRC 45–50. Оправка центрирует палец при выпрессовке, предотвращая смещение нагрузки на одну сторону бобышки. Для поршней с износом свыше 0,03 мм применяйте оправки с конусностью 1:500 для плавного распределения усилия.
После выпрессовки немедленно охладите поршень до комнатной температуры на воздухе. Резкое охлаждение в воде или масле вызывает термические напряжения, приводящие к короблению юбки. Проверьте геометрию поршня микрометром: допустимое отклонение овальности – не более 0,02 мм, конусности – 0,01 мм на длине 50 мм.
При повторной установке пальца соблюдайте температурный режим: нагрев поршня до 100–120°C, охлаждение пальца до -20°C (используйте сухой лед). Разница в 120–140°C обеспечивает зазор 0,01–0,02 мм, исключая заклинивание при сборке. Нанесите на палец тонкий слой моторного масла – это снижает коэффициент трения на 15–20% и предотвращает задиры.
Техника использования съёмника для пальца поршня

Порядок установки съёмника:
- Закрепите поршень в тисках через деревянные прокладки, избегая деформации юбки.
- Вставьте палец в отверстие опорной плиты съёмника, совместив его с отверстием в бобышке поршня.
- Установите прижимные губки на противоположную сторону пальца, зафиксировав их стопорными винтами.
- Вращайте винтовой шток по часовой стрелке с усилием не более 30 Н·м, контролируя равномерность выхода пальца.
При появлении сопротивления ослабьте затяжку и проверьте соосность инструмента – перекос приводит к задирам на поверхности пальца.
Если палец не поддаётся после 3–4 оборотов штока, примените локальный нагрев бобышки поршня до 80–100°C с помощью промышленного фена. Избегайте открытого пламени – алюминиевый сплав теряет прочность при температуре выше 150°C. После нагрева повторите попытку, увеличив усилие на штоке до 40 Н·м. В случае заклинивания демонтируйте съёмник, очистите палец и отверстие от нагара и повторите процедуру.
После извлечения пальца осмотрите его поверхность на наличие рисок или овальности. Допустимый износ – не более 0,01 мм. При установке нового пальца используйте тот же съёмник в обратной последовательности, предварительно охладив палец в морозильной камере (-10°C) для облегчения монтажа. Затяжку производите до момента свободного вращения пальца в бобышках без люфта.
Чистка и подготовка посадочных мест перед установкой нового пальца
Перед установкой нового пальца поршня на ВАЗ 2106 очистите посадочные отверстия в поршне и шатуне от нагара, масляных отложений и металлической стружки. Используйте узкую металлическую щетку с жесткой щетиной или специальный ершик диаметром 22–23 мм, соответствующий размеру пальца. Для труднодоступных мест подойдет заточенная деревянная палочка или медная проволока – они не повредят алюминиевую поверхность поршня. Удалите остатки старой смазки и абразивные частицы сжатым воздухом под давлением 4–6 бар, направляя струю под углом 30–45° к поверхности.
Проверьте геометрию посадочных мест на отсутствие задиров, овальности и конусности. Допустимое отклонение диаметра отверстия под палец в поршне – не более 0,01 мм, в шатуне – 0,005 мм. Измерьте микрометром или нутромером с ценой деления 0,001 мм в трех плоскостях: по оси поршня, перпендикулярно ей и под углом 45°. При превышении допусков отверстия расточите под ремонтный размер с последующей установкой пальца увеличенного диаметра (стандартные размеры: 22,000–22,005 мм, ремонтные: +0,08 мм, +0,12 мм, +0,20 мм).
- Обезжирьте посадочные места ацетоном или бензином «Калоша» – не используйте растворители на основе хлора, они вызывают коррозию алюминия.
- Нанесите тонкий слой моторного масла М-10Г2к или трансмиссионного ТАД-17и на поверхность отверстий перед запрессовкой пальца. Избегайте избытка смазки – это может привести к гидроудару при нагреве.
- Проверьте соосность отверстий в поршне и шатуне с помощью оправки диаметром 21,99 мм. Допустимое смещение – не более 0,03 мм на длине 100 мм.
Проверка соосности шатуна после снятия пальца
Соосность шатуна на ВАЗ 2106 критически важна для предотвращения биения поршня и преждевременного износа цилиндров. После снятия пальца проверку проводят на специальном приспособлении – индикаторной стойке с призмой или на токарном станке с центрами. Допустимое отклонение не должно превышать 0,03 мм на 100 мм длины шатуна. Превышение этого значения приводит к неравномерному распределению нагрузок и ускоренному разрушению вкладышей.
Для проверки закрепите шатун в призме за нижнюю головку, установив верхнюю головку на оправку диаметром 22 мм (соответствует размеру поршневого пальца). Индикатор часового типа закрепите на стойке так, чтобы его измерительный наконечник касался поверхности оправки в двух взаимно перпендикулярных плоскостях. Медленно вращайте шатун, фиксируя показания индикатора. Разница в показаниях укажет на величину изгиба или скручивания.
Если отклонение превышает норму, шатун подлежит правке на гидравлическом прессе с использованием специальных оправок. Правку выполняйте постепенно, контролируя деформацию индикатором после каждого нажатия. Избегайте резких усилий – это может привести к образованию микротрещин в металле. После правки повторно проверьте соосность и убедитесь, что отклонение укладывается в допуск.
При отсутствии индикаторной стойки используйте простой метод с контрольной плитой и щупом. Установите шатун на плиту нижней головкой, вставьте оправку в верхнюю головку. Зазор между оправкой и плитой измеряйте щупом в четырех точках по окружности. Разница в зазорах более 0,05 мм свидетельствует о нарушении соосности. Метод менее точен, но позволяет выявить явные дефекты.
Скручивание шатуна проверяют отдельно. Для этого закрепите шатун в тисках за нижнюю головку, а верхнюю головку нагрузите рычагом с динамометром. Усилие в 10 кгс не должно вызывать поворот верхней головки относительно нижней более чем на 0,05 мм. Превышение этого значения указывает на скручивание, которое устраняют аналогично изгибу – постепенной правкой с контролем деформации.
После проверки и правки шатун необходимо промыть в керосине, продуть сжатым воздухом и осмотреть на предмет трещин. Особое внимание уделите радиусам перехода между головками и стержнем – здесь чаще всего возникают усталостные трещины. Для выявления скрытых дефектов используйте магнитопорошковый или капиллярный метод контроля. Шатуны с трещинами подлежат замене без возможности восстановления.
Перед установкой шатуна на поршень повторно проверьте соосность, особенно если проводилась правка. Даже незначительное отклонение после сборки приведет к перекосу поршня в цилиндре, что вызовет задиры и повышенный расход масла. Убедитесь, что все поверхности чистые, а болты крепления нижней головки затянуты с моментом 43–53 Н·м. Несоблюдение этих требований сведет на нет все усилия по проверке и правке.
Типичные ошибки при демонтаже и как их не допустить

Вторая распространённая проблема – неправильный выбор съёмника. Универсальные винтовые съёмники с тремя лапами часто срываются, так как не обеспечивают равномерного распределения нагрузки. Для ВАЗ 2106 используйте специализированный съёмник с двумя захватами и центральным винтом, который упирается в торец пальца. Перед работой проверьте резьбу винта – она должна быть смазана графитовой пастой, чтобы избежать заклинивания.
Третья ошибка – игнорирование фиксации шатуна. При выпрессовке палец смещает шатун, что приводит к повреждению вкладышей или постели коленвала. Зафиксируйте шатун в тисках через мягкие алюминиевые губки или используйте специальную струбцину. Усилие зажима должно быть достаточным, чтобы шатун не проворачивался, но не деформировало его – оптимальное давление 15–20 Н·м.
Четвёртая ошибка – применение чрезмерного усилия при выпрессовке. Если палец не поддаётся после 2–3 оборотов винта съёмника, прекратите работу. Проверьте, не заклинило ли его из-за нагара или коррозии. В таких случаях используйте проникающую смазку (например, WD-40 или жидкий ключ) и оставьте на 15–20 минут. При повторной попытке прикладывайте усилие плавно, без рывков.
Пятая ошибка – демонтаж без маркировки деталей. Поршни и шатуны на ВАЗ 2106 подбираются попарно по массе и размерной группе. Если не пометить их перед разборкой, при сборке можно перепутать порядок, что приведёт к дисбалансу и повышенному износу. Наносите метки керном на торце поршня и шатуна, а также записывайте их расположение относительно блока цилиндров.
Шестая ошибка – использование неподходящих оправок. При выпрессовке пальца часто применяют подручные средства: болты, гвозди или трубки. Это приводит к смятию торцов пальца или повреждению поршня. Для ВАЗ 2106 диаметр оправки должен составлять 19,9–20,0 мм, а длина – не менее 100 мм. Изготовьте её из мягкой стали (Ст3) или используйте заводскую оправку от съёмника.
Седьмая ошибка – пренебрежение проверкой состояния деталей после демонтажа. Даже если палец вышел без видимых повреждений, осмотрите его на предмет микротрещин и износа. Измерьте диаметр микрометром – допустимый износ не более 0,01 мм. Проверьте поршень на наличие задиров и шатун на искривление. Если обнаружены дефекты, замените детали комплектом, чтобы избежать повторного ремонта.