

Коленчатый вал в рядном 4-цилиндровом двигателе – ключевой элемент, преобразующий поступательное движение поршней во вращательное. Его конструкция оптимизирована для равномерного распределения нагрузок и минимизации вибраций. Стандартная схема включает пять коренных и четыре шатунных шейки, расположенных под углом 180° друг к другу. Это обеспечивает чередование рабочих тактов через каждые 180° поворота вала, создавая равномерный крутящий момент.
Материал коленвала – высокопрочная легированная сталь (например, 42CrMo4) или ковкий чугун с шаровидным графитом. Для повышения износостойкости шейки подвергают закалке ТВЧ до твердости 55–62 HRC на глубину 2–4 мм. Радиус галтелей (переходов между шейками и щеками) критичен: при недостаточном радиусе концентрация напряжений приводит к усталостным трещинам. Рекомендуемый радиус – не менее 3–5% от диаметра шейки.
Балансировка коленвала достигается за счет противовесов, компенсирующих инерционные силы первого и второго порядка. В рядных 4-цилиндровых двигателях силы второго порядка (возникающие из-за неравномерного движения поршней) остаются неуравновешенными, что требует установки балансирных валов или демпферов крутильных колебаний. Масса противовесов рассчитывается с учетом массы шатунов и поршней: отклонение более 2% от расчетного значения вызывает повышенные вибрации.
Допуски на обработку шеек коленвала строго регламентированы: овальность и конусность не должны превышать 0,005 мм для коренных и 0,008 мм для шатунных шеек. Превышение этих значений приводит к ускоренному износу вкладышей и снижению ресурса двигателя. Для проверки используют микрометры с ценой деления 0,001 мм и кругломеры. При сборке зазор между шейкой и вкладышем должен составлять 0,02–0,05 мм для коренных и 0,03–0,07 мм для шатунных подшипников.
Смазка коленвала осуществляется через сверления в щеках и шейках, подводящие масло под давлением 3–5 бар. Диаметр масляных каналов – 4–6 мм, их расположение должно исключать образование воздушных пробок. Закупорка каналов приводит к масляному голоданию и задирам шеек. Для предотвращения этого рекомендуется использовать масляные фильтры с тонкостью отсева не более 20 мкм и регулярно промывать систему смазки при замене масла.
Основные элементы конструкции коленчатого вала и их назначение
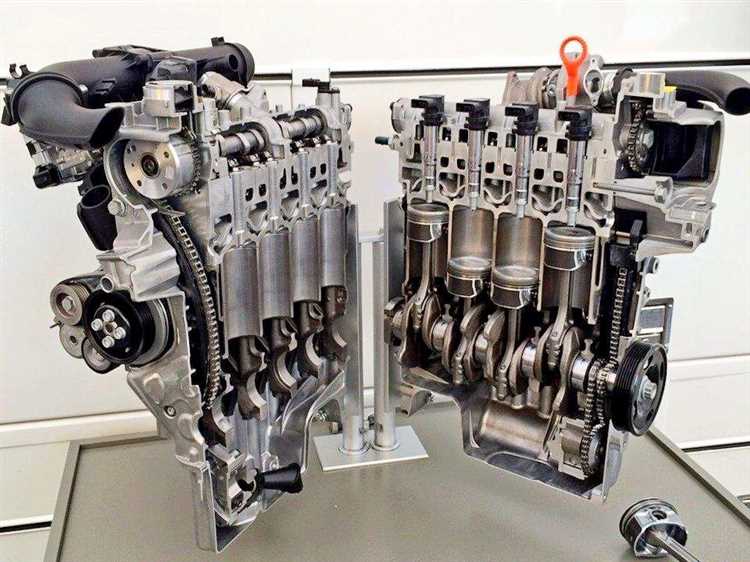
Коленчатый вал рядного 4-цилиндрового двигателя состоит из пяти коренных и четырех шатунных шеек, расположенных под углом 180° друг к другу. Коренные шейки диаметром 50–70 мм (в зависимости от модели двигателя) служат опорами вала в блоке цилиндров, воспринимая радиальные нагрузки от давления газов и инерционных сил. Шатунные шейки, смещенные относительно оси вращения на 30–50 мм, передают крутящий момент от поршней через шатуны. Для снижения массы и сохранения прочности шейки часто выполняют полыми, с внутренними каналами для подачи масла.
Щеки коленвала соединяют коренные и шатунные шейки, формируя кривошипы. Их толщина варьируется от 15 до 25 мм, а форма оптимизирована для распределения напряжений: в местах перехода к шейкам предусмотрены галтели радиусом 3–5 мм, предотвращающие концентрацию усталостных трещин. На некоторых валах щеки оснащают противовесами – выступами массой 0,8–1,5 кг, компенсирующими инерционные силы второго порядка, возникающие при работе 4-цилиндрового двигателя.
Носок коленвала предназначен для установки шкива привода вспомогательных агрегатов и демпфера крутильных колебаний. На нем нарезают шпоночный паз шириной 6–10 мм или выполняют фланцевое крепление. Хвостовик вала, выходящий с противоположной стороны, содержит фланец для маховика с 6–8 отверстиями под болты М10–М12. Внутри хвостовика часто размещают маслоотражатель и сальник, предотвращающий утечку масла из картера.
Система смазки коленвала включает сверления диаметром 4–8 мм, соединяющие коренные и шатунные шейки. Масло под давлением 3–5 бар поступает через коренные подшипники, проходит по наклонным каналам в щеках и выходит к шатунным шейкам через радиальные отверстия. Для фильтрации абразивных частиц в каналах устанавливают сетчатые или магнитные пробки. В высокооборотных двигателях (свыше 6000 об/мин) применяют дополнительные форсунки, подающие масло на нижнюю часть шатунных шеек для охлаждения.
Материал коленвала – высокопрочный чугун с шаровидным графитом (ВЧ60–ВЧ80) или легированная сталь (40ХНМА, 38Х2МЮА). Чугунные валы дешевле в производстве, но стальные выдерживают нагрузки до 20% выше при той же массе. Поверхности шеек закаливают ТВЧ на глубину 1,5–3 мм до твердости 55–62 HRC, а затем шлифуют с допуском 0,01–0,02 мм. Для снижения трения на шейки наносят антифрикционные покрытия (например, молибденовое напыление толщиной 0,05–0,1 мм).
Допустимый износ коренных и шатунных шеек не должен превышать 0,03–0,05 мм. При превышении этого значения вал подлежит шлифовке под ремонтный размер (обычно с шагом 0,25 мм) или замене. Критическое биение вала – более 0,05 мм на 100 мм длины – приводит к вибрациям и ускоренному износу подшипников. Для проверки используют индикатор часового типа с ценой деления 0,01 мм, устанавливая вал на призмы или в центрах токарного станка.
Как расположены шатунные шейки в 4-цилиндровом коленвале
В рядном 4-цилиндровом двигателе шатунные шейки коленвала расположены под углом 180° друг к другу, образуя две пары противоположных шеек. Первая и четвертая шейки находятся в одной плоскости, как и вторая с третьей, но смещены на 180° относительно первой пары. Такая компоновка обеспечивает равномерное чередование рабочих тактов через каждые 180° поворота коленвала, что минимизирует вибрации и нагрузки на подшипники.
Каждая шатунная шейка смещена относительно оси вращения коленвала на величину радиуса кривошипа, который в современных двигателях составляет 35–50 мм в зависимости от хода поршня. Например, в двигателе с ходом поршня 86 мм радиус кривошипа будет 43 мм. Это смещение определяет амплитуду возвратно-поступательного движения поршней и влияет на крутящий момент.
Для снижения дисбаланса и уменьшения нагрузок на коренные шейки в 4-цилиндровых коленвалах применяют противовесы. Они располагаются на щеках коленвала напротив шатунных шеек, компенсируя центробежные силы. Масса противовесов рассчитывается с учетом массы шатунов, поршней и частично поршневых колец, чтобы суммарный момент инерции системы стремился к нулю.
Угол между соседними шатунными шейками в 4-цилиндровом коленвале составляет 180°, но физическое расположение шеек на валу не линейное. Первая и четвертая шейки смещены на 180° относительно второй и третьей, но все они находятся в одной плоскости вращения. Это создает характерную «плоскую» конфигурацию, где поршни движутся попарно: когда первый и четвертый находятся в ВМТ, второй и третий – в НМТ.
При проектировании коленвала учитывают не только угловое расположение шеек, но и их осевое смещение. В рядных 4-цилиндровых двигателях шатунные шейки обычно выполняют с одинаковым шагом, равным межцилиндровому расстоянию (80–100 мм). Это упрощает обработку вала и обеспечивает равномерное распределение нагрузок по длине блока цилиндров.
Для повышения жесткости коленвала и снижения крутильных колебаний шатунные шейки часто выполняют с перекрытием коренных шеек. В современных высокооборотных двигателях перекрытие может достигать 10–15 мм, что увеличивает прочность вала на 20–30% без значительного роста массы. Такое решение критично для двигателей с турбонаддувом, где пиковые нагрузки на коленвал возрастают в 1,5–2 раза по сравнению с атмосферными аналогами.
Роль противовесов и способы их балансировки
Противовесы коленвала в рядном 4-цилиндровом двигателе компенсируют инерционные силы первого и второго порядка, возникающие при возвратно-поступательном движении поршней и шатунов. В таком двигателе силы первого порядка уравновешены конструктивно за счет симметричного расположения цилиндров, но силы второго порядка (возникающие из-за неравномерности ускорения поршней) создают вибрации с частотой, вдвое превышающей обороты коленвала. Противовесы смещают центр масс кривошипа, снижая нагрузку на коренные подшипники и блок цилиндров до 40–60%, что продлевает ресурс двигателя и уменьшает шум.
Масса и расположение противовесов рассчитываются на этапе проектирования с учетом хода поршня, длины шатуна и массы возвратно-движущихся частей. Для 4-цилиндрового двигателя с ходом поршня 80–90 мм оптимальный угол смещения противовесов составляет 180° относительно шатунных шеек, а их масса – 60–70% от суммарной массы поршня, поршневого пальца и верхней части шатуна. Отклонение от расчетных параметров на 5% увеличивает вибрации на 15–20%, что критично для высокооборотных агрегатов.
Балансировка противовесов проводится двумя методами: статическим и динамическим. Статическая балансировка выявляет дисбаланс в одной плоскости – например, при проверке на призмах или роликах, где коленвал вращается до остановки тяжелой точкой вниз. Динамическая балансировка, выполняемая на специализированных станках, учитывает распределение масс по всей длине вала и корректирует дисбаланс в двух плоскостях. Для серийных двигателей допустимый остаточный дисбаланс не должен превышать 5–10 г·см, для спортивных – 1–3 г·см.
Корректировка массы противовесов осуществляется фрезерованием или сверлением. Фрезерование применяется для грубой балансировки, когда требуется удалить до 20–30 г металла с одного противовеса. Сверление – более точный метод, позволяющий убрать 1–5 г за один проход. В серийном производстве используются автоматизированные станки с лазерными датчиками, которые определяют дисбаланс с точностью до 0,1 г и корректируют его без демонтажа вала. Для ремонтных работ допустимо применение ручных станков, но погрешность при этом возрастает до 10–15%.
Неправильная балансировка противовесов приводит к резонансным колебаниям на определенных оборотах, что вызывает усталостное разрушение коренных подшипников, трещины в блоке цилиндров и повышенный износ сальников. Наиболее критичны режимы работы двигателя в диапазоне 3000–4500 об/мин, где амплитуда вибраций максимальна. Для диагностики дисбаланса используют виброанализаторы, подключаемые к блоку цилиндров: превышение уровня вибраций на 0,3–0,5 м/с² относительно нормы указывает на необходимость повторной балансировки.
При тюнинге двигателя с увеличением хода поршня или заменой шатунов на более легкие требуется перерасчет противовесов. Например, при увеличении хода с 86 до 94 мм масса противовесов должна быть скорректирована на 8–12% в большую сторону. В таких случаях применяют противовесы с регулируемой массой – например, с резьбовыми вставками или съемными грузами. Для гоночных двигателей используют противовесы из вольфрамового сплава, плотность которого в 1,7 раза выше стали, что позволяет уменьшить их габариты при сохранении балансировочных характеристик.
Материалы и технологии изготовления коленчатых валов
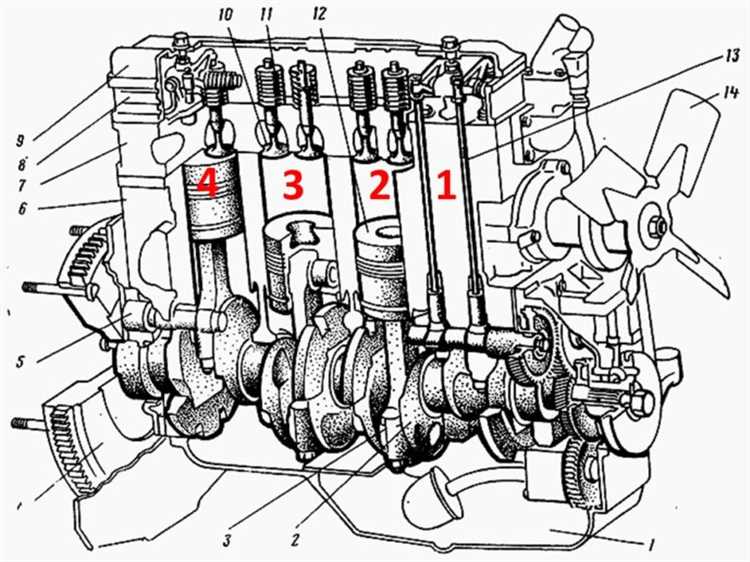
Коленчатые валы для рядных 4-цилиндровых двигателей изготавливают преимущественно из легированных сталей с высоким пределом прочности и усталостной стойкостью. Наиболее распространены марки 42CrMo4 (аналог 40ХМА) и 34CrNiMo6, обеспечивающие временное сопротивление разрыву на уровне 900–1200 МПа после термической обработки. Для двигателей с повышенными нагрузками применяют никель-хром-молибденовые сплавы типа 18CrNiMo7-6, выдерживающие пиковые напряжения до 1400 МПа. Альтернативой служат кованые валы из микролегированных сталей, например, 27MnCrB5-2, где бор (0,002–0,005%) увеличивает прокаливаемость без снижения ударной вязкости.
Чугунные коленвалы используют в серийных двигателях с умеренными нагрузками, где критична стоимость производства. Высокопрочный чугун с шаровидным графитом (ВЧШГ) марки ВЧ70 или ВЧ80 содержит 3,5–3,8% углерода и легирующие добавки меди (0,3–0,5%) и никеля (0,5–1,0%), что позволяет достичь предела прочности 700–900 МПа. Технология литья в оболочковые формы с последующим термоупрочнением снижает остаточные напряжения на 30–40% по сравнению с традиционным литьем в песчаные формы. Для повышения износостойкости шеек применяют локальное азотирование или индукционную закалку на глубину 1,5–3 мм.
Технологический процесс изготовления стальных валов включает горячую штамповку заготовки при 1150–1250°C с последующей нормализацией для снятия внутренних напряжений. Чистовая обработка шеек и щёк выполняется на многоосевых токарно-фрезерных центрах с точностью до 0,01 мм, при этом радиусы галтелей полируют до шероховатости Ra 0,2–0,4 мкм для предотвращения концентрации напряжений. Динамическая балансировка проводится на частотах, превышающих рабочие обороты двигателя на 20–30%, с допуском дисбаланса не более 5 г·см для валов массой до 20 кг. В высокооборотных двигателях (свыше 6000 об/мин) применяют вакуумную дегазацию стали для исключения водородного охрупчивания.
Для снижения массы без потери прочности используют полые шейки, получаемые методом горячей раскатки или электрохимической обработки. В спортивных двигателях встречаются валы из титановых сплавов (Ti-6Al-4V), масса которых на 30–40% ниже стальных аналогов, однако их применение ограничено высокой стоимостью (в 8–10 раз дороже стали) и необходимостью нанесения износостойких покрытий на шейки. Перспективным направлением является аддитивное производство методом селективного лазерного плавления (SLM) из порошков инструментальных сталей типа H13, позволяющее создавать оптимизированные по топологии конструкции с внутренними каналами охлаждения.


